


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


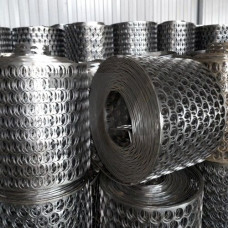
Высечка металлическая из стали 65 — это плоский или профильный элемент, полученный холодной штамповкой из высокоуглеродистой инструментальной стали марки 65 (ГОСТ 1050-2013). Данная марка относится к группе качественных углеродистых сталей с содержанием углерода 0,62–0,70 %, что обеспечивает высокую твёрдость после закалки — 58–63 HRC — и повышенную износостойкость при ударных нагрузках. Высечка из стали 65 применяется в качестве режущего элемента в штампах холодной листовой штамповки, в ножах гильотинных ножниц и в вырубных матрицах для обработки тонколистового проката.
Сталь 65 после закалки в воде или масле с температурой 780–820 C и последующего отпуска при 150–200 C приобретает структуру мартенсита отпуска, обеспечивающую твёрдость 58–63 HRC. Высечка металлическая из данной стали сохраняет режущую кромку при контактных давлениях до 1200 МПа и температуре в зоне резания до 250 C. Для повышения стойкости применяется низкотемпературная обработка при –70 C, снижающая содержание остаточного аустенита.
| Параметр | Значение | Единица | Метод контроля | Примечание |
|---|---|---|---|---|
| Твёрдость после закалки | 58–63 | HRC | ГОСТ 9013-59 | Закалка 780–820 C, отпуск 150–200 C |
| Предел прочности | 1000–1200 | МПа | ГОСТ 1497-84 | После термообработки |
| Ударная вязкость | 20–30 | Дж/см | ГОСТ 9454-78 | KCU при +20 C |
| Толщина высечки | 2–12 | мм | ГОСТ 166-89 | Зависит от усилия штампа |
| Шероховатость режущей кромки | Ra 0,4–0,8 | мкм | ГОСТ 2789-73 | После финишного шлифования |
Высечка металлическая из стали 65 востребована в следующих технологических процессах:
Производство высечки из стали 65 включает лазерную или плазменную резку заготовок, черновое фрезерование, закалку с нагревом ТВЧ, отпуск и финишное шлифование. Контроль твёрдости осуществляется твердомером ТК-2М по методу Роквелла. Отклонение геометрии режущей кромки от прямолинейности не должно превышать 0,05 мм на 100 мм длины. Для предотвращения отпуска кромки при эксплуатации применяется принудительное охлаждение зоны резания СОЖ на основе эмульсола.
После закалки в воде или масле с 780–820 C и отпуска при 150–200 C твёрдость составляет 58–63 HRC. Это обеспечивает износостойкость при контактных давлениях до 1200 МПа.
Оптимальный диапазон — от 0,35 до 12 мм в зависимости от усилия пресса и типа штампа. Для трансформаторной стали толщиной 0,35–0,5 мм применяются высечки с шероховатостью Ra 0,4 мкм.
Низкий отпуск при 150–200 C в течение 1–2 часов. Это снижает внутренние напряжения без существенного падения твёрдости. Для повышения стойкости возможна обработка холодом при –70 C.
Перегрев выше 850 C вызывает рост зерна и снижение ударной вязкости до 10–15 Дж/см. Недостаточный отпуск приводит к хрупкому разрушению кромки при ударных нагрузках.