


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


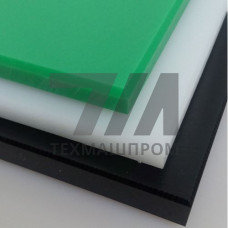
Высокомолекулярный полиэтилен PEHMW (Polyethylene High Molecular Weight) — конструкционный термопласт с молекулярной массой в диапазоне 300 000–1 500 000 г/моль, занимающий промежуточное положение между полиэтиленом низкого давления (HDPE) и сверхвысокомолекулярным полиэтиленом (UHMWPE). Благодаря повышенной длине макромолекулярных цепей материал демонстрирует улучшенную стойкость к растрескиванию под напряжением (ESCR) и повышенную ударную вязкость по сравнению с традиционными марками ПЭНД, что делает его востребованным в узлах трения, транспортёрах и химическом оборудовании.
Отличительной особенностью PEHMW является сочетание низкого коэффициента трения (0,10–0,22 по стали) с высокой абразивной износостойкостью. Материал сохраняет работоспособность в интервале температур от –100 C до +80 C (кратковременно до +110 C), что позволяет применять его в криогенных системах и узлах, контактирующих с горячими средами. Показатель водопоглощения не превышает 0,01 % за 24 часа, обеспечивая стабильность геометрических размеров в условиях повышенной влажности.
Модуль упругости при изгибе составляет 600–900 МПа, предел текучести при растяжении — 18–25 МПа. Материал характеризуется высокой стойкостью к ударным нагрузкам: значение ударной вязкости по Шарпи с надрезом достигает 30–40 кДж/м без разрушения образца. По химической стойкости PEHMW превосходит большинство конструкционных пластиков: он инертен к кислотам, щелочам, соляным растворам и органическим растворителям при температурах до +60 C.
PEHMW перерабатывается методами экструзии, литья под давлением и компрессионного формования. Для экструзии листов и плит рекомендуемая температура расплава составляет 200–240 C, температура формы при литье — 40–60 C. Из-за высокой вязкости расплава требуется применение специальных шнековых конструкций с глубокими каналами и увеличенным соотношением L/D (не менее 25:1). Усадка при формовании — 2–3 %, что необходимо учитывать при проектировании пресс-форм для изделий с точными допусками.
Из PEHMW изготавливают износостойкие накладки, направляющие планки, звёздочки конвейеров, ролики и подшипники скольжения. В горнодобывающей отрасли материал используется для футеровки бункеров, желобов и течек, работающих в контакте с абразивными сыпучими материалами. В пищевой промышленности применяются марки, допущенные к контакту с пищевыми продуктами (соответствие EU 10/2011, FDA 21 CFR 177.1520).
| Параметр | PEHMW | HDPE (ПЭНД) | UHMWPE (СВМПЭ) | Метод испытания |
|---|---|---|---|---|
| Молекулярная масса, г/моль | 300 000–1 500 000 | 50 000–300 000 | 3 000 000–6 000 000 | ГЖХ |
| Ударная вязкость по Шарпи, кДж/м | 30–40 | 5–15 | Без разрушения | ISO 179 |
| Стойкость к ESCR (F50), ч | 500–1000 | 50–200 | >2000 | ASTM D1693 |
| Коэффициент трения по стали | 0,10–0,22 | 0,20–0,35 | 0,08–0,15 | ASTM D1894 |
| Максимальная рабочая температура, C | +80 | +70 | +80 | UL 746B |
При проектировании узлов из PEHMW необходимо учитывать высокий коэффициент линейного теплового расширения (1,5–2,0 10 1/C), что требует закладки компенсационных зазоров в сопрягаемых деталях. Для крепления футеровочных плит рекомендуется использовать потайной крепёж с утопленными головками, исключающий контакт абразивного материала с метизами. Допустимые напряжения при длительном нагружении не должны превышать 5–8 МПа при температуре +20 C.
Материал хорошо поддаётся механической обработке: фрезерованию, точению и сверлению. Рекомендуемые режимы резания — скорость 150–300 м/мин с применением охлаждения воздухом или водяным туманом. Для сварки PEHMW используется нагретый инструмент с температурой 200–220 C; прочность сварного шва достигает 85–90 % от прочности основного материала.
PEHMW имеет молекулярную массу в 3–5 раз выше, чем у стандартного HDPE, что обеспечивает повышенную стойкость к растрескиванию под напряжением, более высокую ударную вязкость и лучшую износостойкость при сохранении технологичности переработки.
Допускается сварка нагретым инструментом (стыковая и враструб), экструзионная сварка прутком и сварка горячим воздухом. Температура нагрева — 200–220 C, прочность шва — до 90 % от основного материала.
Материал нестоек к сильным окислителям (концентрированная азотная кислота, олеум), галогенам и ароматическим углеводородам при повышенных температурах. При контакте с этими средами требуется предварительное тестирование.
Технологическая усадка PEHMW составляет 2–3 %. Для изделий с точными размерами рекомендуется проектировать пресс-формы с учётом корректировки после пробных отливок.