


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


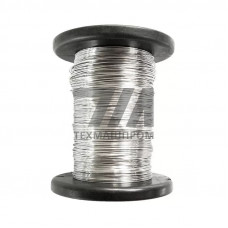
Ювелирная проволока из серебра СрМ90 — это деформируемый полуфабрикат круглого, квадратного или фасонного сечения, изготовленный из сплава системы Ag–Cu с номинальным содержанием серебра 90 % и меди — 10 %. Материал нормируется по ГОСТ 6836–2002 и ГОСТ 7222–2015, которые регламентируют химический состав, механические свойства и допуски на геометрические параметры. В системе маркировки цветных металлов обозначение СрМ90 расшифровывается как «серебро–медь» с последующим числом, указывающим массовую долю серебра.
Структура сплава после деформации и термической обработки представляет собой твёрдый раствор меди в серебре с выделением мелкодисперсной эвтектики по границам зёрен. Именно наличие эвтектической составляющей обеспечивает сочетание высокой пластичности и достаточной твёрдости, что критично при микрооперациях формообразования. Проволока поставляется в состояниях: мягком (отожжённом), полутвёрдом и твёрдом (нагартованном), что позволяет подбирать материал под конкретный технологический передел без дополнительной термообработки.
Механические характеристики проволоки СрМ90 зависят от степени холодной деформации и режимов отжига. В отожжённом состоянии предел прочности составляет 220–280 МПа, относительное удлинение — 25–35 %, твёрдость по Виккерсу — 55–70 HV. После нагартовки прочность возрастает до 450–550 МПа при снижении пластичности до 2–5 %. Электрическое сопротивление сплава — 0,021 Оммм/м, что несколько выше, чем у чистого серебра, но остаётся приемлемым для контактных элементов.
Температура плавления сплава СрМ90 находится в интервале 779–890 C, что обусловлено наличием эвтектики Ag–Cu. Для снятия наклёпа между операциями рекомендуется отжиг при 600–700 C с выдержкой 15–30 минут и последующим охлаждением на воздухе. При пайке ювелирных изделий следует учитывать склонность сплава к образованию окалины при нагреве выше 500 C, поэтому нагрев проводят в восстановительной атмосфере или с применением флюсов.
| Состояние поставки | Предел прочности, МПа | Относительное удлинение, % | Твёрдость, HV | Диаметр, мм |
|---|---|---|---|---|
| Мягкое (отожжённое) | 220–280 | 25–35 | 55–70 | 0,1–5,0 |
| Полутвёрдое | 320–400 | 8–15 | 80–100 | 0,1–5,0 |
| Твёрдое (нагартованное) | 450–550 | 2–5 | 110–130 | 0,1–3,0 |
Проволока СрМ90 используется преимущественно в ювелирной отрасли для изготовления элементов крепления, декоративных вставок и армирующих конструкций. Основные области применения:
Для цепевязального оборудования проволока СрМ90 поставляется в бухтах массой 1–5 кг с равномерной намоткой без перехлёстов и заломов. Требование к овальности сечения — не более 0,01 мм для диаметров до 1,0 мм, что обеспечивает стабильную подачу материала в зону формообразования и исключает обрывы при высокоскоростном плетении. Поверхность проволоки должна быть чистой, без окалины, трещин и расслоений, поскольку дефекты поверхности провоцируют концентраторы напряжений при изгибных деформациях.
При пайке изделий из СрМ90 применяются припои системы Ag–Cu–Zn с температурой плавления 650–750 C, например ПСр 40 или ПСр 45. Флюсы на основе буры и борной кислоты обеспечивают растекание припоя и защиту зоны соединения от окисления. После пайки обязательна зачистка шва и отбеливание в растворе серной кислоты для удаления окалины и флюсовых остатков.
Механическая обработка проволоки — гибка, скручивание, плющение — выполняется без предварительного подогрева в диапазоне диаметров до 2,0 мм. Для диаметров свыше 2,0 мм рекомендуется промежуточный отжиг при 650 C для восстановления пластичности. При волочении на меньшие диаметры применяются алмазные фильеры с углом рабочей зоны 10–14, скорость волочения — 3–8 м/с, смазка — мыльная эмульсия или графитовая паста.
Стандартный диапазон диаметров — от 0,1 до 5,0 мм. Для цепевязальных автоматов наиболее востребованы диаметры 0,3–1,2 мм, для филигранных работ — 0,2–0,8 мм, для силовых элементов — 1,5–3,0 мм. Допуск на диаметр — 0,01 мм для размеров до 1,0 мм и 0,02 мм для больших сечений.
СрМ90 содержит 10 % меди, что повышает твёрдость с 25–30 HV до 55–70 HV в отожжённом состоянии и увеличивает износостойкость. Чистое серебро пластичнее, но склонно к деформации при эксплуатации. СрМ90 лучше держит форму при плетении цепей и закрепке камней, а также менее подвержено задирам при волочении.
Отжиг проводят при 600–700 C с выдержкой 15–30 минут. Нагрев должен быть равномерным, без местных перегревов выше 750 C, чтобы избежать роста зерна и охрупчивания. Охлаждение — на воздухе. После отжига твёрдость снижается до 55–70 HV, пластичность восстанавливается до 25–35 %.
Оптимальны серебряные припои ПСр 40 и ПСр 45 с температурой плавления 650–750 C. Они обеспечивают прочное соединение без образования хрупких интерметаллидов. Температура пайки не должна превышать 780 C, чтобы избежать оплавления основного металла.