


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


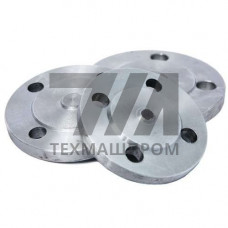
Заглушки для труб, изготовленные по отраслевому стандарту АТК 24.200.02-90, представляют собой плоские приварные элементы, предназначенные для герметичного перекрытия торцевых сечений трубопроводов и корпусов сосудов, работающих под избыточным давлением. Данный типоразмерный ряд разработан для применения в системах с рабочими средами, не вызывающими интенсивной коррозии углеродистых сталей, и рассчитан на условия эксплуатации, характерные для оборудования нефтегазовой и химической промышленности.
Конструктивно заглушки АТК 24.200.02-90 выполняются в виде плоской круглой детали с фаской под сварной шов. Присоединение к трубопроводу осуществляется электродуговой сваркой по торцу, что обеспечивает монолитность соединения и исключает возможность образования застойных зон в месте стыка. В отличие от фланцевых заглушек, данная модификация не требует крепежных элементов и уплотнительных прокладок, что снижает металлоемкость узла и сокращает время монтажных работ.
По АТК 24.200.02-90 заглушки изготавливаются из листового проката углеродистых и низколегированных сталей. Наиболее распространенные марки — сталь 20, 09Г2С, 16ГС. Выбор материала определяется рабочими параметрами среды: температурой, давлением и коррозионной активностью. Для сред с повышенным содержанием сероводорода применяется сталь 09Г2С, обладающая повышенной стойкостью к сероводородному растрескиванию.
| Марка стали | Рабочее давление, МПа | Температура эксплуатации, C | Толщина, мм | Диаметр условного прохода, мм |
|---|---|---|---|---|
| 20 | до 2,5 | –40…+425 | 6–16 | 50–400 |
| 09Г2С | до 4,0 | –70…+425 | 8–25 | 100–600 |
| 16ГС | до 6,3 | –40…+450 | 10–30 | 150–800 |
Геометрия заглушек АТК 24.200.02-90 регламентирована для условных проходов от 25 до 800 мм. Наружный диаметр детали соответствует наружному диаметру присоединяемой трубы, что обеспечивает соосность при сварке. Толщина рассчитывается из условия прочности на изгиб под действием равномерно распределенного давления. Для усиления жесткости при больших диаметрах допускается установка ребер, однако стандартная конструкция предусматривает плоское исполнение.
Фаска под сварной шов выполняется под углом 302, что соответствует требованиям к разделке кромок под ручную дуговую сварку и автоматическую сварку под флюсом. Отсутствие внутренних полостей и резьбовых соединений исключает риск накопления осадка и облегчает санитарную обработку трубопроводов пищевых производств.
Заглушки данного стандарта востребованы при монтаже и ремонте технологических трубопроводов, где требуется временное или постоянное отключение участка без демонтажа линейной части. Типовые сценарии использования:
Технология монтажа заглушек АТК 24.200.02-90 предусматривает выполнение стыкового сварного шва по периметру. Рекомендуемые способы сварки — ручная дуговая электродами типа Э42А и Э50А, а также автоматическая сварка под слоем флюса для диаметров свыше 200 мм. Перед сваркой кромки зачищаются до металлического блеска, при толщине свыше 12 мм требуется предварительный подогрев до 150–200 C для предотвращения образования трещин в зоне термического влияния.
Контроль качества сварного соединения выполняется визуальным осмотром и измерением геометрических размеров шва. Для ответственных трубопроводов с рабочим давлением свыше 2,5 МПа назначается ультразвуковая дефектоскопия или радиографический контроль не менее 100% протяженности шва. После завершения сварочных работ проводится гидравлическое испытание участка на пробное давление, превышающее рабочее в 1,25 раза.
Использование заглушек, аттестованных по АТК 24.200.02-90, обеспечивает ряд эксплуатационных преимуществ перед альтернативными способами перекрытия трубопроводов:
Предельное рабочее давление зависит от диаметра и толщины заглушки, а также марки стали. Для условных проходов до 100 мм из стали 20 допускается давление до 2,5 МПа, для исполнений из стали 16ГС — до 6,3 МПа при соответствующих толщинах.
Стандарт ориентирован на углеродистые и низколегированные стали, поэтому для сред с высокой коррозионной активностью требуется дополнительная защита — футеровка, наплавка или применение биметаллических исполнений. Для сероводородсодержащих сред рекомендуется сталь 09Г2С.
АТК 24.200.02-90 — отраслевой стандарт, разработанный для оборудования химического и нефтегазового машиностроения. Он устанавливает более жесткие требования к геометрии и контролю, а также содержит типоразмерный ряд, привязанный к условным проходам, принятым в данной отрасли.
Для углеродистых сталей при толщине до 20 мм и отсутствии требований заказчика термическая обработка не обязательна. При толщине свыше 20 мм или при эксплуатации в условиях низких температур (ниже –40 C) рекомендуется отпуск для снятия сварочных напряжений.