


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


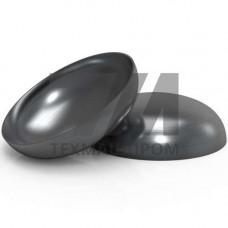
Заглушки для труб ГОСТ 6533-78 — это стальные детали, предназначенные для герметичного перекрытия торцевых отверстий трубопроводов, корпусов сосудов и аппаратов, работающих под избыточным давлением. Норматив распространяется на эллиптические и плоские заглушки, изготавливаемые методом горячей штамповки или механической обработки из листового проката. Конструктивные параметры, предельные отклонения размеров и требования к качеству поверхности регламентируются указанным стандартом, что обеспечивает взаимозаменяемость деталей при монтаже и ремонте технологических линий.
Стандарт устанавливает два основных типа заглушек: эллиптические (исполнение 1) и плоские (исполнение 2). Эллиптические заглушки характеризуются плавным переходом от цилиндрической части к днищу, что обеспечивает равномерное распределение напряжений под действием внутреннего давления. Плоские заглушки применяются для систем с пониженными требованиями к прочности и, как правило, при давлениях до 1,6 МПа.
Геометрические параметры деталей нормируются в диапазоне условных проходов от 25 до 1000 мм. Толщина стенки рассчитывается с учетом рабочих параметров среды и механических свойств материала. Для эллиптических заглушек характерна высота выпуклой части, составляющая 0,25 от внутреннего диаметра, что оптимизирует напряженно-деформированное состояние оболочки.
По ГОСТ 6533-78 заглушки изготавливаются из углеродистых и низколегированных сталей, преимущественно марок 09Г2С, 16ГС, 20, 15Х5М. Выбор материала определяется условиями эксплуатации: температурным режимом, коррозионной активностью транспортируемой среды и требованиями к свариваемости. Для оборудования, работающего при температурах от –70 до +475 C, применяются стали с гарантированными показателями ударной вязкости при отрицательных температурах.
Механические свойства готовых изделий контролируются на образцах, вырезанных из тела заглушки. Предел текучести для стали 09Г2С составляет не менее 325 МПа, временное сопротивление разрыву — 430–590 МПа. Относительное удлинение после разрыва должно быть не менее 21%, что обеспечивает достаточную пластичность при монтажных нагрузках и гидроиспытаниях.
Заглушки по ГОСТ 6533-78 востребованы при изготовлении и ремонте технологического оборудования нефтегазовой отрасли, химической промышленности, энергетического машиностроения. Детали применяются в качестве днищ вертикальных и горизонтальных аппаратов, коллекторов, фильтров, теплообменников, а также для временной герметизации трубопроводов при проведении ремонтных работ и гидравлических испытаний.
Каждая партия заглушек подвергается входному контролю геометрических размеров, визуальному осмотру поверхности на отсутствие трещин, плен, закатов и других дефектов. Для ответственных применений предусмотрен ультразвуковой контроль сплошности материала. Клеймение деталей содержит марку стали, условный проход, толщину стенки и номер плавки, что обеспечивает прослеживаемость при эксплуатации.
| Условный проход, мм | Толщина стенки, мм | Марка стали | Рабочее давление, МПа | Температура, C |
|---|---|---|---|---|
| 100 | 8 | 09Г2С | 4,0 | –60…+300 |
| 200 | 10 | 16ГС | 2,5 | –40…+350 |
| 400 | 12 | 20 | 1,6 | –10…+400 |
Приварка заглушек к трубопроводу выполняется стыковыми сварными швами с полным проплавлением кромок. Для эллиптических заглушек требуется разделка кромок под углом 30–35 с притуплением 2–3 мм. Сварка производится электродами с основным видом покрытия или в среде защитных газов. После завершения сварочных работ обязателен контроль качества швов радиографическим или ультразвуковым методом для ответственных узлов.
Стандарт устанавливает два исполнения: эллиптические заглушки для давлений до 10 МПа и плоские заглушки для систем с давлением до 1,6 МПа. Выбор типа определяется условиями нагружения и конструктивными требованиями к аппарату.
Основные марки — 09Г2С, 16ГС, сталь 20, а также легированная сталь 15Х5М для сред с повышенной коррозионной активностью. Материал подбирается по температурному режиму и составу рабочей среды.
ГОСТ 6533-78 распространяется на заглушки с условным проходом от 25 до 1000 мм. Для нестандартных размеров возможен выпуск деталей по индивидуальным чертежам с сохранением требований к материалам и контролю.
Для углеродистых сталей при толщине стенки до 36 мм и отсутствии требований заказчика термообработка не обязательна. Для легированных сталей и толстостенных элементов рекомендуется отпуск для снятия сварочных напряжений.