


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


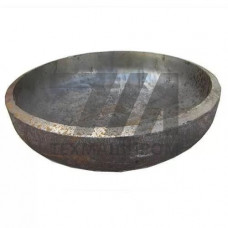
Заглушки эллиптические из стали 10Х17Н13М2Т — это глухие днища с эллиптической формой образующей, изготовленные из коррозионностойкой аустенитной стали, легированной молибденом. Марка 10Х17Н13М2Т (аналог AISI 316Ti, DIN 1.4571) содержит 16–18 % хрома, 12–14 % никеля, 2–3 % молибдена и титан в качестве стабилизатора против межкристаллитной коррозии. Именно сочетание молибдена и титана определяет область применения этих заглушек: среды с повышенной концентрацией хлоридов, серной и фосфорной кислоты, а также условия, где требуется стойкость к МКК после сварки.
Эллиптическая форма заглушки обеспечивает равномерное распределение напряжений по поверхности и позволяет выдерживать внутреннее давление при меньшей толщине стенки по сравнению с плоскими днищами. Отношение высоты выпуклости к диаметру стандартно составляет 0,25. Заглушки изготавливаются методом холодной или горячей штамповки с последующей термообработкой и зачисткой кромок под сварку.
Основные геометрические характеристики:
Сталь 10Х17Н13М2Т сохраняет аустенитную структуру в интервале температур от –196 C до +600 C. Титан связывает углерод в карбиды TiC, что исключает обеднение границ зёрен хромом и предотвращает межкристаллитную коррозию в сварных соединениях и зоне термического влияния. Молибден повышает сопротивление питтинговой и щелевой коррозии в средах, содержащих ионы Cl.
Ключевые механические и коррозионные показатели:
Заглушки эллиптические 10Х17Н13М2Т устанавливаются в качестве днищ и герметизирующих элементов на сосудах и аппаратах, работающих с агрессивными продуктами. Конкретные направления:
Заглушки привариваются к обечайкам ручной дуговой сваркой покрытыми электродами типа Э-10Х17Н13М2Т или аргонодуговой сваркой неплавящимся электродом с присадочной проволокой Св-04Х19Н11М3. Предварительный подогрев не требуется. После сварки рекомендуется зачистка шва и, при необходимости, механическая обработка для восстановления пассивной плёнки. Температура эксплуатации сварного соединения без ограничений по МКК — до +400 C.
| DN, мм | Толщина стенки, мм | Высота, мм | Рабочее давление, МПа | Масса, кг |
|---|---|---|---|---|
| 159 | 6 | 40 | 1,6 | 3,2 |
| 325 | 8 | 82 | 1,6 | 11,5 |
| 530 | 10 | 133 | 1,0 | 28,4 |
| 800 | 12 | 200 | 0,6 | 62,0 |
| 1200 | 16 | 300 | 0,6 | 148,0 |
Заглушки эллиптические 10Х17Н13М2Т изготавливаются в соответствии с ГОСТ 6533, ГОСТ 34233.2 и ТУ производителей. Химический состав стали контролируется по ГОСТ 5632, механические свойства — по ГОСТ 1497. Сварные соединения подлежат контролю радиографическим методом по ГОСТ 7512 или ультразвуковой дефектоскопией по ГОСТ 14782. Гидравлические испытания проводятся при давлении 1,5 рабочее.
Сталь 10Х17Н13М2Т содержит 2–3 % молибдена и титан, что обеспечивает стойкость к питтинговой коррозии в хлоридсодержащих средах и защиту от МКК после сварки. Сталь 12Х18Н10Т не имеет молибдена и уступает по коррозионной стойкости в средах с Cl и восстановительными кислотами.
Длительная рабочая температура — от –196 C до +600 C. В интервале 400–600 C возможно образование сигма-фазы при длительной выдержке, что снижает пластичность. Для криогенных условий материал сохраняет ударную вязкость до –196 C.
Для аргонодуговой сварки используется проволока Св-04Х19Н11М3 или Св-08Х19Н10М3Б по ГОСТ 2246. Для ручной дуговой — электроды Э-10Х17Н13М2Т по ГОСТ 10052. Предварительный подогрев не требуется, термообработка после сварки — по необходимости.
Да, заглушки штампуются под заказ по чертежу заказчика с любым DN, толщиной стенки и радиусом эллиптической части. При единичном производстве возможна механическая обработка из листа или поковки с последующей формовкой на прессе.