


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


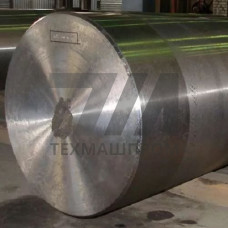
Заготовка из титана ОСТ 1 90006-86 — это полуфабрикат авиационного назначения, выпускаемый по отраслевому стандарту, разработанному для предприятий авиастроительного комплекса. Документ регламентирует сортамент, предельные отклонения по геометрии и требования к механическим свойствам поковок и штамповок из титановых сплавов, применяемых в планере, силовых элементах и узлах шасси. В отличие от общемашиностроительных ГОСТов, ОСТ 1 90006-86 устанавливает ужесточённые нормы по разноголщинности, допускам на смещение штампов и качеству поверхности, что критично для деталей, работающих в условиях знакопеременных нагрузок.
Стандарт распространяется на поковки и штампованные заготовки, изготавливаемые горячей деформацией на молотах, кривошипных горячештамповочных прессах и горизонтально-ковочных машинах. Номенклатура включает заготовки круглого, прямоугольного и фасонного сечения, а также ступенчатые поковки под последующую механическую обработку на токарных и фрезерных станках с ЧПУ. Предельные отклонения по линейным размерам нормируются в зависимости от массы поковки и группы сложности, что позволяет проектировать припуски под финишную обработку с минимальным расходом дорогостоящего титанового проката.
| Параметр | Значение для поковок | Метод контроля | Группа сложности | Примечание |
|---|---|---|---|---|
| Допуск на диаметр, мм | +2,0 / –1,0 | Штангенциркуль | I–II | Для диаметров до 100 мм |
| Смещение по линии разъёма, мм | не более 0,8 | Калибр-скоба | II–III | Для штамповок массой до 10 кг |
| Разноголщинность, мм | не более 1,5 | Микрометр | I | Для плоских заготовок |
| Остаточный грат, мм | не более 1,0 | Визуально | Все группы | Удаляется на заусеночно-обрезном прессе |
По ОСТ 1 90006-86 изготавливаются заготовки из технического титана ВТ1-0, ВТ1-00 и двухфазных сплавов ВТ6, ВТ3-1, ВТ22, а также жаропрочного сплава ВТ8. Химический состав и механические характеристики исходного материала должны соответствовать требованиям отраслевых технических условий на слитки и деформируемые полуфабрикаты. Для ответственных деталей, воспринимающих высокие статические нагрузки, применяются сплавы с пределом прочности не менее 930 МПа (ВТ22 в закалённом и состаренном состоянии). Контроль механических свойств проводится на образцах, вырезанных из тела поковки, с обязательным определением ударной вязкости при температуре –40 C.
Процесс производства заготовок включает нагрев слитков или катаных прутков в методических печах до температуры деформации 950–1150 C в зависимости от марки сплава, последующую штамповку на молотах с массой падающих частей до 10 т и термическую обработку. Для сплавов ВТ6 и ВТ22 обязательна закалка с нагревом в область -превращения с последующим старением, обеспечивающая оптимальное сочетание прочности и пластичности. После термообработки каждая партия подвергается ультразвуковому контролю на наличие внутренних дефектов — расслоений, усадочных раковин и инородных включений. Допустимая норма браковочных дефектов регламентируется классом сплошности, установленным конструкторской документацией на конкретную деталь.
Заготовки из титана ОСТ 1 90006-86 поставляются в термически обработанном состоянии или без термообработки — по требованию заказчика. Для сплавов, склонных к газонасыщению, поверхностный слой после штамповки удаляется механическим способом или химическим фрезерованием в растворе плавиковой и азотной кислот. Травление также применяется для выявления поверхностных дефектов при окончательном контроле. Каждая партия сопровождается сертификатом с указанием номера плавки, результатов механических испытаний и данных ультразвукового контроля.
Штампованные заготовки по ОСТ 1 90006-86 используются при производстве деталей самолётов Су, МиГ, Ил и вертолётов Ка, Ми. Из них изготавливаются узлы навески рулей высоты и направления, кронштейны крепления двигателей, фитинги центроплана, корпусные элементы топливной аппаратуры и детали системы управления. Высокая удельная прочность титановых сплавов позволяет снижать массу летательного аппарата без потери несущей способности, что особенно важно для элементов, работающих в условиях вибрационных нагрузок и перепадов температур от –60 до +300 C.
Стандарт распространяется на заготовки из технического титана ВТ1-0, ВТ1-00 и сплавов ВТ6, ВТ3-1, ВТ22, ВТ8. Конкретная марка назначается конструкторской документацией в зависимости от условий нагружения детали.
Отраслевой стандарт устанавливает более жёсткие допуски на геометрические параметры, ужесточённые требования к качеству поверхности и обязательный ультразвуковой контроль каждой партии, что необходимо для авиационных деталей.
Возможна поставка в горячештампованном состоянии, после отжига или после закалки со старением. Состояние поставки указывается в заказе и фиксируется в сертификате качества.
Основной метод — ультразвуковая дефектоскопия на выявление внутренних расслоений и включений. Дополнительно проводится люминесцентный или цветной контроль для обнаружения поверхностных трещин и заковов.