


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


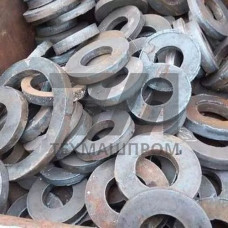
Заготовки для фланцев 09Г2С — это поковки или листовой прокат, предназначенные для последующей механической обработки и получения фланцевых соединений, работающих в условиях умеренных и низких температур. Материал 09Г2С относится к группе низколегированных конструкционных сталей с гарантированными характеристиками прочности и хладостойкости, что определяет его использование в трубопроводных системах, сосудах под давлением и несущих металлоконструкциях.
Химический состав стали 09Г2С регламентируется ГОСТ 19281 и характеризуется содержанием углерода не более 0,12%, марганца в пределах 1,3–1,7% и кремния 0,5–0,8%. Легирование марганцем и кремнием обеспечивает твердорастворное упрочнение ферритной матрицы без существенного снижения пластичности. В результате заготовки для фланцев 09Г2С демонстрируют предел текучести не менее 345 МПа при относительном удлинении свыше 21%, что позволяет применять их в элементах трубопроводов с рабочим давлением до 16 МПа в зависимости от условного прохода.
Заготовки для фланцев 09Г2С производятся методом горячей объемной штамповки или свободной ковки с последующей нормализацией. Температурный интервал деформации составляет 1200–850 C, что обеспечивает формирование мелкозернистой феррито-перлитной структуры с баллом зерна не грубее 7–8 по ГОСТ 5639. После нормализации механические свойства выравниваются по сечению заготовки, что критично для фланцев больших диаметров с толщиной стенки свыше 40 мм.
Механическая обрабатываемость стали 09Г2С оценивается как удовлетворительная: твердость в состоянии поставки составляет 140–190 HB, что позволяет выполнять токарные и сверлильные операции стандартным инструментом из быстрорежущей стали или твердых сплавов. При этом отсутствует склонность к наклепу и образованию сливной стружки, что повышает производительность обработки на станках с ЧПУ.
Ключевым преимуществом заготовок для фланцев 09Г2С является стабильная работа при отрицательных температурах. Ударная вязкость KCU при –40 C составляет не менее 34 Дж/см, что позволяет эксплуатировать фланцевые соединения в условиях Крайнего Севера и в системах с криогенными средами до –60 C. Сварные швы, формируемые при монтаже фланцев, не требуют предварительного подогрева при толщине кромок до 20 мм, однако для толстостенных заготовок рекомендуется подогрев до 100–150 C для предотвращения образования закалочных структур в зоне термического влияния.
Свариваемость стали 09Г2С не ограничена — применяются все виды дуговой сварки: ручная электродами типа Э50А, автоматическая под флюсом и в среде CO. После сварки для снятия остаточных напряжений может выполняться высокий отпуск при 600–650 C, однако для большинства фланцевых соединений, работающих при температурах до 200 C, термическая обработка не обязательна.
| Тип заготовки | Диаметр, мм | Толщина, мм | Масса, кг | Применение |
|---|---|---|---|---|
| Поковка круглая | 100–300 | 20–80 | 2–45 | Фланцы Ду 50–200 |
| Поковка круглая | 320–600 | 30–120 | 20–260 | Фланцы Ду 250–500 |
| Листовой прокат | 600–1200 | 40–160 | 90–1400 | Фланцы Ду 600–1000 |
Заготовки для фланцев 09Г2С востребованы при строительстве и ремонте объектов нефтегазового комплекса, включая обустройство месторождений с агрессивными сероводородсодержащими средами. Фланцевые соединения из этой стали устанавливаются на технологических трубопроводах компрессорных станций, насосных агрегатов и резервуарных парков. В энергетическом машиностроении заготовки применяются для изготовления фланцев питательных и сетевых трубопроводов тепловых электростанций с параметрами пара до 4 МПа и 450 C.
Дополнительно материал используется в химическом аппаратостроении для фланцевых разъемов корпусов теплообменников, реакторов и емкостного оборудования, эксплуатируемого при температурах от –40 до +200 C. Ограничением является применение в средах, вызывающих коррозионное растрескивание под напряжением, — для таких условий требуется использование сталей аустенитного класса.
Приемка заготовок для фланцев 09Г2С выполняется по ГОСТ 8479 для поковок и ГОСТ 5520 для листового проката. Каждая партия сопровождается сертификатом качества с указанием результатов испытаний на растяжение, ударный изгиб и химического анализа. Для ответственных применений предусмотрен ультразвуковой контроль сплошности по ГОСТ 22727 класс 1, гарантирующий отсутствие внутренних дефектов — расслоений, трещин и неметаллических включений.
Поставка заготовок возможна в термообработанном состоянии (нормализация) или без термической обработки — по согласованию с заказчиком. Допуски на размеры поковок устанавливаются по ГОСТ 7062 с припусками на механическую обработку, обеспечивающими получение чистовых размеров фланца без удаления упрочненного поверхностного слоя.
Основные нормативные документы — ГОСТ 19281 для стали, ГОСТ 8479 для поковок, ГОСТ 5520 для листового проката. Фланцы, изготавливаемые из этих заготовок, должны соответствовать ГОСТ 33259 или ГОСТ 12820 в зависимости от конструктивного исполнения.
Сталь 09Г2С сохраняет ударную вязкость не менее 34 Дж/см при –40 C, что позволяет применять фланцевые соединения в климатическом исполнении ХЛ1 и ХЛ2. Для температур ниже –60 C требуется использование сталей с более высокой хладостойкостью, например 09Г2САФ.
Для фланцев толщиной до 20 мм, работающих при температурах до 200 C, послесварочная термообработка не обязательна. Для толстостенных заготовок свыше 36 мм рекомендуется высокий отпуск при 600–650 C для снятия остаточных напряжений.
Допускаются все виды дуговой сварки: ручная электродами Э50А, полуавтоматическая в среде CO, аргонодуговая неплавящимся электродом. При толщине кромок более 20 мм необходим предварительный подогрев до 100–150 C.