


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


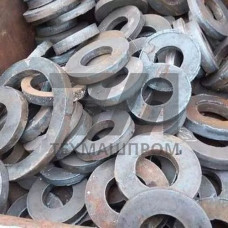
ГОСТ 28759.3-90 распространяется на фланцы арматуры, соединительных частей и трубопроводов, изготовляемые методом горячей штамповки или свободной ковки с последующей механической обработкой. Заготовки для фланцев по данному стандарту представляют собой кованые или штампованные полуфабрикаты, из которых в дальнейшем формируется готовый фланец с уплотнительной поверхностью, крепёжными отверстиями и посадочным буртом. Стандарт регламентирует размеры и предельные отклонения заготовок, припуски на механическую обработку, а также требования к твёрдости и отсутствию дефектов в теле поковки.
Заготовки классифицируются по номинальному диаметру условного прохода DN и номинальному давлению PN. Конструкция предусматривает исполнения под фланцы плоские приварные, фланцы воротниковые приварные встык, а также под фланцы свободные на приварном кольце. Каждая заготовка имеет центральное отверстие под расточку, наружный диаметр с припуском и толщину, обеспечивающую запас под обработку уплотнительных поверхностей. Для фланцев исполнения 1–4 по ГОСТ 28759.3-90 предусмотрены отдельные типоразмеры заготовок с учётом формы уплотнительной поверхности: гладкой, с выступом, с впадиной, под прокладку овального или восьмиугольного сечения.
Поковки должны быть свободны от трещин, расслоений, закатов и неметаллических включений, выходящих на поверхность. Допускается удаление поверхностных дефектов зачисткой с плавным переходом к основному металлу. Твёрдость заготовок из углеродистых сталей после нормализации составляет 156–207 HB, из легированных — 170–241 HB. Предельные отклонения на диаметральные размеры назначаются по ГОСТ 7505 для соответствующего класса точности. Припуск на механическую обработку учитывает коробление при термической обработке и глубину дефектного слоя после ковки.
| DN | PN, МПа | Материал заготовки | Способ получения | Припуск на сторону, мм |
|---|---|---|---|---|
| 50 | 1,6 | Сталь 20 | Штамповка | 4 |
| 100 | 2,5 | 09Г2С | Штамповка | 5 |
| 200 | 4,0 | 15Х5М | Ковка | 8 |
| 400 | 6,3 | 12Х18Н10Т | Ковка | 12 |
| 800 | 10,0 | 10Х17Н13М2Т | Ковка из слитка | 15 |
Заготовки используются в производстве фланцевой арматуры для нефтегазовой отрасли, нефтехимического синтеза, энергетических паропроводов и систем оборотного водоснабжения. В нефтепереработке заготовки из стали 15Х5М и 12Х18Н10Т применяются для изготовления фланцев колонн ректификации, теплообменников и реакторов гидроочистки. В тепловой энергетике заготовки из стали 09Г2С идут на фланцы трубопроводов острого пара и питательной воды. Для систем транспорта агрессивных сред используются заготовки из коррозионностойких аустенитных сталей с последующей наплавкой уплотнительных поверхностей.
Приёмка заготовок осуществляется партиями. Каждая партия сопровождается сертификатом, в котором указываются марка стали, номер плавки, результаты химического анализа, механические свойства и результаты неразрушающего контроля. Обязательному контролю подлежат заготовки для фланцев PN 6,3 МПа и выше: проводится ультразвуковая дефектоскопия на отсутствие внутренних дефектов, радиографический контроль сварных швов при их наличии. Твёрдость проверяется на 10 % заготовок от партии, но не менее чем на трёх штуках. Геометрические размеры контролируются универсальным мерительным инструментом с погрешностью не более 0,1 мм.
Для углеродистых и низколегированных заготовок применяют стали 20, 25, 09Г2С; для легированных — 15Х5М, 15ХМ; для коррозионностойких — 12Х18Н10Т, 10Х17Н13М2Т, 08Х18Н10Т. Выбор марки определяется рабочей средой, температурой эксплуатации и давлением.
Для заготовок DN 200 при свободной ковке припуск на сторону составляет 8–10 мм, при штамповке — 5–7 мм. Точное значение устанавливается чертежом поковки с учётом класса точности по ГОСТ 7505.
Да, для заготовок под фланцы PN 6,3 МПа и выше ультразвуковая дефектоскопия обязательна. Контроль выявляет внутренние дефекты: расслоения, трещины, неметаллические включения. Для фланцев PN ниже 6,3 МПа УЗК проводится по требованию заказчика.
Допускается местная зачистка дефектов глубиной не более 5 % от номинальной толщины стенки, но не более 3 мм, с плавным переходом к основному металлу. Зачистка не должна выводить размеры за пределы минимально допустимых значений, установленных стандартом.