


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


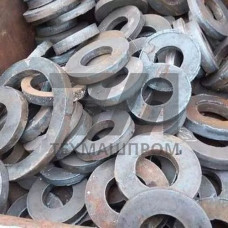
Заготовки для фланцев по ГОСТ 28759.4-90 — это дисковые и кольцевые полуфабрикаты, изготовляемые под последующую механическую обработку фланцев арматуры, сосудов и аппаратов, работающих под избыточным давлением. Стандарт регламентирует размеры и предельные отклонения заготовок, получаемых ковкой, штамповкой, прокаткой или резкой из листа, и распространяется на фланцы условным проходом DN 15–200 при номинальном давлении PN 0,6–16,0 МПа. Заготовка не является готовым фланцем: её геометрия предусматривает припуск на токарную обработку уплотнительной поверхности, крепёжных отверстий и посадочного бурта.
Определяющими параметрами заготовки выступают наружный диаметр, диаметр центрального отверстия, толщина диска и припуск по торцам. Для заготовок, получаемых свободной ковкой, припуск на сторону назначается с учётом усадки и обезуглероженного слоя; для штампованных — ограничивается уклоном разъёма штампа. Отклонение наружного диаметра обычно лежит в пределах 2,0–4,0 мм, толщины — 1,5–3,0 мм в зависимости от типоразмера. Торцевое биение заготовки после отрезки не должно превышать 1,5 мм на диаметре до 300 мм, что обеспечивает базирование при первом установе на токарном станке.
| Условный проход DN | Наружный диаметр заготовки, мм | Толщина диска, мм | Припуск на обработку, мм | Масса заготовки, кг |
|---|---|---|---|---|
| 25 | 115 | 16 | 3,0 | 1,3 |
| 50 | 165 | 20 | 3,5 | 3,4 |
| 80 | 205 | 24 | 4,0 | 6,2 |
| 100 | 235 | 26 | 4,5 | 8,8 |
| 150 | 305 | 30 | 5,0 | 17,1 |
| 200 | 365 | 34 | 5,5 | 28,4 |
Заготовки изготовляют из конструкционных и теплоустойчивых сталей, выбор которых диктуется рабочей средой и температурой эксплуатации. Наиболее распространённые марки:
Способ формообразования влияет на анизотропию механических свойств. Кованые заготовки имеют волокнистую макроструктуру, ориентированную вдоль оси диска, что повышает сопротивление сдвигу в теле фланца. Штамповка в закрытом штампе даёт более точную геометрию и снижает расход металла на 12–18 % по сравнению со свободной ковкой. Газоплазменная резка из толстолистового проката применяется для единичных заготовок и требует последующего отжига кромок для снятия термических напряжений.
Перед механической обработкой заготовки подвергают входному контролю: проверяют сертификат качества, измеряют твёрдость (HB 140–200 для углеродистых сталей), выполняют ультразвуковую дефектоскопию на отсутствие расслоений и неметаллических включений. Для ответственных фланцев арматуры высокого давления проводится закалка и высокий отпуск, обеспечивающие предел текучести не ниже 245 МПа. Термообработка выполняется до финишной токарной операции, чтобы исключить коробление уплотнительных поверхностей.
Заготовки по ГОСТ 28759.4-90 востребованы в нефтегазовой отрасли при монтаже фонтанной арматуры, в химическом машиностроении для реакторов и ректификационных колонн, в энергетике при сборке паропроводов и питательных насосов. В судостроении их используют для фланцевых соединений судовых систем охлаждения, в металлургии — для трубопроводов гидравлики прокатных станов. Типовое оборудование для дальнейшей обработки: токарно-карусельные станки, обрабатывающие центры с ЧПУ, расточные станки для координатной обработки отверстий под шпильки.
Заготовка имеет припуск по наружному диаметру, торцам и центральному отверстию, а также не содержит крепёжных отверстий и уплотнительных канавок. Готовый фланец получают после токарной, сверлильной и фрезерной обработки с контролем размеров по чертежу.
Для криогенных и северных условий применяют стали 09Г2С, 16ГС и 12Х18Н10Т с ударной вязкостью KCU не менее 29 Дж/см при рабочей температуре. Углеродистые стали 20 и 20К при таких условиях не используются из-за риска хрупкого разрушения.
Для заготовок DN 15–100 припуск по торцам составляет 3,0–4,5 мм на сторону, для DN 150–200 — 5,0–5,5 мм. Величина припуска компенсирует обезуглероженный слой после ковки и погрешность отрезки.
Для кованых и штампованных заготовок из сталей 15ХМ, 12МХ и 12Х18Н10Т нормализация или отжиг обязательны — они снижают твёрдость до HB 160–200 и снимают внутренние напряжения. Без термообработки возможна повышенная вибрация при точении и коробление после финишной операции.