


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


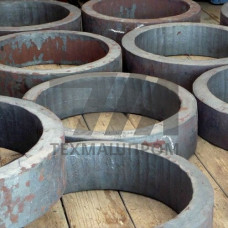
Заготовки из стали 08Х18Н10Т в форме колец — это промежуточный продукт металлургического передела, предназначенный для последующей механической обработки и изготовления деталей, работающих в агрессивных средах и при повышенных температурах. Материал относится к классу коррозионностойких хромоникелевых сталей аустенитного класса с титановой стабилизацией, что обеспечивает стойкость к межкристаллитной коррозии (МКК) после сварки и нагрева в интервале сенсибилизации 450–800 C.
Кольцевые заготовки из 08Х18Н10Т производятся методом раскатки (ротационной высадки) из трубной заготовки или кованого прутка с последующей термической обработкой — аустенизацией при 1020–1100 C с охлаждением в воде. Структура после термообработки — однофазный аустенит с незначительным количеством карбидов титана TiC, что исключает склонность к МКК. Механические свойства соответствуют ГОСТ 9940–81 и ГОСТ 9941–81: предел текучести — не менее 196 МПа, временное сопротивление разрыву — 510–710 МПа, относительное удлинение — не менее 40%.
Кольцевые заготовки поставляются с припуском под механическую обработку, что позволяет изготавливать из них фланцы, упорные кольца, обоймы подшипников, корпусные детали арматуры и элементы трубопроводной обвязки. Химический состав регламентирован ГОСТ 5632–72: содержание хрома — 17,0–19,0%, никеля — 9,0–11,0%, титана — 5C–0,7%, что обеспечивает стабильность свойств в интервале рабочих температур от –196 до +600 C.
Заготовки из стали 08Х18Н10Т допускают все виды механической обработки: точение, фрезерование, сверление, растачивание. Материал склонен к наклёпу, поэтому при черновой обработке рекомендуется применять инструмент из твёрдых сплавов группы ВК (ВК6, ВК8) с обильным охлаждением эмульсией. Скорость резания при точении — 80–120 м/мин, подача — 0,15–0,3 мм/об. Сварка колец между собой или с другими элементами выполняется электродами ЦЛ-11 или проволокой Св-08Х19Н10Б под флюсом АНФ-14, после чего требуется контроль на отсутствие горячих трещин.
Кольцевые заготовки изготавливаются с наружным диаметром от 100 до 1200 мм, внутренним диаметром от 50 до 900 мм и высотой (шириной) от 20 до 300 мм. Допуски на размеры — по ГОСТ 2590–88 для горячекатаного проката, класс точности В. Овальность не превышает 1,5% от номинального диаметра, торцевое биение — 2 мм на 100 мм радиуса. По требованию заказчика возможна поставка с предварительной обдиркой наружной и внутренней поверхности.
| Наружный диаметр, мм | Внутренний диаметр, мм | Высота, мм | Масса, кг | Типовое применение |
|---|---|---|---|---|
| 200 | 120 | 40 | 12,5 | Фланец трубопровода Ду100 |
| 400 | 250 | 60 | 42,0 | Обойма подшипникового узла |
| 600 | 400 | 80 | 98,0 | Корпусное кольцо арматуры |
Каждая партия колец из стали 08Х18Н10Т сопровождается сертификатом качества с указанием плавочного химического состава, результатов механических испытаний и данных о термообработке. Контроль включает ультразвуковую дефектоскопию на отсутствие расслоений и трещин, проверку твёрдости по Бринеллю (HB 140–200) и при необходимости — испытания на стойкость к МКК по методу АМУ ГОСТ 6032–2017. Допускается поставка с ужесточёнными требованиями по чистоте поверхности для последующего нанесения гальванических покрытий.
Кольцевые заготовки — это промежуточный продукт с припуском 3–8 мм на сторону под механическую обработку. Готовые поковки поставляются с чистовыми размерами и допусками по 12–14 квалитету, но имеют более высокую стоимость из-за дополнительных операций.
Длительная рабочая температура — до 600 C на воздухе. При температуре выше 800 C начинается интенсивное окалинообразование, а при 650–750 C возможно выделение -фазы, снижающей ударную вязкость.
Да, сталь 08Х18Н10Т обладает хорошей свариваемостью. Рекомендуется использовать электроды ЦЛ-11 или аргонодуговую сварку проволокой Св-08Х19Н10Б. После сварки обязателен контроль на МКК, если изделие будет работать при 450–800 C.
Стандартный припуск составляет 5–8 мм на диаметр и 3–5 мм на торец. Для заготовок диаметром свыше 800 мм припуск увеличивается до 10 мм для компенсации возможной овальности.