


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


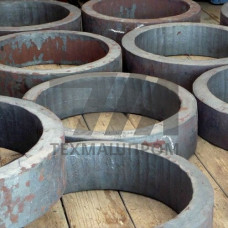
Кольцевые заготовки из стали 12Х18Н10Т — полуфабрикаты, получаемые горячей деформацией или механической обработкой из коррозионностойкой аустенитной стали. Марка 12Х18Н10Т соответствует стандарту ГОСТ 5632-2014 и классифицируется как сталь аустенитного класса с титановым стабилизированием. Титан вводится для предотвращения межкристаллитной коррозии при эксплуатации в диапазоне температур 450–850 C, где происходит выделение карбидов хрома по границам зёрен. Кольцевые заготовки применяются в условиях одновременного воздействия агрессивных сред, повышенных температур и механических нагрузок.
Химический состав стали 12Х18Н10Т: углерод — не более 0,12 %, хром — 17–19 %, никель — 9–11 %, титан — 0,4–1,0 %. Титан связан в карбиды TiC, что исключает обеднение границ зёрен хромом. Структура — аустенит с возможными включениями карбидов титана и незначительным количеством -феррита (не более 1,5 %).
Механические свойства кольцевых заготовок в состоянии поставки:
Кольцевые заготовки изготавливаются методами горячей раскатки, свободной ковки или механической обработки из трубных заготовок. Термическая обработка — аустенизация при 1050–1100 C с охлаждением в воде или на воздухе. Для снятия внутренних напряжений после механической обработки применяется отжиг при 850–900 C.
| Параметр | Значение | Условие | Метод контроля | Стандарт |
|---|---|---|---|---|
| Предел прочности | 510–640 МПа | 20 C | растяжение | ГОСТ 1497 |
| Предел текучести | 196 МПа | 20 C | растяжение | ГОСТ 1497 |
| Относительное удлинение | 40 % | 20 C | растяжение | ГОСТ 1497 |
| Твёрдость | 140–180 HB | после аустенизации | вдавливание | ГОСТ 9012 |
| Ударная вязкость | 100 Дж/см | 20 C | изгиб | ГОСТ 9454 |
Кольцевые заготовки из 12Х18Н10Т востребованы в следующих отраслях:
В нефтегазовой отрасли кольцевые заготовки используются при изготовлении уплотнительных элементов устьевого оборудования, работающего в средах с содержанием сероводорода до 6 % и углекислого газа. В химическом машиностроении — для аппаратов, контактирующих с азотной, серной и фосфорной кислотами при температурах до 600 C.
Сталь 12Х18Н10Т сохраняет коррозионную стойкость в окислительных средах. В восстановительных средах и средах с высоким содержанием хлоридов возможна питтинговая коррозия. Рабочий диапазон температур — от –196 C до 600 C. При температурах выше 600 C интенсивно развивается окалинообразование. Длительная эксплуатация при 450–850 C допустима благодаря титановому стабилизированию, предотвращающему межкристаллитную коррозию.
Кольцевые заготовки подвергаются входному контролю: ультразвуковой дефектоскопии по ГОСТ 22727, стилоскопированию для подтверждения марки, измерению геометрических параметров. Для ответственных применений проводится испытание на стойкость против межкристаллитной коррозии по ГОСТ 6032 методом АМУ.
Поставка осуществляется по ГОСТ 25054 (поковки из коррозионностойких сталей), ГОСТ 5632 (марки стали) и техническим условиям изготовителя. Для заготовок, получаемых механической обработкой, применяются ТУ, согласованные с потребителем.
Диапазон рабочих температур — от –196 C до 600 C. При более высоких температурах наблюдается интенсивное окалинообразование и снижение длительной прочности. Титан предотвращает межкристаллитную коррозию в диапазоне 450–850 C.
При наличии требований к снятию внутренних напряжений выполняется отжиг при 850–900 C. Для заготовок, не подвергавшихся деформационному упрочнению, термическая обработка может не требоваться.
Ультразвуковая дефектоскопия по ГОСТ 22727, стилоскопирование для подтверждения химического состава, измерение твёрдости. Для ответственных деталей — испытание на межкристаллитную коррозию по ГОСТ 6032.