


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


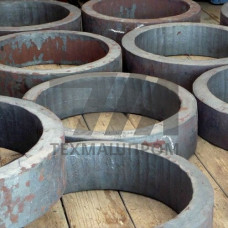
Заготовки из стали (кольца) 12Х18Н10Т-У представляют собой промежуточный продукт металлургического передела, предназначенный для последующей механической обработки и изготовления деталей, работающих в агрессивных средах и при повышенных температурах. Индекс «-У» в обозначении указывает на улучшенную обрабатываемость резанием, что достигается оптимизацией режимов термической обработки и контролем содержания серы и фосфора в пределах, обеспечивающих стабильное формирование стружки при точении, фрезеровании и сверлении.
Материал колец — коррозионностойкая аустенитная сталь 12Х18Н10Т, легированная хромом (17–19%), никелем (9–11%) и стабилизированная титаном (не менее 5C%). Наличие титана предотвращает межкристаллитную коррозию после сварки и нагрева в интервале температур 450–800 C, что критично для сварных узлов и элементов, эксплуатируемых в химически активных средах.
Кольцевые заготовки изготавливаются методом горячей раскатки или ковки с последующей нормализацией. Структура металла после термообработки — аустенит с незначительным количеством карбидов титана, что обеспечивает высокую пластичность и ударную вязкость при температурах от –196 до +600 C. Механические свойства соответствуют требованиям ГОСТ 9940–81 и ГОСТ 9941–81 для горячедеформированного проката.
Кольцевые заготовки поставляются с наружным диаметром от 100 до 1200 мм, внутренним диаметром от 60 до 900 мм и высотой (шириной) от 20 до 300 мм. Припуски на механическую обработку назначаются в соответствии с ГОСТ 7829–75 и составляют 3–8 мм на сторону в зависимости от габаритных размеров. Допуски на диаметральные размеры горячекатаных колец — 2,5% от номинала, но не менее 2 мм.
| Наружный диаметр, мм | Внутренний диаметр, мм | Высота, мм | Масса, кг | Припуск на сторону, мм |
|---|---|---|---|---|
| 200 | 120 | 40 | 12,4 | 4 |
| 400 | 250 | 80 | 58,7 | 5 |
| 600 | 400 | 120 | 148,2 | 6 |
Кольцевые заготовки с улучшенной обрабатываемостью востребованы в производствах, где требуется изготовление деталей с высокой точностью и чистотой поверхности при минимальном износе режущего инструмента. Типовые изделия из данного проката — фланцы, упорные кольца, обоймы подшипниковых узлов, проставочные элементы трубопроводной арматуры, детали запорной и регулирующей арматуры для агрессивных сред.
Сталь 12Х18Н10Т-У характеризуется склонностью к наклепу и низкой теплопроводностью, что требует применения твердосплавных пластин с износостойкими покрытиями и обильного охлаждения эмульсией. Оптимальные режимы точения — скорость 80–120 м/мин при подаче 0,15–0,3 мм/об и глубине резания 2–4 мм. Для сверления глубоких отверстий рекомендуется использовать сверла из быстрорежущей стали Р6М5 с периодическим выводом инструмента для удаления стружки.
При выборе заготовок для конкретного узла необходимо учитывать коэффициент использования металла: для кольцевых деталей с отношением наружного диаметра к внутреннему более 1,5 целесообразно применять именно кольцевые заготовки, а не сплошной прокат, что снижает объем стружки и сокращает время обработки до 30%.
Каждая партия колец 12Х18Н10Т-У сопровождается сертификатом качества с указанием химического состава, результатов механических испытаний и данных гидравлических или ультразвуковых проверок сплошности металла. Контроль отсутствия межкристаллитной коррозии проводится методом «AM» по ГОСТ 6032–2017 на образцах, прошедших провоцирующий нагрев при 650 C в течение 1 часа.
Индекс «-У» означает улучшенную обрабатываемость резанием. Технология выплавки и термической обработки оптимизирована для получения стабильной структуры, обеспечивающей меньшее усилие резания, более короткую и ломкую стружку и повышенную стойкость инструмента при точении и фрезеровании.
Предельные размеры зависят от мощностей раскатного стана: наружный диаметр до 1200 мм, высота до 300 мм. Для колец большего диаметра применяется сварка изогнутых профилей с последующим контролем сварного шва.
Да, сталь сохраняет работоспособность до 600 C в окислительных средах. При длительной эксплуатации в интервале 450–800 C стабилизация титаном предотвращает выпадение карбидов хрома по границам зерен и развитие межкристаллитной коррозии.
Заготовки поставляются в нормализованном состоянии: нагрев до 1020–1100 C с последующим охлаждением на воздухе. Такая обработка обеспечивает гомогенизацию аустенитной структуры и снятие внутренних напряжений после горячей деформации.