


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


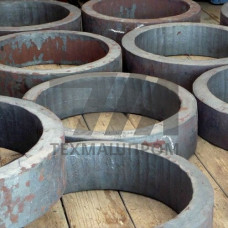
Заготовки из стали 36Х2Н2МФА в виде колец — это конструкционные кованые изделия, предназначенные для изготовления высоконагруженных деталей ответственного назначения. Материал относится к группе легированных конструкционных сталей с комплексным легированием хромом, никелем, молибденом и ванадием, что обеспечивает сочетание высокой прочности, вязкости и сопротивления усталостному разрушению. Кольцевые заготовки производятся методом горячей раскатки или ковки с последующей термической обработкой, что гарантирует формирование требуемой макроструктуры и отсутствие внутренних дефектов.
Сталь 36Х2Н2МФА характеризуется содержанием углерода в пределах 0,33–0,40%, хрома 1,3–1,7%, никеля 1,3–1,7%, молибдена 0,2–0,3% и ванадия 0,1–0,18%. Такое сочетание легирующих элементов обеспечивает прокаливаемость на глубину до 50–80 мм, что критически важно для крупногабаритных колец, работающих в условиях знакопеременных нагрузок. После закалки и высокого отпуска материал демонстрирует предел текучести не менее 785 МПа, временное сопротивление разрыву — 980–1080 МПа, относительное удлинение — от 12%, ударную вязкость KCU — не менее 59 Дж/см при температуре +20 C.
| Параметр | Значение для 36Х2Н2МФА | Метод контроля | Типичное применение | Примечание |
|---|---|---|---|---|
| Предел текучести, МПа | 785 | Растяжение по ГОСТ 1497 | Валы турбин | После закалки и отпуска |
| Временное сопротивление, МПа | 980–1080 | Растяжение по ГОСТ 1497 | Зубчатые венцы | В зависимости от сечения |
| Ударная вязкость KCU, Дж/см | 59 | Ударный изгиб по ГОСТ 9454 | Фланцы высокого давления | При +20 C |
| Твердость после термообработки, HB | 269–302 | Бринелль по ГОСТ 9012 | Корпусные детали | Оптимальный диапазон |
Кольцевые заготовки из стали 36Х2Н2МФА изготавливаются из слитков или катаной заготовки с соблюдением коэффициента укова не менее 3:1. Процесс включает нагрев до температуры 1180–1220 C, последующую деформацию на кольцераскатном стане или под гидравлическим прессом. После механической обработки заготовки подвергаются полному циклу термической обработки: закалке с температуры 850–870 C в масле и высокому отпуску при 580–620 C. Для ответственных изделий применяется дополнительная нормализация перед закалкой для измельчения зерна и улучшения прокаливаемости.
Кольцевые заготовки 36Х2Н2МФА востребованы в отраслях, где требуется сочетание прочности и сопротивления динамическим нагрузкам:
Приемка кольцевых заготовок из стали 36Х2Н2МФА выполняется по результатам механических испытаний, ультразвукового контроля на отсутствие внутренних расслоений и макроанализа. Химический состав подтверждается спектральным анализом. Изделия поставляются в состоянии после термической обработки с гарантированными механическими свойствами. Контроль геометрических параметров колец осуществляется с допусками по соответствующим классам точности, что обеспечивает минимальный припуск под последующую механическую обработку.
Диапазон изготовления колец составляет от 300 до 3000 мм по наружному диаметру, с высотой сечения от 50 до 500 мм. Максимальная масса заготовки ограничена возможностями деформационного оборудования и обычно не превышает 8–10 тонн.
Стандартный цикл включает закалку с 850–870 C в масле и высокий отпуск при 580–620 C. Для крупных сечений дополнительно проводится нормализация для улучшения структуры перед окончательной закалкой.
Каждая заготовка проходит ультразвуковой контроль на выявление внутренних дефектов, а также визуальный и измерительный контроль геометрии. По требованию заказчика возможен дополнительный капиллярный или магнитопорошковый контроль поверхности.
Заготовки поставляются после полного цикла термической обработки с гарантированными механическими свойствами. Поверхность очищается от окалины, при необходимости выполняется черновая механическая обработка по торцам и диаметрам.