


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


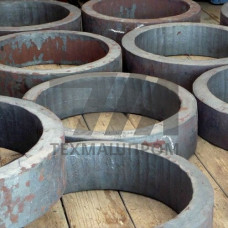
Кольцевые заготовки из стали 38Х2Н3М — это горячекатаные или кованые полуфабрикаты, полученные методом раскатки или свободной ковки. Марка 38Х2Н3М относится к классу легированных конструкционных улучшаемых сталей и содержит 0,35–0,42 % углерода, 1,5–1,8 % хрома, 2,5–3,0 % никеля и 0,2–0,3 % молибдена. Такое сочетание обеспечивает сквозную прокаливаемость в сечениях до 80–100 мм при закалке в масле, что критично для крупногабаритных кольцевых деталей, работающих под действием знакопеременных и ударных нагрузок.
Кольцевые заготовки поставляются в нормализованном или улучшенном состоянии. Для достижения комплекса механических свойств применяют закалку при 860–880 C с охлаждением в масле и высокий отпуск при 580–620 C. После улучшения твёрдость составляет 241–285 HB, предел прочности — 980–1180 МПа, предел текучести — не менее 835 МПа, ударная вязкость KCU — 60–90 Дж/см. Сталь склонна к образованию флокенов, поэтому кованые кольца подвергают противофлокенной обработке: изотермической выдержке при 620–660 C либо замедленному охлаждению в термостатах.
| Параметр | Значение | Условие контроля | Единица | Метод |
|---|---|---|---|---|
| Предел текучести | 835 | после улучшения | МПа | ГОСТ 1497 |
| Ударная вязкость KCU | 60–90 | +20 C | Дж/см | ГОСТ 9454 |
| Твёрдость | 241–285 | после отпуска | HB | ГОСТ 9012 |
| Прокаливаемость | до 100 | критический диаметр | мм | ГОСТ 5657 |
| Рабочая температура | –50…+400 | длительная эксплуатация | C | справочно |
Производство кольцевых заготовок включает нагрев слитков или непрерывнолитых заготовок до 1180–1220 C, осадку, прошивку и раскатку на кольцепрокатных станах. Для получения точных геометрических размеров применяют горячую раскатку с последующей механической обработкой. Контроль макроструктуры проводят по ГОСТ 10243, ультразвуковую дефектоскопию — по ГОСТ 24507. Допускается изготовление колец методом электрошлакового переплава для повышения чистоты по неметаллическим включениям.
Кольцевые заготовки из 38Х2Н3М востребованы в тяжёлом машиностроении, металлургии и энергетике. Их применяют для изготовления венцовых шестерён мельниц полусамоизмельчения, опорных роликов вращающихся печей, шпинделей прокатных клетей. В нефтехимии из них изготавливают фланцевые соединения трубопроводов высокого давления и корпуса задвижек, работающих при температуре до 400 C. В энергетике — кольца крепления лопаток паровых турбин и элементы уплотнений питательных насосов.
Изотермическая закалка при 860–880 C с выдержкой в соляной ванне при 300–350 C и последующим высоким отпуском при 600–620 C. Это даёт KCU до 90 Дж/см при сохранении предела текучести не ниже 835 МПа.
Да, для черновых заготовок допускается поставка с припуском под механическую обработку. Точность размеров после раскатки соответствует 14–16 квалитету, кривизна торцов не превышает 2 мм на 100 мм диаметра.
При закалке в масле критический диаметр составляет 80–100 мм в зависимости от содержания углерода и легирующих элементов. Для сечений свыше 100 мм рекомендуется применять закалку в воде или водополимерной среде.
Наиболее опасны флокены, образующиеся при недостаточно медленном охлаждении после ковки. Также возможны ликвационные полосы и неметаллические включения. Для предотвращения применяют противофлокенную обработку и электрошлаковый переплав.