


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


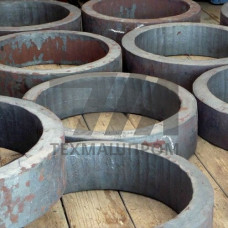
Заготовки из стали (кольца) Х12МФ — это кованые или катаные кольцевые полуфабрикаты из инструментальной штамповой стали ледебуритного класса. Материал относится к группе высокохромистых сталей с содержанием углерода около 1,45–1,65 % и хрома 11,0–12,5 %, что обеспечивает формирование большого объёма карбидной фазы типа M7C3 и M23C6. Кольцевые заготовки Х12МФ применяются для изготовления деталей, работающих в условиях интенсивного абразивного изнашивания, высоких контактных нагрузок и ударных воздействий.
Сталь Х12МФ характеризуется наличием первичных и вторичных карбидов хрома, равномерно распределённых в мартенситной матрице после закалки. Легирование молибденом (0,40–0,60 %) и ванадием (0,15–0,30 %) повышает прокаливаемость и сопротивление разупрочнению при нагреве до рабочих температур. Кольцевые заготовки поставляются в отожжённом состоянии с твёрдостью 217–255 HB, что обеспечивает обрабатываемость резанием на стандартном металлорежущем оборудовании.
Для получения кольцевых заготовок применяется деформация на кольцепрокатных станах или свободная ковка с последующей раскаткой. Поковки подвергаются нормализации и высокому отпуску для снятия внутренних напряжений и выравнивания структуры по сечению. Контроль макроструктуры проводится методом травления серных отпечатков или ультразвуковой дефектоскопией по классу сплошности не ниже 1–2 по ГОСТ 24507.
Кольцевые заготовки Х12МФ предназначены под последующую закалку от 1020–1040 C с охлаждением в масле или в соляной ванне с подстуживанием. После отпуска при 200–220 C твёрдость достигает 60–63 HRC, что обеспечивает высокую стойкость к абразивному изнашиванию. При отпуске 400–450 C наблюдается вторичная твёрдость до 58–60 HRC, что позволяет применять материал для деталей, работающих при повышенных температурах до 400 C.
| Параметр | Значение после отжига | Значение после закалки | Метод контроля | Примечание |
|---|---|---|---|---|
| Твёрдость | 217–255 HB | 60–63 HRC | ГОСТ 9013 | Отпуск 200–220 C |
| Предел прочности | — | 2450–2650 МПа | ГОСТ 1497 | Образцы без надреза |
| Ударная вязкость KCU | — | 25–35 Дж/см | ГОСТ 9454 | После отпуска 400 C |
| Красностойкость | — | до 400 C | — | Сохранение HRC 58 |
Кольцевые заготовки Х12МФ изготавливаются с наружным диаметром от 200 до 1200 мм, внутренним диаметром от 100 до 900 мм и высотой (шириной) от 40 до 300 мм. Допуски на размеры назначаются по ГОСТ 7062 или по согласованной сторонами нормативной документации. Припуски на механическую обработку учитывают деформации при последующей закалке — для колец с отношением диаметра к толщине более 5 предусматривается припуск 3–5 мм на сторону.
Кольцевые заготовки из стали Х12МФ используются для производства деталей, где сочетаются высокая твёрдость поверхности и достаточная вязкость сердцевины. Основные направления применения:
Механическая обработка кольцевых заготовок Х12МФ в отожжённом состоянии выполняется твердосплавным инструментом с подачами 0,1–0,3 мм/об и скоростями резания 20–40 м/мин. Шлифование после закалки производится кругами на керамической связке с обильным охлаждением для исключения прижогов. При электроэрозионной обработке необходимо предусматривать удаление пережжённого слоя толщиной не менее 0,05 мм последующим шлифованием или полированием.
Сварка изделий из Х12МФ не рекомендуется из-за склонности к образованию холодных трещин и карбидной ликвации в зоне термического влияния. При необходимости соединения элементов применяется механическое крепление или пайка твёрдыми припоями с предварительным подогревом до 300–400 C.
Каждая партия кольцевых заготовок Х12МФ сопровождается сертификатом качества с указанием химического состава, результатов механических испытаний и данных ультразвукового контроля. Химический состав проверяется спектральным методом на соответствие ГОСТ 5950. Контроль твёрдости проводится на торцевых поверхностях колец в трёх точках, расположенных под углом 120. Допускается выборочный контроль микроструктуры на наличие карбидной сетки по шкале ГОСТ 8233.
После закалки от 1020–1040 C и низкого отпуска при 200–220 C твёрдость составляет 60–63 HRC. При отпуске 400–450 C фиксируется вторичная твёрдость на уровне 58–60 HRC.
Промышленно изготавливаются кольцевые заготовки с наружным диаметром до 1200 мм, внутренним до 900 мм и высотой до 300 мм. Более крупные кольца производятся по индивидуальному согласованию с учётом возможностей деформационного оборудования.
Стандартная поставка — в отожжённом состоянии с твёрдостью 217–255 HB, что обеспечивает обрабатываемость резанием. По требованию заказчика возможна поставка в нормализованном или закалённом состоянии.
Сварка не рекомендуется из-за высокого риска трещинообразования и карбидной ликвации. Для соединения применяется механическое крепление или пайка с предварительным подогревом до 300–400 C.