


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


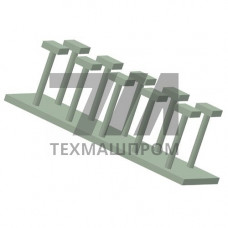
Закладные изделия МН по серии 1.400-15 МН 159-4 — это анкерные закладные детали, выпускаемые по типовой серии 1.400-15 «Закладные изделия для железобетонных конструкций», исполнение МН 159-4. Изделие представляет собой сварную сборку из плоской анкерной пластины (пластины закладной) и приваренных к ней анкеров — стержней периодического профиля или гладких круглых стержней, расположенных в один ряд. Индекс «МН» обозначает монтажную (открытую) закладную деталь с нормальными анкерами, «159» — типоразмер по сортаменту серии, «4» — номер исполнения, определяющий число и шаг анкеров, толщину пластины и геометрию сварного соединения.
Конструктивно деталь МН 159-4 состоит из пластины из полосовой или листовой стали и анкерных стержней, привариваемых механизированной сваркой под флюсом или полуавтоматической сваркой в среде CO. Сварные швы выполняются по ГОСТ 14771 или ГОСТ 5264 в зависимости от принятой технологии. Анкеры обеспечивают анкеровку детали в теле бетона, а пластина служит для приварки к ней монтажных элементов — уголков, косынок, соединительных планок металлокаркаса.
Типоразмер МН 159-4 входит в сортаментный ряд серии 1.400-15, охватывающий закладные детали с одной, двумя и более анкерными стержнями. Основные параметры исполнения приведены в таблице.
| Параметр | Значение | Допуск | Материал | Стандарт |
|---|---|---|---|---|
| Толщина пластины | 8–12 мм | 0,5 мм | С245, С255 | ГОСТ 27772 |
| Диаметр анкера | 12–16 мм | 0,3 мм | А500С, А400 | ГОСТ 34028 |
| Длина анкера | 160–250 мм | 5 мм | Ст3сп, 25Г2С | ГОСТ 5781 |
| Катет сварного шва | 6–8 мм | +1 мм | Св-08А, Св-08Г2С | ГОСТ 2246 |
| Число анкеров | 4 шт. | — | — | серия 1.400-15 |
Пластина закладной детали МН 159-4 изготовляется из горячекатаной стали С245 или С255 по ГОСТ 27772, что обеспечивает предел текучести не менее 245 МПа. Анкерные стержни выполняются из арматуры класса А400 или А500С по ГОСТ 34028 с периодическим профилем, обеспечивающим сцепление с бетоном. Сварка анкеров к пластине производится электродами Э42 или Э46 по ГОСТ 9467 либо сварочной проволокой Св-08А, Св-08Г2С в защитных газах. Прочность сварного соединения контролируется по ГОСТ 10922 — испытанием на отрыв и изгиб.
Закладные изделия МН 159-4 устанавливаются в опалубку до бетонирования с фиксацией к арматурному каркасу вязальной проволокой или контактной сваркой. Положение пластины контролируется по проектным отметкам с допуском 5 мм по высоте и 10 мм в плане. После распалубки к пластине привариваются монтажные элементы металлокаркаса. Условия эксплуатации — от –40 C до +50 C при относительной влажности до 98 %; при агрессивных средах требуется защитное покрытие (горячее цинкование по ГОСТ 9.307 или лакокрасочное по ГОСТ 9.402).
Исполнение МН 159-4 имеет четыре анкерных стержня, расположенных в один ряд с определённым шагом, и пластину конкретной толщины. Другие типоразмеры отличаются числом анкеров, их диаметром, длиной и геометрией пластины.
Пластина — сталь С245 или С255 по ГОСТ 27772, анкеры — арматура А400 или А500С по ГОСТ 34028. Сварка выполняется электродами Э42/Э46 или проволокой Св-08А, Св-08Г2С.
Сварные швы контролируются по ГОСТ 10922: испытание на отрыв и изгиб, визуально-измерительный контроль, при необходимости — ультразвуковая дефектоскопия.
При эксплуатации в неагрессивных средах достаточно грунтования. В агрессивных средах и при повышенной влажности применяется горячее цинкование по ГОСТ 9.307 или лакокрасочное покрытие по ГОСТ 9.402.