Закладные изделия МН по серии 1.400-15 МН 201-2 — монтажные элементы для железобетонных конструкций
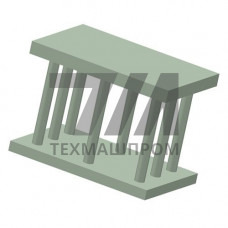
Закладные изделия МН по серии 1.400-15 МН 201-2 — это типовые стальные элементы, предназначенные для соединения сборных железобетонных конструкций между собой и с металлоконструкциями здания. Изделия данной маркировки относятся к группе монтажных закладных деталей, применяемых при возведении каркасных зданий, фундаментов и инженерных сооружений по рабочим чертежам типовой серии 1.400-15. Конструктивно закладное изделие МН 201-2 представляет собой сварную деталь, состоящую из несущей пластины и анкерующих стержней. Пластина воспринимает монтажные и эксплуатационные нагрузки, а стержни передают усилие в тело бетона. Геометрические параметры и расположение анкеров строго регламентированы альбомом МН 201-2, что обеспечивает взаимозаменяемость элементов при проектировании и монтаже.Материал и технические характеристики
Для изготовления закладных изделий МН 201-2 применяется низколегированная сталь, обеспечивающая свариваемость и стабильность механических свойств при отрицательных температурах. Основные параметры:- марка стали — 09Г2С, 09Г2С-12 по ГОСТ 19281 или Ст3пс5 по ГОСТ 535;
- толщина пластины — 8–12 мм в зависимости от исполнения;
- диаметр анкерных стержней — 10–16 мм;
- тип анкера — прямой или с крюком на конце;
- защитный слой бетона — не менее 25 мм до рабочей поверхности;
- сварка — ручная дуговая электродами Э42А или полуавтоматическая в среде CO.
Область применения
Закладные изделия МН 201-2 используются в узлах опирания ригелей на колонны, крепления плит перекрытий, связей жесткости и элементов фахверка. Типовые узлы серии 1.400-15 предусматривают установку данных деталей в следующих конструкциях:- колонны и ригели многоэтажных каркасных зданий;
- фундаментные балки и ростверки;
- подкрановые балки и тормозные конструкции;
- стеновые панели и элементы фахверка;
- эстакады и технологические площадки.
Преимущества применения типовых изделий
Использование закладных деталей по серии 1.400-15 МН 201-2 обеспечивает унификацию проектных решений и сокращение сроков изготовления. Заводская подготовка элементов позволяет исключить подгонку на строительной площадке и повысить точность монтажа. Таблица типовых исполнений закладных изделий МН 201-2:| Исполнение | Размер пластины, мм | Диаметр анкера, мм | Количество анкеров | Масса, кг |
|---|---|---|---|---|
| МН 201-2-1 | 200 200 10 | 12 | 4 | 5,8 |
| МН 201-2-2 | 250 200 10 | 12 | 4 | 7,1 |
| МН 201-2-3 | 300 250 12 | 16 | 6 | 12,4 |
Контроль качества и защита от коррозии
Готовые закладные изделия МН 201-2 проходят входной контроль геометрических размеров, проверку качества сварных швов и соответствие маркировки. Пластины и анкеры очищаются от окалины и ржавчины до степени 2 по ГОСТ 9.402. Антикоррозионная защита выполняется цинкосиликатной грунтовкой или горячим цинкованием при эксплуатации в агрессивных средах. При поставке партии изделий каждая деталь маркируется несмываемой краской с указанием номера позиции по альбому МН 201-2. Допускается комплектование изделий попарно с зеркальным расположением анкеров для узлов с двухсторонним приложением нагрузки.Вопросы и ответы
Чем отличается закладное изделие МН 201-2 от других позиций серии 1.400-15?
МН 201-2 — это конкретная позиция альбома, определяющая размеры пластины, диаметр и количество анкерных стержней. Другие номера серии (МН 101, МН 301 и т.д.) имеют иные геометрические параметры и рассчитаны на другие узлы сопряжения.
Можно ли использовать закладные изделия МН 201-2 в конструкциях, работающих при отрицательных температурах?
Да, при условии применения стали 09Г2С, которая сохраняет ударную вязкость до –70 C. Для районов с расчетной температурой ниже –40 C рекомендуется дополнительный контроль сварных соединений ультразвуковым методом.
Каким способом крепятся закладные изделия к арматурному каркасу перед бетонированием?
Деталь фиксируется вязальной проволокой диаметром 1,2–2 мм к стержням каркаса или прихваткой электродом. Смещение закладной детали от проектного положения не должно превышать 5 мм на 1 м длины.
Требуется ли дополнительная обработка сварных швов после приварки связей к закладной детали?
После монтажных работ швы очищаются от шлака, зачищаются до металлического блеска и окрашиваются грунтовкой. В зонах с агрессивной средой выполняется огрунтовка цинкосодержащим составом в два слоя.