


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


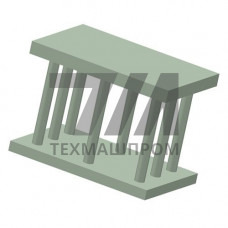
Закладные изделия МН по серии 1.400-15 МН 208-2 — это анкерные закладные детали, выпускаемые по типовой серии 1.400-15, разработанной для сборных железобетонных конструкций производственных зданий. Маркировка МН 208-2 обозначает открытую закладную деталь с анкерными стержнями из арматуры класса А-III (А400) и плоской опорной пластиной из полосовой или листовой стали. Изделие предназначено для восприятия сдвигающих и отрывающих усилий в узлах сопряжения железобетонных элементов с металлическими конструкциями.
Конструктивно деталь МН 208-2 состоит из стальной пластины-подкладки, к которой приварены перпендикулярные анкерные стержни. Сварные соединения выполняются по ГОСТ 5264 и ГОСТ 14771, обеспечивая передачу усилий от привариваемых монтажных элементов на бетон через анкерные стержни. Рабочая арматура анкеров — периодического профиля, что повышает сцепление с бетоном и снижает длину анкеровки.
Закладные детали серии 1.400-15 МН 208-2 изготавливаются из углеродистой стали обыкновенного качества и низколегированных марок. Основные характеристики определяются проектной документацией и условиями эксплуатации узла.
В пределах серии 1.400-15 детали МН компонуются по типоразмерам, отличающимся числом и диаметром анкеров, толщиной пластины и габаритами. Ниже приведены ориентировочные параметры для группы исполнений МН 208.
| Типоразмер | Толщина пластины, мм | Диаметр анкеров, мм | Кол-во анкеров, шт | Расчётная нагрузка, кН |
|---|---|---|---|---|
| МН 208-1 | 8 | 12 | 2 | 35 |
| МН 208-2 | 10 | 16 | 2 | 60 |
| МН 208-3 | 12 | 20 | 4 | 110 |
| МН 208-4 | 14 | 25 | 4 | 160 |
Детали МН 208-2 применяются в узлах крепления металлоконструкций к сборным железобетонным элементам. Типовые условия — промышленные цеха, эстакады, галереи, площадки обслуживания технологического оборудования.
Закладные изделия МН 208-2 устанавливаются в опалубку до бетонирования с фиксацией по проектной отметке. Отклонение от проектного положения не должно превышать допусков по ГОСТ 21779. При монтаже металлоконструкций приварка к пластине выполняется по заранее рассчитанному катету шва. Условия эксплуатации — от –40 C до +80 C при отсутствии агрессивных сред; в агрессивных средах требуется защитное покрытие повышенной стойкости.
Опорная пластина выполняется из полосовой или листовой стали марок ВСт3кп2, ВСт3пс5 или 09Г2С по ГОСТ 14637 и ГОСТ 19281 в зависимости от расчётной нагрузки и условий эксплуатации узла.
Анкерные стержни изготавливаются из арматуры периодического профиля класса А400 (А-III) по ГОСТ 5781, что обеспечивает надёжное сцепление с бетоном и требуемую длину анкеровки.
Сварка выполняется по ГОСТ 5264 и ГОСТ 14771 электродами Э42, Э46 или Э50А по ГОСТ 9467; применяется ручная дуговая либо механизированная сварка в среде углекислого газа.
При эксплуатации в неагрессивных средах достаточно грунт-эмалевого покрытия; в агрессивных условиях и на открытом воздухе рекомендуется горячее цинкование толщиной 60–120 мкм.