


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


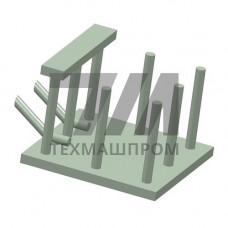
Закладные изделия МН по серии 1.400-15 МН 305-2 — это типовые стальные элементы, предназначенные для соединения сборных и монолитных железобетонных конструкций между собой, а также для крепления к ним технологического оборудования, ограждающих конструкций и инженерных систем. Изделия данной марки выпускаются в соответствии с рабочими чертежами серии 1.400-15, выпуск 1, и применяются в жилых, общественных и промышленных зданиях с агрессивными и нормальными средами эксплуатации.
Закладное изделие МН 305-2 относится к группе монтажных закладных деталей с анкерными стержнями, привариваемыми к плоской пластине. В зависимости от проектного решения, анкеры могут быть выполнены с прямым или косым окончанием, что обеспечивает требуемое сопротивление вырыву из тела бетона. Основной сортаментный ряд включает изделия с пластинами различной толщины и ширины, что позволяет подобрать элемент под конкретные нагрузки.
Для изготовления закладных изделий МН 305-2 применяется горячекатаная листовая сталь обычной прочности, что обеспечивает стабильные механические свойства при температуре эксплуатации от –40 до +50 C. Сварные соединения выполняются полуавтоматической сваркой в среде углекислого газа или ручной дуговой сваркой электродами типа Э42А. Все изделия проходят входной контроль геометрических параметров и качества сварных швов.
| Параметр | МН 305-2 | МН 306-2 | МН 307-2 | МН 308-2 |
|---|---|---|---|---|
| Ширина пластины, мм | 200 | 250 | 300 | 350 |
| Длина пластины, мм | 250 | 300 | 350 | 400 |
| Толщина пластины, мм | 12 | 14 | 16 | 18 |
| Диаметр анкера, мм | 16 | 18 | 20 | 22 |
| Расчетная нагрузка, кН | 45 | 60 | 80 | 105 |
Закладные изделия МН 305-2 используются при монтаже колонн, ригелей, плит перекрытий и стеновых панелей в каркасных зданиях. Они обеспечивают передачу усилий от одних элементов к другим через сварные соединения, выполняемые на монтаже. Типовые узлы по серии 1.400-15 предусматривают установку закладных деталей в опалубку до бетонирования с фиксацией анкеров в проектном положении.
При установке закладных изделий МН 305-2 необходимо обеспечить защитный слой бетона до анкерных стержней не менее 25 мм. Отклонение положения пластины от проектного уровня не должно превышать 5 мм на 1 метр. Сварку монтажных соединений выполняют электродами с основным видом покрытия, обеспечивающими равнопрочность шва основному металлу. После завершения сварочных работ все швы подвергаются визуальному и измерительному контролю.
Для пластины применяется сталь Ст3пс5 или Ст3сп5 по ГОСТ 14637, для анкерных стержней — сталь Ст3пс5 или низколегированная 09Г2С по ГОСТ 19281 в зависимости от условий эксплуатации конструкции.
Отличие заключается в геометрических размерах пластины, диаметре анкерных стержней и расчетной несущей способности. Каждый типоразмер рассчитан на определенный диапазон монтажных нагрузок.
В условиях нормальной влажности изделия поставляются без покрытия. Для агрессивных сред предусматривается цинкование методом горячего погружения или нанесение эпоксидных грунтовок перед установкой в опалубку.
Монтажная сварка допускается при температуре до –20 C при условии предварительного подогрева зоны шва до 120–150 C и применения электродов, предназначенных для низкотемпературной сварки.