


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


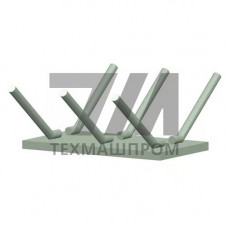
Закладные изделия МН по серии 1.400-15 МН 416-2 — это анкерные закладные детали, выпускаемые по типовой серии 1.400-15, разработанной для сборных железобетонных конструкций промышленного и гражданского строительства. Маркировка МН 416-2 обозначает изделие с монтажными элементами в виде анкерных стержней, привариваемых к плоской пластине. Такие детали предназначены для восприятия сдвигающих и отрывающих усилий в узлах сопряжения сборных элементов.
Закладное изделие МН 416-2 состоит из стальной пластины-подкладки и приваренных к ней анкеров. Пластина выполняется из полосовой или листовой стали, анкеры — из арматурной стали периодического профиля классов А-III (А400) или А-I (А240) в зависимости от проектного решения. Сварные соединения выполняются по ГОСТ 14098. Открытая поверхность пластины служит для приварки к ней монтажных петель, соединительных планок или непосредственно к закладным деталям смежных конструкций.
Геометрические параметры МН 416-2 определяются рабочей документацией серии 1.400-15. Типоразмерный ряд охватывает изделия с пластинами шириной от 80 до 200 мм и толщиной от 6 до 16 мм. Количество и диаметр анкеров варьируются в зависимости от расчётной нагрузки на узел.
| Параметр | Значение | Единица | Норматив | Примечание |
|---|---|---|---|---|
| Класс арматурной стали анкеров | А400 (А-III) | — | ГОСТ 5781 | Периодический профиль |
| Марка стали пластины | ВСт3сп5 | — | ГОСТ 14637 | Листовой прокат |
| Толщина пластины | 8–16 | мм | Серия 1.400-15 | По типоразмеру |
| Диаметр анкеров | 10–25 | мм | Серия 1.400-15 | Зависит от нагрузки |
| Тип сварного соединения | Тавровое, Т3 | — | ГОСТ 14098 | Ручная дуговая сварка |
| Расчётная нагрузка на изделие | до 250 | кН | СП 63.13330 | По проекту |
Закладные изделия МН 416-2 применяются в узлах сопряжения сборных железобетонных элементов:
Установка закладных изделий МН 416-2 производится в опалубку до бетонирования с фиксацией к арматурному каркасу. Открытая поверхность пластины должна быть выставлена в проектное положение с точностью не хуже 5 мм по вертикали и горизонтали. После набора бетоном распалубочной прочности выполняется приварка соединительных элементов. Сварку ведут электродами Э42 или Э46 по ГОСТ 9467 с предварительным подогревом при отрицательных температурах ниже –20 C.
Антикоррозионная защита открытых поверхностей выполняется цинкованием или лакокрасочными покрытиями по ГОСТ 9.402. Для конструкций, эксплуатируемых в агрессивных средах, применяются изделия из стали 09Г2С или с дополнительным горячим цинкованием толщиной не менее 60 мкм.
МН 416-2 обозначает конкретный типоразмер с определённым сочетанием размеров пластины, количества и диаметра анкеров. Цифры в маркировке кодируют типоразмер по таблицам серии, а индекс «2» указывает на исполнение с двумя анкерами или вариант расположения монтажных элементов.
Анкеры выполняются из горячекатаной арматурной стали периодического профиля класса А400 (А-III) по ГОСТ 5781 или А240 (А-I) для менее нагруженных узлов. Выбор класса определяется расчётным усилием на закладную деталь.
Замена допускается при условии сохранения или превышения расчётного сопротивления и свариваемости. Вместо ВСт3сп5 применяют 09Г2С или 10Г2С1 по ГОСТ 19281, что особенно актуально для конструкций в условиях низких температур до –40 C.
Контроль выполняется визуально-измерительным методом по ГОСТ 3242 и, при необходимости, ультразвуковой дефектоскопией. Проверяются катет шва, отсутствие подрезов, пор и непроваров. Для ответственных узлов проводится испытание на отрыв контрольных образцов.