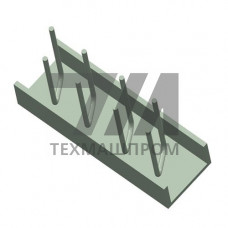
Закладные изделия МН по серии 1.400-15 МН 569 в Минске


Закладные изделия МН по серии 1.400-15 МН 569 — монтажные элементы для железобетонных конструкций

Закладные изделия МН по серии 1.400-15 МН 569 — это унифицированные стальные элементы, предназначенные для соединения сборных и монолитных железобетонных конструкций между собой, а также для крепления к ним технологического оборудования, инженерных систем и ограждающих конструкций. Изделия данной маркировки относятся к группе монтажных закладных деталей, применяемых при возведении зданий и сооружений промышленного и гражданского назначения. Конструктивно закладные изделия МН 569 представляют собой сварную металлоконструкцию, состоящую из несущей пластины (анкерной площадки) и приваренных к ней анкерных стержней. В зависимости от типоразмера и расчетной нагрузки анкерные стержни могут быть гладкими или периодического профиля. Материал пластины и стержней подбирается по условиям эксплуатации и требованиям проекта; для стандартных условий применяется низкоуглеродистая сталь обыкновенного качества, для ответственных узлов — низколегированные стали с повышенной прочностью. Основные технические характеристики закладных изделий МН 569:
  • Толщина анкерной пластины — 8–20 мм в зависимости от типоразмера;
  • Диаметр анкерных стержней — 10–25 мм;
  • Длина анкерных стержней — 120–400 мм;
  • Марка стали — Ст3пс, Ст3сп, 09Г2С по ГОСТ 380 и ГОСТ 19281;
  • Тип сварного соединения — тавровое с полным проваром стенки;
  • Защитное покрытие — грунтовка ГФ-021 или горячее цинкование по требованию заказчика.
Изделия МН 569 применяются в узлах опирания ригелей на колонны, в местах крепления стеновых панелей к каркасу здания, для фиксации подкрановых балок и ферменных конструкций. В монолитном домостроении такие закладные детали используются для устройства скрытых консолей и связей между сборными элементами опалубки. При проектировании узлов с применением МН 569 учитываются расчетные усилия на вырыв, сдвиг и совместное действие нагрузок, что регламентируется серией 1.400-15.
ТипоразмерПластина, ммАнкер, ммМасса, кгРасчетная нагрузка, кН
МН 569-1200 200 1012 2004,228
МН 569-3250 250 1216 2507,845
МН 569-5300 300 1620 30014,572
Особенности монтажа и эксплуатации:
  • Закладные изделия устанавливаются в опалубку до бетонирования с фиксацией анкеров в проектном положении;
  • Допускаемое отклонение от проектного положения — не более 5 мм в плане и 3 мм по высоте;
  • Сварка монтажных соединений выполняется электродами Э42А или Э50А по ГОСТ 9467;
  • В агрессивных средах применяется дополнительная антикоррозионная защита — цинкосиликатные составы или эпоксидные грунты;
  • При отрицательных температурах (–30 C и ниже) для ответственных узлов рекомендуется сталь 09Г2С с ударной вязкостью KCU 34 Дж/см.
При заказе закладных изделий МН 569 необходимо указывать типоразмер по серии 1.400-15, количество, марку стали и вид защитного покрытия. Изготовление деталей выполняется по рабочим чертежам серии с контролем геометрических параметров и качества сварных швов. Для нестандартных узлов допускается разработка индивидуальных чертежей КМД с сохранением конструктивных принципов серии.

Вопросы и ответы

Из какой стали изготавливаются закладные изделия МН 569?

Стандартное исполнение — сталь Ст3пс или Ст3сп по ГОСТ 380. Для конструкций, эксплуатируемых при низких температурах или под динамическими нагрузками, применяется низколегированная сталь 09Г2С по ГОСТ 19281.

Какая максимальная нагрузка допускается на закладное изделие МН 569?

Расчетная нагрузка зависит от типоразмера и составляет от 28 до 72 кН на одно изделие. Точные значения определяются расчетом узла по СП 63.13330 и данным серии 1.400-15.

Можно ли использовать МН 569 для крепления оборудования к фундаменту?

Да, изделия применяются для анкеровки стоек, рам и опорных конструкций технологического оборудования при условии, что действующие нагрузки не превышают расчетных значений для выбранного типоразмера.

Как защищаются закладные детали от коррозии?

В сухих отапливаемых помещениях достаточно грунтовки ГФ-021. Для открытых площадок и агрессивных сред применяется горячее цинкование толщиной 60–80 мкм или комбинированные лакокрасочные системы.