


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


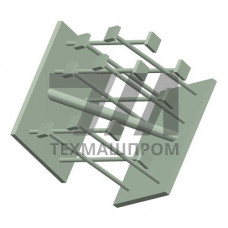
Закладные изделия МН по серии 1.400-15 МН 616 — это анкерные детали, применяемые в сборных железобетонных конструкциях для передачи усилий от привариваемых монтажных элементов к бетону. Изделие МН 616 относится к типу МН — сварные закладные с приваренными анкерами из арматурной стали и плоской пластиной-закладной. Серия 1.400-15 регламентирует конструкцию, размеры и материалы закладных изделий для железобетонных конструкций промышленных зданий и сооружений.
Закладное изделие МН 616 состоит из плоской пластины, изготовленной из полосовой или листовой стали, и приваренных к ней анкерных стержней. Анкеры выполняются из горячекатаной арматуры периодического профиля класса А-III (А400) или гладкой арматуры класса А-I (А240). Сварка анкеров с пластиной производится в соответствии с требованиями ГОСТ 14098. Пластина закладной воспринимает сдвигающие и отрывающие усилия от привариваемых монтажных деталей, а анкеры обеспечивают заделку в бетоне и передачу усилий на тело конструкции.
Геометрические параметры МН 616 определяются серией 1.400-15 и зависят от типоразмера. Толщина пластины обычно составляет 8–20 мм, диаметр анкеров — 10–25 мм, длина анкеров — 120–400 мм. Количество анкеров на изделии — 2–4 шт. в зависимости от модификации. Отклонения размеров регламентируются ГОСТ 10922.
| Параметр | Значение | Единица | Норматив | Примечание |
|---|---|---|---|---|
| Класс арматуры анкеров | А400 (А-III) | — | ГОСТ 5781 | Периодический профиль |
| Диаметр анкеров | 12–20 | мм | Серия 1.400-15 | Зависит от типоразмера |
| Толщина пластины | 10–16 | мм | ГОСТ 19903 | Листовая сталь |
| Марка стали пластины | ВСт3сп5 | — | ГОСТ 14637 | Спокойная сталь |
| Тип сварного соединения | Тавровое | — | ГОСТ 14098 | Контактная или дуговая сварка |
| Класс бетона конструкции | В15–В30 | — | СП 63.13330 | По проекту |
Установка закладных МН 616 производится в опалубку до бетонирования с фиксацией к арматурному каркасу. Положение изделия контролируется по проектным отметкам. После набора бетоном проектной прочности к пластине привариваются монтажные элементы — соединительные планки, уголки, косынки. Сварные швы рассчитываются на восприятие расчётных нагрузок согласно СП 16.13330.
Условия эксплуатации закладных изделий МН 616 соответствуют условиям работы железобетонной конструкции: температурный диапазон — от –55 C до +50 C для неотапливаемых промышленных объектов, влажностный режим — до 75 % при отсутствии агрессивной среды. При эксплуатации в агрессивных средах требуется защитное покрытие пластины и сварных швов.
Анкерные стержни выполняются из горячекатаной арматуры класса А400 (А-III) по ГОСТ 5781 или А240 (А-I) в зависимости от проектного решения. Пластина — из листовой стали ВСт3сп5 по ГОСТ 14637.
Конструкция, размеры и материалы закладного изделия МН 616 установлены серией 1.400-15 «Закладные изделия для железобетонных конструкций». Сварные соединения выполняются по ГОСТ 14098, контроль качества — по ГОСТ 10922.
Изделия предназначены для заделки в тяжёлый бетон классов В15–В30. Для конструкций из бетона ниже В15 несущая способность анкеровки проверяется расчётом по СП 63.13330.
Да, приварка монтажных деталей к пластине производится после набора бетоном не менее 70 % проектной прочности. Температура окружающего воздуха при сварке — не ниже –15 C для низкоуглеродистых сталей.