


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


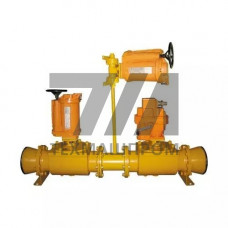
Запорно-регулирующая судовая арматура из стали 12Х18Н9ТЛ — это корпусные детали и узлы трубопроводной обвязки судовых систем, отлитые из аустенитной коррозионностойкой стали с титановым стабилизатором. Марка 12Х18Н9ТЛ (аналог AISI 321 по составу, но в литейном исполнении) содержит 17–19 % хрома, 9–11 % никеля, до 0,12 % углерода и 0,5–0,8 % титана. Именно титан связывает углерод в карбиды TiC, что исключает межкристаллитную коррозию после сварки и в зонах термического влияния — критично для литых корпусов клапанов, работающих в морской воде.
Литая структура 12Х18Н9ТЛ отличается от деформированного проката той же марки: наличие ферритной составляющей до 15 % и литейной пористости снижает пластичность, но повышает стойкость к эрозионному износу в дросселирующих узлах. Предел текучести литого материала — не менее 200 МПа, временное сопротивление — от 440 МПа, относительное удлинение — 25–30 %. Твёрдость по Бринеллю — 140–180 HB.
Арматура из 12Х18Н9ТЛ рассчитана на рабочее давление до 4,0 МПа и температуру среды от –60 C до +450 C. Основные среды — забортная и пресная вода, пар, дизельное топливо, масла, рассолы на основе хлоридов. Хлоридсодержащие среды требуют контроля: при температуре выше 60 C и концентрации Cl свыше 200 мг/л возможна питтинговая коррозия, поэтому в системах забортного охлаждения применяют протекторную защиту или периодический осмотр уплотнительных поверхностей.
Уплотнительные поверхности затворов наплавляют стеллитом или выполняют из того же материала с последующей механической доводкой до Ra 0,8–1,6 мкм. Для герметичности по классу A по ГОСТ 9544–2015 применяют эластомерные седла из фторопласта или EPDM в зависимости от температуры.
| Параметр | Значение | Условие | Норматив | Примечание |
|---|---|---|---|---|
| Условный проход Ду | 15–300 мм | фланцевое исполнение | ГОСТ 28338–89 | под приварку — до Ду 200 |
| Рабочее давление Ру | 1,6–4,0 МПа | –60…+450 C | ГОСТ 26349–84 | зависит от температуры |
| Класс герметичности | A, B, C | вода, пар, газ | ГОСТ 9544–2015 | A — без видимых утечек |
| Твёрдость наплавки | 38–45 HRC | стеллит В3К | ГОСТ 21449–75 | седло и золотник |
| Шероховатость уплотнения | Ra 0,8–1,6 мкм | притирка | ГОСТ 2789–73 | под эластомерное седло |
12Х18Н9ТЛ — литейная марка с допуском по углероду до 0,12 % и наличием ферритной фазы до 15 %, тогда как 12Х18Н10Т — деформируемая сталь с более узким химическим составом. Литой материал имеет пониженную пластичность, но лучшую стойкость к эрозии в дроссельных узлах.
Да, при температуре до 60 C и содержании хлоридов до 200 мг/л. При более высоких параметрах требуется периодический контроль питтинга или применение протекторов. Для горячей забортной воды рекомендуется арматура из дуплексных сталей.
При наплавке седел стеллитом и притирке до Ra 0,8 мкм достигается класс A по ГОСТ 9544–2015. С эластомерными седлами класс сохраняется в диапазоне температур, допустимых для материала уплотнения.
Титановое стабилизирование исключает необходимость аустенитизации после сварки для большинства толщин. Однако при сварке толстостенных отливок свыше 40 мм рекомендуется местная термообработка при 850–900 C для снятия напряжений.