


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


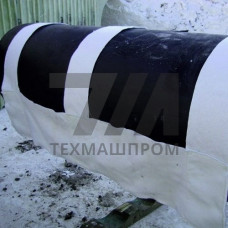
ЗК УБО-426 — термоусаживаемая манжета (защитная крышка) для герметизации сварных стыков трубопроводов с наружным диаметром 426 мм. Изделие относится к классу термоусаживающихся материалов на основе радиационно-сшитого полиэтилена и предназначено для восстановления целостности заводского изоляционного покрытия после монтажной сварки. Манжета формирует сплошной антикоррозионный барьер на участке стыка, перекрывая кромки основной изоляции и обеспечивая электрическую непрерывность покрытия.
Манжета ЗК УБО-426 представляет собой рукав из сшитого полиэтилена с нанесённым на внутреннюю поверхность слоем термоплавкого адгезива. При нагреве до температуры усадки полимерная основа сокращается в радиальном направлении, адгезив расплавляется и заполняет микронеровности стальной поверхности, формируя монолитное соединение. Конструкция включает:
Сшивка полимера обеспечивает стойкость к растрескиванию под напряжением и сохраняет эластичность в диапазоне рабочих температур от –60 C до +60 C. Адгезивный слой имеет температуру размягчения 90–110 C, что гарантирует заполнение сварного шва и переходной зоны «сталь — заводское покрытие».
| Параметр | Значение | Метод контроля | Условия | Норма |
|---|---|---|---|---|
| Диаметр трубы | 426 мм | измерение | – | по ГОСТ 10704 |
| Толщина основы | 1,0–1,5 мм | микрометрия | 20 C | 1,0 мм |
| Прочность при разрыве | 18 МПа | ГОСТ 11262 | 20 C | не менее 18 МПа |
| Относительное удлинение | 400 % | ГОСТ 11262 | 20 C | не менее 400 % |
| Адгезия к стали | 35 Н/см | отслаивание | 20 C | не менее 35 Н/см |
| Сопротивление изоляции | 10 Омм | ГОСТ 6433.2 | 20 C | не менее 10 Омм |
| Температура усадки | 120–140 C | термопара | нагрев | полная усадка |
Манжеты ЗК УБО-426 применяются при строительстве и ремонте магистральных и промысловых трубопроводов, транспортирующих нефть, газ, воду и нефтепродукты. Основные сценарии использования:
Манжета совместима с трубами, имеющими заводское покрытие на основе экструдированного полиэтилена, эпоксидных и полиуретановых составов. При монтаже в полевых условиях усадка выполняется газовой горелкой или термоусадочным аппаратом с контролем равномерности прогрева по индикаторной метке.
Установка ЗК УБО-426 выполняется в следующей последовательности: очистка и обезжиривание сварного стыка, нагрев стальной поверхности до 60–80 C, позиционирование манжеты с перекрытием заводского покрытия не менее 50 мм с каждой стороны, равномерный нагрев от центра к краям до полной усадки и выхода адгезива по кромкам. Контроль качества осуществляется визуально и приборно — искровым дефектоскопом при напряжении 15–20 кВ.
Манжета рассчитана на наружный диаметр трубы 426 мм, что соответствует стандартному сортаменту по ГОСТ 10704. Допускается применение на трубах с отклонением диаметра в пределах допусков стандарта.
Полная усадка достигается при нагреве до 120–140 C. Контроль прогрева ведётся по термочувствительной индикаторной метке, изменяющей цвет при достижении заданной температуры.
Да, адгезивный слой манжеты обеспечивает сцепление с эпоксидными, полиэтиленовыми и полиуретановыми покрытиями при условии подготовки поверхности и соблюдения температурного режима усадки.
Герметичность проверяется искровым дефектоскопом при напряжении 15–20 кВ по всей поверхности манжеты и переходным зонам. Дополнительно проводится визуальный осмотр на отсутствие пузырей и отслоений.