


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


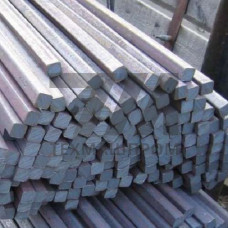
Жаропрочный квадрат по ГОСТ 19903-2015 — это горячекатаный сортовой прокат квадратного сечения, изготовленный из сталей, сохраняющих механические свойства и стойкость к окалинообразованию при длительной эксплуатации в условиях высоких температур. Норматив определяет геометрические параметры, предельные отклонения по размерам и требования к качеству поверхности, тогда как химический состав и жаропрочные характеристики регламентируются стандартами на конкретные марки стали.
Ключевое отличие жаропрочного квадрата от конструкционного — способность выдерживать рабочие температуры 550–1200 C без существенной потери несущей способности. Это достигается легированием хромом, никелем, молибденом, вольфрамом, ванадием и другими элементами, формирующими стабильную мелкодисперсную структуру и плотную защитную оксидную пленку.
ГОСТ 19903-2015 распространяется на горячекатаный листовой прокат, однако в практике сортового металлопроката под жаропрочным квадратом понимают прутки квадратного сечения, поставляемые по согласованным размерам с контролем геометрии в соответствии с указанным стандартом. Типовой диапазон сторон квадрата — от 10 до 200 мм. Длина прутков — мерная, кратная мерной или немерная в пределах 2–12 м.
Предельные отклонения по стороне квадрата зависят от класса точности прокатки:
Выбор марки определяется температурой эксплуатации, характером нагрузки и агрессивностью среды. Для изготовления жаропрочного квадрата применяются стали нескольких групп:
Для особо ответственных узлов газотурбинных установок применяются никелевые сплавы на основе ХН77ТЮР и ХН60ВТ, однако их поставка в виде квадрата ГОСТ 19903-2015 требует индивидуального согласования.
Оценка жаропрочности квадрата проводится по пределу длительной прочности — напряжению, которое материал выдерживает без разрушения в течение заданного времени (обычно 1000 или 10000 часов) при рабочей температуре. Дополнительно контролируются предел ползучести и сопротивление окалинообразованию.
| Марка стали | Рабочая температура, C | Предел длительной прочности (1000 ч), МПа | Предел текучести при 20 C, МПа | Типичное применение |
|---|---|---|---|---|
| 15Х5М | до 550 | 120–150 | 220 | Трубные решетки, крепеж печного оборудования |
| 20Х13 | до 600 | 90–110 | 450 | Лопатки компрессоров, детали арматуры |
| 12Х18Н9Т | до 700 | 100–130 | 200 | Коллекторы, корпуса теплообменников |
| 20Х23Н18 | до 1000 | 30–50 | 250 | Печная оснастка, конвейерные ролики |
Горячая прокатка жаропрочного квадрата выполняется с нагревом заготовки до 1150–1250 C с последующей деформацией в несколько проходов. Аустенитные стали требуют более высоких температур окончания прокатки (не ниже 900 C) для предотвращения выделения карбидов по границам зерен. После прокатки может назначаться термическая обработка: нормализация, закалка с отпуском или аустенитизация с быстрым охлаждением.
Для аустенитных хромоникелевых сталей обязательна закалка от 1050–1100 C в воду или воздух, обеспечивающая гомогенизацию структуры и восстановление коррозионной стойкости. Контроль качества включает ультразвуковое обследование на расслоения, проверку макроструктуры на серных отпечатках и испытания на ударный изгиб при пониженных температурах для ответственных применений.
Прокат квадратного сечения из жаропрочных марок востребован в отраслях, где элементы конструкций работают в контакте с нагретыми средами, продуктами сгорания и расплавами:
Механическая обработка жаропрочного квадрата затруднена из-за высокой вязкости и склонности к наклепу аустенитных сталей. Рекомендуется применение твердосплавного инструмента с обильным охлаждением, пониженные скорости резания и увеличенная подача для предотвращения упрочнения поверхностного слоя.
Наибольшим спросом пользуются сечения от 20 до 100 мм, используемые для механической обработки под фланцы, крепеж и корпусные детали. Квадрат до 40 мм применяется для изготовления шпилек и болтов, 50–100 мм — для заготовок арматуры и деталей печного оборудования.
Жаропрочные стали рассчитаны на восприятие механических нагрузок при высоких температурах и оцениваются по пределу длительной прочности. Жаростойкие стали (например, 15Х25Т) противостоят окалинообразованию, но имеют ограниченную несущую способность при нагреве. Квадрат из жаропрочной стали сочетает оба свойства в разумном балансе.
Партия сопровождается сертификатом с указанием химического состава, результатов испытаний на растяжение при нормальной температуре и, при необходимости, при рабочей температуре. Контролируются геометрия сечения, кривизна, отсутствие трещин, плен и волосовин на поверхности.
Аустенитные марки свариваются без ограничений электродами аустенитного класса. Хромистые стали 15Х5М и 20Х13 требуют предварительного подогрева до 200–300 C и последующего высокого отпуска для снятия напряжений. После сварки рекомендуется контроль на отсутствие горячих трещин.