


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


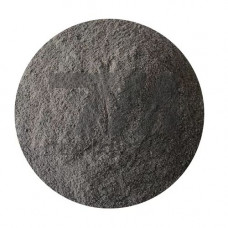
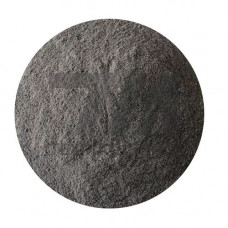
Железный порошок ПЖРВ 2 — восстановленная марка железного порошка, получаемая методом восстановления оксидов железа водородом или конвертированным природным газом. В отличие от распыленных порошков, частицы ПЖРВ 2 имеют губчатую, развитую поверхность, что обеспечивает высокую прессуемость и прочность сырых брикетов при относительно невысоких давлениях прессования. Материал предназначен для изготовления конструкционных порошковых деталей, работающих в условиях статических и умеренных динамических нагрузок.
ПЖРВ 2 относится к группе восстановленных железных порошков с контролируемым гранулометрическим составом. Основные показатели, регламентируемые нормативной документацией, включают содержание металлического железа, массовую долю кислорода, примесей и насыпную плотность. Для марки ПЖРВ 2 характерна насыпная плотность в диапазоне 2,2–2,8 г/см, что ниже, чем у распыленных аналогов, из-за пористой структуры частиц.
Химический состав нормируется по содержанию углерода, кремния, марганца, серы и фосфора. Потери массы при прокаливании в водороде не превышают установленных значений, что гарантирует стабильность свойств при спекании. Форма частиц — неправильная, с развитым микрорельефом, что обеспечивает хорошее механическое зацепление при компактировании.
ПЖРВ 2 применяется при производстве деталей методом прессования и последующего спекания в защитной атмосфере. Типовые изделия — втулки, шестерни, фланцы, детали замков, элементы бытовой техники и автомобильных узлов. Материал пригоден для изготовления пористых изделий — фильтрующих элементов и самосмазывающихся подшипников, где требуется контролируемая пористость 15–30%.
Благодаря высокой удельной поверхности частиц, порошок хорошо легируется при смешивании с графитом, медью, никелем и другими добавками. Рекомендуемые режимы спекания — 1120–1150 C в диссоциированном аммиаке или эндотермической атмосфере. После спекания детали могут подвергаться калибровке, пропитке маслом или термообработке.
| Параметр | Значение | Метод контроля | Типовое применение | Примечание |
|---|---|---|---|---|
| Содержание металлического железа | 98,0% | Химический анализ | Конструкционные детали | Определяется после восстановления |
| Насыпная плотность | 2,2–2,8 г/см | Волномер | Прессование в закрытых штампах | Ниже, чем у распыленных марок |
| Потери массы в водороде | 0,5% | Прокаливание при 1050 C | Контроль степени восстановления | Характеризует содержание кислорода |
| Гранулометрический состав | Фракция 0250 мкм | Ситовая классификация | Изделия средней точности | Допускается корректировка под заказ |
| Прессуемость | 6,6–7,0 г/см при 600 МПа | Прессование эталонного образца | Плотные заготовки | Обеспечивает прочность сырца |
Ключевое отличие ПЖРВ 2 от распыленных марок — способность формировать плотные сырые брикеты при давлении 400–600 МПа без введения связующих добавок. Прочность сырца достигает 15–25 МПа, что позволяет выполнять механическую обработку неспеченных заготовок при необходимости. Губчатая структура частиц также способствует более равномерному распределению легирующих элементов при смешивании.
Для производителей порошковых изделий важно учитывать, что усадка при спекании для ПЖРВ 2 составляет 0,5–2,0% в зависимости от плотности прессовки и температуры. Это позволяет прогнозировать конечные размеры деталей с точностью до 0,1 мм при отлаженном технологическом процессе. Материал стабильно работает в серийном производстве на автоматических прессах с производительностью до 20 ходов в минуту.
Порошок ПЖРВ 2 поставляется в герметичной таре — бумажных мешках с полиэтиленовым вкладышем или металлических барабанах. Хранение должно исключать контакт с влагой и окислителями. Перед использованием рекомендуется просеивание для разрушения агломератов, образовавшихся при транспортировке. При длительном хранении свыше 6 месяцев необходим контроль потерь массы в водороде и при необходимости — повторное восстановление.
ПЖРВ 2 имеет губчатую структуру частиц и насыпную плотность 2,2–2,8 г/см, тогда как распыленные порошки характеризуются плотностью 2,8–3,2 г/см и сферической формой частиц. Восстановленный порошок обеспечивает более высокую прочность сырца при меньших давлениях прессования.
Оптимальный диапазон — 400–600 МПа. При давлении 600 МПа достигается плотность прессовки 6,6–7,0 г/см, что достаточно для получения конструкционных деталей с конечной плотностью после спекания 6,8–7,2 г/см.
Рекомендуются диссоциированный аммиак, эндотермическая атмосфера или азотоводородные смеси с точкой росы не выше –30 C. Температура спекания — 1120–1150 C, выдержка — 30–60 минут в зависимости от массы детали.
Да, регулируя давление прессования в диапазоне 200–400 МПа, получают пористость 15–30%. Такие изделия применяются как фильтрующие элементы и самосмазывающиеся подшипники с пропиткой маслом до 25% объема пор.