


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


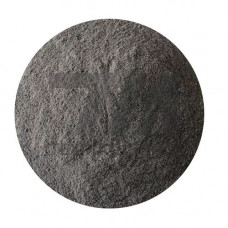
Железный порошок ПЖРВ 4 — восстановленный железный порошок, получаемый методом восстановления оксидов железа водородом или конвертированным природным газом. Маркировка ПЖРВ расшифровывается как «порошок железа, восстановленный», а цифра 4 указывает на гранулометрический класс по наибольшему размеру частиц. Материал отличается развитой удельной поверхностью, пористой структурой частиц и высокой прессуемостью, что делает его пригодным для изготовления изделий методом порошковой металлургии с последующим спеканием.
ПЖРВ 4 характеризуется насыпной плотностью в диапазоне 2,2–2,8 г/см и прессуемостью не менее 6,6 г/см при давлении прессования 700 МПа. Частицы имеют губчатую морфологию, что обеспечивает хорошее механическое зацепление при холодном прессовании и формирование прочного зеленого компакта. Содержание железа в порошке составляет не менее 98,5%, массовая доля кислорода не превышает 0,5%, что гарантирует стабильную усадку при спекании в защитной атмосфере.
Гранулометрический состав ПЖРВ 4 регламентируется ГОСТ 9849 и контролируется ситовым анализом. Остаток на сите 0045 не должен превышать 5%, что обеспечивает однородность заполнения пресс-форм и воспроизводимость геометрических параметров спеченных заготовок. Текучесть порошка составляет 30–40 с/50 г, что позволяет использовать автоматические дозаторы и ротационные пресс-автоматы без дополнительных технологических добавок.
ПЖРВ 4 применяется при производстве конструкционных деталей, работающих в условиях статических и умеренных динамических нагрузок. Из него изготавливают втулки, шестерни, фланцы, детали тормозных систем и узлы гидравлического оборудования. Спеченные изделия из ПЖРВ 4 после термической обработки достигают предела прочности при растяжении 250–350 МПа, что позволяет использовать их в качестве альтернативы литым и штампованным заготовкам из низкоуглеродистых сталей.
Пористая структура восстановленного порошка делает его пригодным для производства фрикционных материалов и антифрикционных композиций. В паре с медью, графитом и дисульфидом молибдена ПЖРВ 4 формирует матрицу, работающую в узлах трения при удельных нагрузках до 10 МПа. Также порошок используется в качестве компонента шихты при изготовлении магнитопроводов, работающих на частотах до 400 Гц.
Химический состав ПЖРВ 4 контролируется по содержанию легирующих и примесных элементов. Массовая доля углерода не превышает 0,05%, кремния — 0,15%, марганца — 0,30%. Содержание серы и фосфора ограничено значениями 0,02% и 0,02% соответственно. Низкое содержание примесей обеспечивает стабильность свойств при спекании и исключает образование хрупких эвтектик по границам частиц.
| Параметр | Значение для ПЖРВ 4 | Метод контроля | Типичное применение | Примечание |
|---|---|---|---|---|
| Насыпная плотность | 2,2–2,8 г/см | ГОСТ 19440 | Дозирование в пресс-формы | Влияет на массу компакта |
| Прессуемость | 6,6 г/см | ГОСТ 25280 | Конструкционные детали | При 700 МПа |
| Содержание Fe | 98,5% | ГОСТ 22536.0 | Магнитопроводы | Определяет магнитные свойства |
| Остаток на сите 0045 | 5% | ГОСТ 18318 | Точное прессование | Контроль гранулометрии |
| Текучесть | 30–40 с/50 г | ГОСТ 20899 | Автоматические линии | Для ротационных прессов |
Спекание заготовок из ПЖРВ 4 проводится в диссоциированном аммиаке или эндотермической атмосфере при температуре 1120–1150 C. Выдержка при температуре спекания составляет 30–60 минут в зависимости от толщины стенки изделия. Усадка при спекании находится в пределах 1,5–2,5%, что необходимо учитывать при проектировании пресс-оснастки. После спекания детали могут подвергаться калибровке для повышения точности геометрических размеров до 7–8 квалитета.
Для повышения механических свойств спеченные изделия из ПЖРВ 4 подвергаются нормализации или закалке с последующим низким отпуском. Твердость после термообработки достигает 150–200 HB, что позволяет использовать детали в узлах с повышенными требованиями к износостойкости. При необходимости поверхностного упрочнения применяется цементация в твердом карбюризаторе при 900–920 C с последующей закалкой.
ПЖРВ 4 имеет губчатую структуру частиц и более низкую насыпную плотность по сравнению с электролитическим порошком. Это обеспечивает лучшую прессуемость при меньших давлениях, но требует более точного контроля дозирования при автоматическом прессовании.
Оптимальный диапазон давлений прессования составляет 400–700 МПа. При давлении 700 МПа достигается плотность компакта не менее 6,6 г/см, что обеспечивает стабильную усадку при спекании и минимальную пористость готового изделия.
Да, ПЖРВ 4 применяется для производства магнитопроводов, работающих на частотах до 400 Гц. Низкое содержание углерода и примесей обеспечивает коэрцитивную силу не более 120 А/м после отжига в водороде при 800–900 C.
Рекомендуется использовать диссоциированный аммиак, эндотермическую атмосферу или азотоводородные смеси с точкой росы не выше –30 C. Применение чистого водорода допустимо, но экономически менее целесообразно для массового производства.