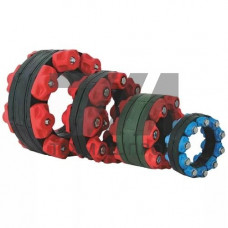
Звеньевой уплотнитель GK GK-275: технические характеристики и применение
Звеньевой уплотнитель GK GK-275 — это специализированный элемент торцевого уплотнения роторных механизмов, предназначенный для герметизации узлов с возвратно-поступательным или вращательным движением вала. Конструкция GK-275 относится к классу разрезных манжетных уплотнений, собираемых из отдельных звеньев, что позволяет производить монтаж без демонтажа сопряжённого оборудования. В отличие от цельнометаллических или резиновых аналогов, звеньевая схема обеспечивает компенсацию радиальных биений вала и температурных деформаций корпуса в условиях высоких нагрузок. Материал исполнения GK-275 подбирается под конкретные условия эксплуатации: для агрессивных сред применяются коррозионностойкие стали, для высокотемпературных узлов — жаропрочные сплавы с графитовыми или баббитовыми вставками. Рабочая кромка звеньев формируется с точностью до 0,01 мм, что гарантирует равномерный контакт по окружности вала и минимальную утечку рабочей среды. Уплотнитель GK-275 рассчитан на осевое усилие поджатия от 0,15 до 0,6 МПа, создаваемое пружинным механизмом или гидравлическим нагружателем. Ключевые параметры звеньевого уплотнителя GK-275:- Диапазон диаметров вала — от 40 до 300 мм (типоразмеры под заказ);
- Рабочее давление — до 2,5 МПа (для жидкостных сред);
- Температурный диапазон — от –50 до +450 C в зависимости от материала звеньев;
- Окружная скорость вала — до 25 м/с при наличии смазки;
- Количество звеньев в комплекте — от 3 до 8 в зависимости от диаметра.
Конструктивные особенности GK-275
Каждое звено GK-275 представляет собой сегмент кольца с фаской на внутренней кромке, формирующей клиновой зазор для создания гидродинамического режима трения. Стыки звеньев выполняются с косым срезом под углом 30–45, что исключает сквозной зазор при тепловом расширении. Внешняя поверхность звеньев оснащена канавками для подачи запирающей жидкости или смазки, предотвращающей сухое трение при запуске и остановке агрегата. Для монтажа GK-275 требуется расточка корпуса с допуском H8 и чистота поверхности Ra 1,25 мкм. Уплотнитель устанавливается в специальную камеру с осевым зазором 2–5 мм, компенсирующим тепловое удлинение вала. При работе с абразивными средами рекомендуется устанавливать дополнительный предохранительный элемент — гидрозатвор или систему продувки инертным газом.| Параметр | Значение для GK-275 | Метод контроля | Условия испытаний | Нормативный документ |
|---|---|---|---|---|
| Твёрдость рабочей кромки | 58–62 HRC | Твердомер ТК-2 | 20 C | ГОСТ 9013 |
| Шероховатость стыковых поверхностей | Ra 0,8 мкм | Профилометр | Без нагрузки | ГОСТ 2789 |
| Утечка при давлении 1,0 МПа | 5 см/мин | Объёмный счётчик | Вода, 20 C | ТУ 3612-014 |
| Осевой люфт звеньев | 0,05–0,15 мм | Индикатор часового типа | Собранный узел | ТУ 3612-014 |
Материалы звеньев и условия эксплуатации
Стандартное исполнение GK-275 предусматривает звенья из серого чугуна СЧ20 с графитовой пропиткой для самосмазывания. Для узлов с повышенными требованиями к износостойкости применяются звенья из бронзы БрА9Ж3Л, работающие в паре с закалённым валом. В пищевой и фармацевтической промышленности используется исполнение из нержавеющей стали 12Х18Н10Т с полировкой рабочих поверхностей до Ra 0,4 мкм. Выбор материала звеньев определяется не только химической совместимостью со средой, но и теплопроводностью: для отвода тепла от зоны трения при высоких окружных скоростях предпочтительны медные сплавы, тогда как при работе в сухих газах эффективнее чугун с твёрдой смазкой. При температурах выше 300 C требуется установка охлаждающей рубашки или подача перегретого пара в запирающую полость.Вопросы и ответы
Чем звеньевой уплотнитель GK-275 отличается от торцевой механической манжеты?
GK-275 состоит из отдельных сегментов, стягиваемых пружиной, что позволяет монтировать его на вал без разборки подшипниковых узлов. Механическая манжета требует осевого монтажа с торца вала. Звеньевая конструкция также допускает большие радиальные биения — до 0,3 мм, тогда как для манжет этот показатель ограничен 0,05 мм.
Какой ресурс работы GK-275 при перекачке нефтепродуктов?
При соблюдении режима смазки и отсутствии абразивных частиц ресурс составляет 8000–12000 часов. Решающее влияние оказывает чистота рабочей среды: при содержании мехпримесей более 0,1% рекомендуется установка циклона-фильтра перед уплотнением.
Требуется ли приработка GK-275 после монтажа?
Да, обязательна. Первые 30–60 минут работы проводят при пониженном давлении (до 30% номинального) и скорости вала не более 5 м/с. За это время происходит притирка рабочих кромок звеньев к поверхности вала, после чего нагрузку плавно повышают до рабочих параметров.
Какие допуски на вал необходимы для корректной работы GK-275?
Диаметр вала должен соответствовать квалитету h9, овальность — не более 0,02 мм, конусность — не более 0,01 мм на 100 мм длины. Твёрдость поверхности вала в зоне контакта — не менее 45 HRC при использовании бронзовых звеньев и 55 HRC для чугунных.