


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


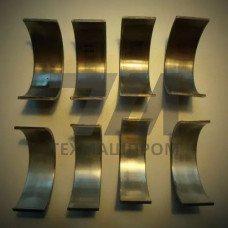
Бронзовый вкладыш подшипника БрА10Ж3Мц2 — это литая заготовка или готовый элемент скольжения, изготовленный из алюминиево-железисто-марганцовистой бронзы. Материал относится к группе высокопрочных бронз, легированных алюминием (8,5–10,5 %), железом (2–4 %) и марганцем (1,5–3,5 %). В отличие от оловянных антифрикционных бронз, БрА10Ж3Мц2 не содержит олова, что определяет её повышенную механическую прочность при умеренных скоростях скольжения.
Вкладыши из этой бронзы эксплуатируются в узлах с ударными нагрузками, знакопеременным нагружением и абразивным загрязнением смазки. Материал сохраняет работоспособность при контактных давлениях до 25–30 МПа и температурах до 300 C, что недостижимо для баббитовых заливок. Твёрдость отливки по Бринеллю составляет 110–160 HB, предел прочности при растяжении — 490–590 МПа, относительное удлинение — 15–20 %. Такое сочетание характеристик позволяет применять вкладыши без дополнительной термообработки в узлах металлургического, горнорудного и транспортного оборудования.
Вкладыши БрА10Ж3Мц2 производятся литьём в кокиль, по выплавляемым моделям или центробежным способом. Центробежное литьё обеспечивает наиболее плотную структуру рабочего слоя и минимальную пористость на внутренней поверхности, контактирующей с валом. После отливки вкладыши подвергают механической обработке: растачиванию внутреннего отверстия, подрезке торцов и фрезерованию пазов смазки. Допуск на внутренний диаметр назначается по посадке H7–H8, шероховатость рабочей поверхности — Ra 0,8–1,6 мкм.
Для повышения прирабатываемости на внутренней поверхности вкладыша выполняют винтовые или продольные канавки, обеспечивающие распределение смазочного материала по зоне контакта. При малоскоростных режимах с густой смазкой допускается работа вкладыша без канавок — смазка удерживается за счёт микропрофиля поверхности после чистового растачивания.
Вкладыши подшипников из БрА10Ж3Мц2 устанавливаются в узлах, где требуется сочетание высокой несущей способности и стойкости к ударным нагрузкам:
В горнодобывающей отрасли вкладыши БрА10Ж3Мц2 работают в условиях абразивной пыли и ограниченной смазки, где подшипники качения выходят из строя из-за заклинивания. В металлургии материал применяется в узлах с тепловым излучением от нагретых заготовок, где обычные смазки теряют вязкость, а бронза сохраняет стабильный коэффициент трения.
| Параметр | БрА10Ж3Мц2 | БрО10Ф1 | БрА9Ж3Л | Баббит Б83 |
|---|---|---|---|---|
| Предел прочности, МПа | 490–590 | 220–260 | 390–440 | 80–90 |
| Твёрдость, HB | 110–160 | 70–90 | 100–120 | 25–30 |
| Макс. рабочая температура, C | 300 | 250 | 280 | 100 |
| Стойкость к ударным нагрузкам | высокая | средняя | высокая | низкая |
| Прирабатываемость | удовлетворительная | отличная | удовлетворительная | отличная |
По сравнению с оловянной бронзой БрО10Ф1, вкладыши БрА10Ж3Мц2 выдерживают вдвое большие контактные давления, однако требуют более качественной смазки при пуске и остановке механизма. От баббитовых подшипников материал отличается способностью работать при высоких температурах и в средах с абразивными частицами, но уступает им по антифрикционным свойствам при граничной смазке.
При подборе вкладыша БрА10Ж3Мц2 для ремонта или модернизации оборудования учитываются следующие параметры:
Для валов диаметром 50–200 мм типовые вкладыши изготавливаются с толщиной стенки 6–15 мм. При диаметрах свыше 300 мм рекомендуется двухполукольная конструкция с разъёмом по горизонтальной оси, упрощающая монтаж без демонтажа вала.
БрА10Ж3Мц2 — высокопрочная безоловянная бронза с пределом прочности 490–590 МПа, тогда как БрО5Ц5С5 — оловянно-цинково-свинцовистая бронза с прочностью около 200 МПа. Вкладыши из БрА10Ж3Мц2 применяются при ударных и высоких статических нагрузках, а из БрО5Ц5С5 — в узлах с умеренными нагрузками и хорошей смазкой.
Рабочая поверхность вкладыша после растачивания должна иметь шероховатость Ra 0,8–1,6 мкм. Более грубая поверхность увеличивает приработку и риск задира, более чистая — затрудняет удержание смазки на поверхности при граничном режиме трения.
Кратковременно — да, при скорости скольжения до 0,5 м/с и удельном давлении до 10 МПа. Для длительной работы без смазки материал не предназначен: коэффициент трения возрастает, что приводит к перегреву и схватыванию с валом.
Для валов диаметром 50–100 мм радиальный зазор назначается 0,08–0,15 мм, для валов 100–200 мм — 0,12–0,25 мм. Точное значение зависит от частоты вращения, теплового режима и типа смазки.