


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


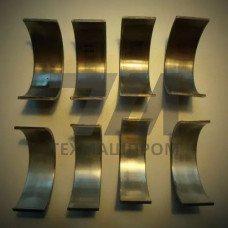
Бронзовый вкладыш подшипника БрА10Ж4Н4Л — это литая заготовка или готовое изделие из алюминиево-железистой бронзы, легированной никелем. Материал относится к группе безоловянных бронз, работающих в паре с закалённой и нормализованной сталью. Химический состав по ГОСТ 493-79: алюминий — 9,5–11 %, железо — 3,5–5,5 %, никель — 3,5–5,5 %, марганец — до 1 %, остальное — медь. Структура — -твёрдый раствор с эвтектоидной составляющей, упрочнённой железом и никелем.
Вкладыши из БрА10Ж4Н4Л применяются в узлах с высокими удельными нагрузками и ударными воздействиями, где оловянные баббиты и бронзы БрО10Ф1 не обеспечивают требуемой несущей способности. Материал сохраняет работоспособность при температурах до 300 C и демонстрирует повышенную стойкость к истиранию в условиях абразивного загрязнения смазки.
БрА10Ж4Н4Л сочетает высокую прочность с достаточной пластичностью для восприятия знакопеременных нагрузок. Предел прочности при растяжении — 590–640 МПа, относительное удлинение — 4–6 %, твёрдость — 170–200 HB. Коэффициент трения в паре со сталью при граничной смазке — 0,08–0,12. Материал не склонен к схватыванию с валом, что исключает задиры при кратковременном нарушении подачи смазки.
В отличие от оловянных бронз, БрА10Ж4Н4Л имеет более высокий модуль упругости и меньшую склонность к деформации под нагрузкой. Это позволяет уменьшать толщину стенки вкладыша и увеличивать диаметральный зазор без риска выдавливания материала. Приработка пары обеспечивается за счёт способности бронзы к микропластической деформации поверхностного слоя.
Вкладыши отливаются методом литья в кокиль, по выплавляемым моделям или центробежным литьём. Центробежное литьё обеспечивает плотную безгазовую структуру рабочего слоя и минимальную пористость на внутренней поверхности. После отливки вкладыши подвергаются механической обработке: расточке внутреннего отверстия, подрезке торцов и обработке смазочных канавок.
Рекомендуемая шероховатость рабочей поверхности — Ra 0,8–1,6 мкм. Посадка в корпус — с натягом 0,02–0,05 мм, фиксация от проворота — штифтом или стопорным винтом. Радиальный зазор в паре с валом назначается из расчёта 0,1–0,15 % от диаметра вала.
Вкладыши БрА10Ж4Н4Л устанавливаются в узлах, работающих при низких скоростях скольжения (0,5–3 м/с) и высоких удельных давлениях до 25–30 МПа. Основные области применения:
В горнодобывающей отрасли вкладыши применяются в опорах конвейерных роликов и в узлах поворота стрел карьерных экскаваторов. В цементной промышленности — в опорах вращающихся печей и трубных мельниц, где сочетаются высокие нагрузки и умеренные скорости.
| Параметр | БрА10Ж4Н4Л | БрО10Ф1 | БрА9Ж3Л | БрС30 |
|---|---|---|---|---|
| Предел прочности, МПа | 590–640 | 250–280 | 490–540 | 60–80 |
| Твёрдость, HB | 170–200 | 80–100 | 110–140 | 25–35 |
| Макс. рабочая температура, C | 300 | 200 | 250 | 150 |
| Допустимое давление, МПа | до 30 | до 15 | до 20 | до 10 |
По сравнению с бронзой БрА9Ж3Л, добавка никеля в БрА10Ж4Н4Л повышает прочность и коррозионную стойкость в морской воде и слабощелочных средах. Материал также лучше противостоит кавитационному износу в насосном оборудовании.
Вкладыши БрА10Ж4Н4Л работоспособны при пластичных смазках на литиевой или комплексной кальциевой основе, а также при циркуляционной смазке жидкими маслами с вязкостью 40–100 мм/с при 40 C. При граничной смазке допустимая скорость скольжения снижается до 0,5–1 м/с. Материал устойчив к ударным нагрузкам и вибрациям, не требует принудительного охлаждения при температурах до 150 C.
При монтаже вкладышей необходимо обеспечить равномерное прилегание наружной поверхности к гнезду корпуса — не менее 80 % площади. Смазочные канавки выполняются на ненагруженной стороне вкладыша, их глубина — 0,3–0,5 мм, ширина — 3–5 мм. Фаски на кромках предотвращают срезание смазочного слоя при знакопеременном движении вала.
Наличие никеля в составе БрА10Ж4Н4Л повышает предел прочности на 15–20 %, увеличивает твёрдость и улучшает коррозионную стойкость. Материал также сохраняет механические свойства при нагреве до 300 C, тогда как БрА9Ж3Л ограничена температурой 250 C.
Оптимальная пара — закалённая сталь с твёрдостью 45–55 HRC или нормализованная сталь 40Х, 45. Шероховатость шейки вала — Ra 0,4–0,8 мкм. Применение азотированных и цементованных валов дополнительно снижает износ пары.
Используется литьё в кокиль для вкладышей простой формы, центробежное литьё для втулок с толщиной стенки до 40 мм и литьё по выплавляемым моделям для фасонных изделий с внутренними каналами. Центробежное литьё обеспечивает наиболее плотную структуру рабочего слоя.
Кратковременно — при скорости скольжения до 0,3 м/с и нагрузке до 5 МПа. Длительная работа без смазки не рекомендуется из-за повышенного нагрева и риска задира. Материал не содержит свинца, поэтому не формирует самосмазывающуюся плёнку.