


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


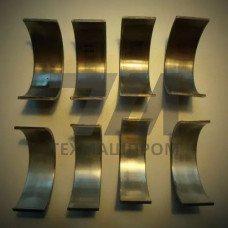
Бронзовый вкладыш подшипника БрА10Ж3Мц2 — это литая заготовка или готовое изделие из алюминиево-железомарганцовистой бронзы, предназначенное для работы в узлах трения скольжения с высокими удельными нагрузками и умеренными скоростями скольжения. Материал относится к группе безоловянных бронз, легированных алюминием (9–11 %), железом (2–4 %) и марганцем (1,5–3,5 %), что обеспечивает сочетание высокой прочности, твердости и антифрикционных свойств без применения дефицитного олова.
В отличие от оловянных баббитов и бронз типа БрО10Ф1, вкладыш из БрА10Ж3Мц2 демонстрирует значительно более высокую несущую способность — до 25–30 МПа при работе в паре с закаленной сталью (HRC 45–55). Материал сохраняет работоспособность при температурах до 300 C, что позволяет применять его в узлах, испытывающих локальный перегрев. Структура литой бронзы — мелкодисперсная -твердая фаза с включениями эвтектоида ( + ), что обеспечивает стабильный коэффициент трения в диапазоне 0,008–0,012 при смазке маслом.
Вкладыши БрА10Ж3Мц2 производятся методом литья в кокиль, центробежным литьем или литьем в песчано-глинистые формы. Центробежное литье предпочтительно для получения втулок с плотной безгазовой структурой и минимальной пористостью в теле отливки. После литья изделия подвергаются механической обработке — расточке, точению и хонингованию — для достижения требуемой шероховатости рабочей поверхности (Ra 0,8–1,6 мкм).
Механические свойства бронзы БрА10Ж3Мц2 в литом состоянии регламентируются ГОСТ 18175 и составляют:
Ударная вязкость материала достигает 30–40 Дж/см, что исключает хрупкое разрушение вкладыша при ударных нагрузках и знакопеременных напряжениях, характерных для работы шатунных и коренных подшипников поршневых машин.
Вкладыши подшипников из БрА10Ж3Мц2 изготавливаются в двух исполнениях: цельные втулки (для запрессовки в корпус) и разъемные вкладыши (для коленчатых валов и кривошипно-шатунных механизмов). Посадочный натяг при запрессовке составляет 0,05–0,10 мм на диаметр 100 мм, что обеспечивает надежную фиксацию и передачу теплового потока от рабочей поверхности к корпусу.
Геометрические параметры вкладышей контролируются по 7–8 квалитету точности. Допуск на внутренний диаметр после расточки — H7–H8, на наружный — h6–h7. Овальность и конусность рабочего отверстия не должны превышать 0,5–0,8 допуска на диаметр. Толщина стенки вкладыша выбирается из расчета 0,03–0,05 от диаметра вала, но не менее 3 мм для обеспечения жесткости при запрессовке.
| Параметр | Значение для втулки 50 | Значение для втулки 100 | Значение для втулки 150 |
|---|---|---|---|
| Наружный диаметр, мм | 60 | 120 | 170 |
| Толщина стенки, мм | 5 | 10 | 10 |
| Допуск на внутр. диаметр | H8 | H8 | H7 |
| Шероховатость Ra, мкм | 1,6 | 1,6 | 0,8 |
| Твердость HB | 120 | 130 | 135 |
Вкладыши подшипников БрА10Ж3Мц2 применяются в узлах трения, где требуется сочетание высокой нагрузочной способности и стойкости к абразивному изнашиванию. Основные области использования:
Материал устойчив к работе в условиях ограниченной смазки и при пуско-остановочных режимах, когда возможно полусухое трение. Бронза БрА10Ж3Мц2 не склонна к схватыванию со стальным валом, что предотвращает задиры и заклинивание при кратковременном нарушении подачи масла.
Вкладыши из БрА10Ж3Мц2 не рекомендуется применять при окружных скоростях скольжения выше 8–10 м/с без принудительной циркуляционной смазки. При скоростях до 4 м/с допустима работа с консистентной смазкой при удельных нагрузках до 20 МПа. Материал не предназначен для работы в агрессивных средах с pH менее 5 и более 10, а также в морской воде без дополнительной защиты — в этих условиях предпочтительны оловянные бронзы или латуни.
При выборе вкладыша необходимо учитывать, что твердость вала должна быть не менее 300 HB. При работе с валами меньшей твердости происходит интенсивный износ сопряженной детали, а не вкладыша, что приводит к увеличению зазора и потере точности узла. Рекомендуемый зазор в сопряжении — 0,001–0,002 от диаметра вала для установившихся тепловых режимов.
БрА10Ж3Мц2 имеет в 1,5–2 раза более высокий предел прочности и твердость, но уступает по прирабатываемости и стойкости к ударным нагрузкам. Она предпочтительна для тихоходных тяжелонагруженных узлов, тогда как БрО10Ф1 лучше работает при высоких скоростях скольжения.
Для скоростей до 4 м/с — консистентные смазки типа Литол-24 или ШРУС-4. Для скоростей 4–10 м/с — циркуляционная масляная смазка с вязкостью 40–70 мм/с при 40 C и подачей не менее 0,5 л/мин на каждые 100 мм диаметра.
Кратковременно — при пуске и остановке, не более 2–3 минут. Длительная работа без смазки приводит к перегреву выше 300 C, структурным изменениям и задирам рабочей поверхности.
Рекомендуемый натяг — 0,001–0,002 от наружного диаметра втулки. Для втулки 100 мм натяг составляет 0,10–0,20 мм. После запрессовки обязательна финишная расточка внутреннего отверстия для компенсации деформации.