


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


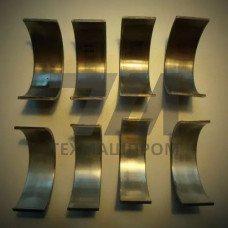
Бронзовый вкладыш подшипника из литейной безоловянной бронзы БрА9Ж3Л (аналог CuAl9Fe3 по DIN 1705, марка по ГОСТ 493–79) представляет собой сменный элемент скольжения, получаемый методом литья в кокиль, песчаные формы или центробежным способом. Сплав содержит 8–10 % алюминия, 2–4 % железа, до 1 % марганца, остальное — медь. Гетерогенная структура с включениями железоалюминидов FeAl обеспечивает сочетание твёрдости и сопротивления схватыванию при граничном трении.
Вкладыши БрА9Ж3Л работоспособны в узлах трения с окружными скоростями до 5 м/с и удельным давлением до 15 МПа при подаче смазки. Предел прочности при растяжении — не менее 490 МПа, твёрдость по Бринеллю — 100–130 HB, относительное удлинение — 12–15 %. Теплопроводность составляет 55–60 Вт/(мК), что обеспечивает отвод тепла из зоны контакта в подшипниковых узлах прокатных станов, дробилок и эксцентриковых механизмов.
| Параметр | Значение | Условия | Единица | Метод контроля |
|---|---|---|---|---|
| Предел прочности в | 490 | 20 C, литое состояние | МПа | ГОСТ 1497 |
| Твёрдость | 100–130 | 20 C | HB | ГОСТ 9012 |
| Плотность | 7,5–7,6 | 20 C | г/см | ГОСТ 20018 |
| Макс. нагрузка pv | до 15 | смазка И-20А | МПа | стендовые испытания |
| Рабочая температура | –60…+250 | кратковременно до 300 C | C | термоциклирование |
Вкладыши изготавливают в виде цилиндрических втулок, разъёмных полувкладышей и биметаллических элементов с заливкой по стальному корпусу. Посадочные поверхности обрабатывают точением или растачиванием до квалитета H7–H8; шероховатость Ra — 1,6–0,8 мкм. Для подвода смазки выполняют канавки, спиральные или продольные, и отверстия диаметром 4–8 мм. Монтаж производят с натягом по наружному диаметру или с фиксацией штифтами в корпусе редуктора, шпиндельной бабки, кривошипно-шатунного механизма.
Сплав БрА9Ж3Л не предназначен для работы в среде морской воды и агрессивных кислотных растворов — алюминий и железо снижают коррозионную стойкость по сравнению с оловянными бронзами. При недостаточной смазке возможен локальный перегрев выше 300 C с потерей механических свойств. В узлах с ударными нагрузками выше 20 МПа применяют более вязкие марки, например БрА10Ж4Н4Л. Обработка резанием затруднена из-за высокой твёрдости включений FeAl — рекомендуется твердосплавный инструмент с износостойким покрытием.
БрА9Ж3Л содержит 8–10 % алюминия и 2–4 % железа, тогда как БрА10Ж4Н4Л дополнительно легирована никелем и имеет более высокие прочностные характеристики при ударных нагрузках. БрА9Ж3Л применяют при умеренных давлениях до 15 МПа, БрА10Ж4Н4Л — до 20 МПа.
Диаметральный зазор выбирают в пределах 0,001–0,002 от номинального диаметра вала. Для вала 100 мм зазор составляет 0,10–0,20 мм в зависимости от температурного режима и типа смазки.
Кратковременная работа без подачи смазки возможна при скоростях до 0,5 м/с и давлении до 2 МПа. Длительная эксплуатация без смазки приводит к схватыванию и ускоренному износу вкладыша.
Применяют минеральные масла И-20А, И-40А, ИГП-18, консистентные смазки Литол-24, ЦИАТИМ-201. Не рекомендуются смазки с активными сернистыми присадками, вызывающими коррозию медной основы.