


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


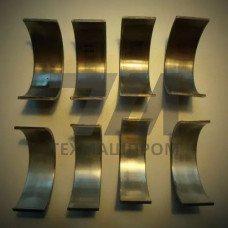
Бронзовый вкладыш подшипника БрО10С10 — это деталь скольжения, изготовленная из оловянно-свинцовой бронзы по ГОСТ 613–79. Сплав содержит 9–11 % олова и 9–11 % свинца, остальное — медь. Такое сочетание обеспечивает антифрикционные свойства, высокую теплопроводность и способность работать при граничной смазке. Вкладыши применяют в узлах трения, где невозможно организовать гидродинамический режим смазки или где требуются самосмазывающиеся свойства.
Сплав БрО10С10 относится к литейным бронзам. Свинец в структуре распределяется в виде отдельных включений, которые выполняют роль твёрдой смазки и снижают коэффициент трения. Олово образует твёрдый раствор с медью, повышая прочность и коррозионную стойкость. Вкладыши изготавливают методами центробежного литья, литья в кокиль или литья в песчаные формы с последующей механической обработкой.
| Параметр | Значение | Условия | Единица | Стандарт |
|---|---|---|---|---|
| Предел прочности при растяжении | 180 | 20 C | МПа | ГОСТ 613–79 |
| Предел текучести | 100 | 20 C | МПа | ГОСТ 613–79 |
| Твёрдость по Бринеллю | 60–80 | литое состояние | HB | ГОСТ 613–79 |
| Коэффициент трения по стали | 0,08–0,12 | граничная смазка | — | справочно |
| Максимальная рабочая температура | до +120 | кратковременно | C | справочно |
| Плотность | 8,8–9,0 | 20 C | г/см | ГОСТ 613–79 |
Вкладыши из БрО10С10 устанавливают в подшипниковые узлы прокатных станов, где действуют ударные нагрузки и ограничена подача смазки. В судовых дейдвудных подшипниках сплав работает в морской воде, сохраняя антифрикционные свойства благодаря коррозионной стойкости оловянной бронзы. В металлургических кранах и шарнирных соединениях экскаваторов вкладыши воспринимают знакопеременные нагрузки при низких скоростях скольжения.
Центробежное литьё обеспечивает направленную кристаллизацию и минимальную пористость вкладыша. При литье в кокиль достигается более высокая твёрдость поверхностного слоя. Механическая обработка включает расточку внутреннего диаметра, подрезку торцов и сверление смазочных каналов. Шероховатость рабочей поверхности — Ra 1,6 мкм. Посадочные поверхности выполняют с допуском H7–H8. Смазочные канавки нарезают по винтовой или кольцевой схеме в зависимости от типа узла трения.
Сплав БрО10С10 не предназначен для работы при температуре выше +120 C из-за разупрочнения свинцовой составляющей. При скоростях скольжения свыше 3 м/с требуется принудительная подача смазки. Вкладыши не применяют в узлах с частым реверсом при высоких удельных давлениях — это приводит к выдавливанию свинца и схватыванию. Контакт с алюминиевыми сплавами нежелателен из-за электрохимической коррозии.
Удельное давление не должно превышать 15 МПа при скорости скольжения до 1 м/с и 8 МПа при скорости до 3 м/с. При превышении этих значений требуется увеличение площади контакта или переход на другой антифрикционный материал.
БрО10С10 содержит свинец вместо фосфора. Свинец обеспечивает лучшие самосмазывающие свойства и теплопроводность, но уступает фосфористой бронзе по прочности и твёрдости. БрО10Ф1 применяют при более высоких нагрузках.
Да, при низких скоростях скольжения (до 0,5 м/с) и умеренных нагрузках. Свинец в структуре сплава выполняет роль сухой смазки. Однако ресурс узла без подачи смазки сокращается в 2–3 раза.
Рекомендуемый диаметральный зазор — 0,05–0,15 % от номинального диаметра вала. Для вала 100 мм зазор составляет 0,05–0,15 мм. Меньший зазор ведёт к перегреву, больший — к ударным нагрузкам и вибрации.