


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


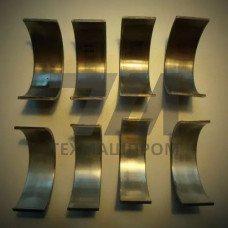
Бронзовый вкладыш подшипника по ГОСТ 11611-82 — это неразъёмный элемент скольжения, изготовляемый из оловянных и свинцовистых бронз методом литья в кокиль или центробежным литьём. Стандарт регламентирует номенклатуру типоразмеров, поля допусков по внутреннему и наружному диаметрам, а также технические требования к структуре и герметичности отливки. Вкладыши предназначены для установки в корпусные детали машин и механизмов с последующей фиксацией от проворота штифтами или натягом.
ГОСТ 11611-82 допускает применение бронз с регламентированным химическим составом и механическими свойствами. Выбор марки определяется нагрузочно-скоростным режимом узла трения и условиями смазки.
Вкладыш представляет собой цилиндрическую втулку с гладкой или профилированной наружной поверхностью. Внутренний диаметр обрабатывается по квалитетам H7–H9 в зависимости от типоразмера, наружный — по h6–h8 для обеспечения посадочного натяга в корпусе. Толщина стенки варьируется от 2 до 25 мм. Канавки для подвода смазки выполняются по внутренней поверхности в виде продольных или спиральных пазов, а также кольцевых коллекторов.
| Типоразмер | Внутренний диаметр, мм | Наружный диаметр, мм | Длина, мм | Марка бронзы |
|---|---|---|---|---|
| 20 26 20 | 20 H7 | 26 h6 | 20 | БрО10Ф1 |
| 40 50 40 | 40 H8 | 50 h7 | 40 | БрО10Ц2 |
| 60 75 60 | 60 H8 | 75 h7 | 60 | БрО5Ц5С5 |
| 80 100 80 | 80 H9 | 100 h8 | 80 | БрС30 |
| 120 145 100 | 120 H9 | 145 h8 | 100 | БрА9Ж3Л |
Вкладыши устанавливаются в узлы трения прокатного, металлургического, горно-шахтного и энергетического оборудования. Конкретные позиции:
Рабочая температура узла с бронзовым вкладышем — от –60 C до +120 C для оловянных бронз и до +150 C для свинцовистых. Допустимое удельное давление — до 15 МПа при скорости скольжения до 3 м/с для БрО10Ф1; для БрС30 — до 6 МПа при 10 м/с. Смазка — минеральные масла, консистентные смазки, в отдельных случаях графитовая. При недостаточной подаче смазочного материала наблюдается схватывание и ускоренный износ вала.
Партия вкладышей подвергается входному контролю по геометрии, шероховатости внутренней поверхности (Ra 1,6 мкм), отсутствию раковин, пористости и трещин. Проверка твёрдости — по Бринеллю, для БрО10Ф1 составляет 80–100 HB. Гидравлические испытания на герметичность проводятся для вкладышей, работающих в условиях подачи смазки под давлением.
Стандарт устанавливает поля допусков внутреннего и наружного диаметров, что обеспечивает взаимозаменяемость вкладышей одного типоразмера без дополнительной механической обработки при монтаже.
Для ударных и знакопеременных нагрузок применяют БрА9Ж3Л — алюминиево-железистую бронзу с повышенной прочностью и сопротивлением усталости по сравнению с оловянными марками.
Замена возможна при пересчёте нагрузочной способности узла. Биметаллические вкладыши сталь-бронза имеют иную податливость и требуют проверки посадочных размеров и режима смазки.
Посадочный зазор по наружному диаметру определяется полем допуска корпусного отверстия и валом. Для типовых узлов рекомендуемый натяг по наружному диаметру — 0,02–0,05 мм в зависимости от типоразмера.