


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


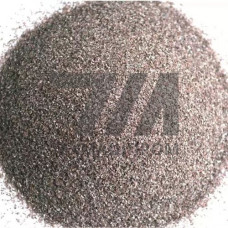
Циркониевый электрокорунд 38А — это плавленый абразивный материал на основе оксида алюминия с добавлением диоксида циркония, получаемый методом электроплавки в дуговых печах. В отличие от обычного электрокорунда, структура зерна 38А характеризуется эвтектическим срастанием кристаллов AlO и ZrO, что обеспечивает повышенную микротвердость и самозатачиваемость при эксплуатации. Материал выпускается в узких фракциях согласно ГОСТ 3647-80 и ISO 6344, что позволяет использовать его в производстве абразивного инструмента на керамической, бакелитовой и вулканитовой связках.
Ключевое преимущество циркониевого электрокорунда 38А — высокая ударная вязкость зерна. При шлифовании под нагрузкой происходит микроскалывание режущих кромок, обнажающее свежие грани, что предотвращает засаливание рабочей поверхности и снижает тепловыделение в зоне контакта. Это делает материал предпочтительным для операций чернового шлифования и обдирки, где обычный белый или нормальный электрокорунд быстро теряет режущую способность.
Зернистость циркониевого электрокорунда 38А варьируется от F16 до F80 по стандарту FEPA, что соответствует диапазону размеров зерна от 1250 до 180 мкм. Насыпная плотность материала составляет 1,9–2,1 г/см, а истинная плотность — 4,1–4,3 г/см. Микротвердость зерна достигает 22–24 ГПа, что сопоставимо с показателями монокорунда, однако вязкость разрушения у 38А выше в 1,5–2 раза.
| Параметр | Значение для 38А | Метод контроля | Типичное применение | Примечание |
|---|---|---|---|---|
| Содержание ZrO | 25–40 % | Химический анализ | Обдирочные круги | Оптимум 25–30 % |
| Насыпная плотность | 1,9–2,1 г/см | ГОСТ 22510 | Шлифовальные ленты | Зависит от фракции |
| Микротвердость | 22–24 ГПа | Виккерс | Отрезные диски | При нагрузке 100 г |
| Теплостойкость | До 1400 C | ДТА | Лепестковые круги | Без потери свойств |
Циркониевый электрокорунд 38А ориентирован на операции с высоким съемом металла и значительными удельными нагрузками. Основные области использования:
Материал эффективен при обработке аустенитных нержавеющих сталей, жаропрочных сплавов на никелевой основе и конструкционных сталей с пределом прочности до 1200 МПа. В отличие от циркониевого электрокорунда с пониженным содержанием ZrO (например, 10–15 %), марка 38А обеспечивает стабильную режущую способность при ударных нагрузках и прерывистом резании, что критично при зачистке литых заготовок с коркой и пригаром.
Для циркониевого электрокорунда 38А оптимальна бакелитовая связка с содержанием связующего 12–18 % по массе. Твердость инструмента подбирается в диапазоне M–R по ГОСТ 2424, что обеспечивает баланс между удержанием зерна и его обновлением. При использовании на высокопроизводительных станках с ЧПУ рекомендуется применять круги с армирующими элементами из стеклосетки для повышения механической прочности при окружных скоростях свыше 80 м/с.
Режимы шлифования зависят от обрабатываемого материала: для конструкционных сталей рекомендуемая глубина резания составляет 0,1–0,5 мм за проход при подаче 10–30 м/мин, для нержавеющих сталей — 0,05–0,2 мм с обильным охлаждением эмульсией. При сухом шлифовании необходимо контролировать температуру в зоне контакта, так как перегрев свыше 600 C приводит к деградации эвтектической структуры и снижению стойкости инструмента.
Основное отличие — наличие эвтектической структуры AlO–ZrO, которая обеспечивает самозатачивание зерна и повышенную вязкость. Это позволяет работать с большими съемами металла без засаливания инструмента, тогда как обычный электрокорунд быстрее теряет режущие свойства при высоких нагрузках.
Материал предназначен для чернового шлифования, обдирки, зачистки сварных швов и отрезки. Он эффективен на операциях с высоким съемом металла, где требуется сочетание производительности и стойкости инструмента, особенно при обработке нержавеющих и жаропрочных сталей.
Для отрезных кругов на бакелитовой связке применяются фракции F24–F36. Более крупные зерна F16–F20 используются для обдирочных кругов с максимальным съемом, а мелкие F46–F80 — для чистовых операций и ленточного шлифования.
При обработке конструкционных сталей допускается сухое шлифование с контролем температуры. Для нержавеющих и жаропрочных сплавов рекомендуется применять СОЖ (эмульсию или синтетические жидкости) для предотвращения прижогов и микротрещин в поверхностном слое детали.