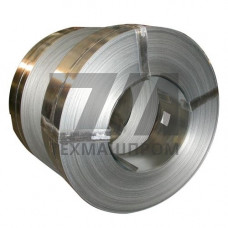
Электродная лента для сварки ТУ 14-1-4403-88
Электродная лента по ТУ 14-1-4403-88 — это сварочный расходный материал, изготовленный из низкоуглеродистой холоднокатаной стали, предназначенный для автоматической и механизированной электродуговой сварки под флюсом. Продукция поставляется в рулонах и применяется в качестве плавящегося электрода при формировании сварных швов на конструкциях из углеродистых и низколегированных сталей.Технические характеристики и геометрия
Лента производится методом холодной прокатки с последующей намоткой в рулоны. Стандартный диапазон толщин составляет 0,5–2,0 мм, ширина варьируется от 20 до 60 мм. Допуски по геометрическим параметрам регламентируются ТУ 14-1-4403-88 и обеспечивают стабильность подачи ленты через механизм сварочного трактора. Химический состав ленты соответствует низкоуглеродистым сталям марок 08кп, 08пс, 10кп, 10пс. Содержание углерода не превышает 0,12%, что гарантирует низкую склонность к образованию закалочных структур в металле шва. Поверхность ленты очищена от окалины и загрязнений, что исключает дефекты при сварке.Технология сварки электродной лентой
Сварка электродной лентой под флюсом применяется для наплавки и сварки протяженных швов. По сравнению с проволокой сплошного сечения лента обеспечивает более широкий шов при меньшей глубине проплавления, что особенно важно при выполнении наплавочных операций. Процесс характеризуется следующими параметрами:- сварочный ток — 400–1200 А (постоянный ток обратной полярности);
- напряжение дуги — 28–40 В;
- скорость подачи ленты — 60–200 м/ч;
- вылет электрода — 30–50 мм.
Области применения
Электродная лента ТУ 14-1-4403-88 востребована в отраслях, где требуется высокая производительность сварочных работ:- производство сварных труб большого диаметра для магистральных трубопроводов;
- изготовление резервуаров и емкостного оборудования для нефтегазового сектора;
- судостроение — сварка днищевых секций и палубных перекрытий;
- мостостроение — формирование монтажных швов пролетных строений;
- восстановительная наплавка деталей горнодобывающего оборудования.
Преимущества применения
Использование электродной ленты по ТУ 14-1-4403-88 дает ряд технологических преимуществ:- высокая производительность процесса — до 15 кг наплавленного металла в час;
- равномерное распределение тепловложения по ширине шва;
- минимальная чувствительность к зазорам в стыковых соединениях;
- возможность сварки на повышенных скоростях без потери качества шва;
- стабильное качество поверхности благодаря очистке ленты при производстве.
| Толщина, мм | Ширина, мм | Марка стали | Сварочный ток, А | Скорость подачи, м/ч |
|---|---|---|---|---|
| 0,5 | 20–40 | 08кп | 400–600 | 80–150 |
| 0,8 | 30–50 | 08пс | 500–800 | 70–130 |
| 1,0 | 40–60 | 10пс | 700–1000 | 60–110 |
| 1,2 | 40–60 | 10кп | 800–1200 | 60–100 |
Контроль качества и хранение
Каждая партия электродной ленты проходит входной контроль химического состава и геометрических параметров. Рулоны поставляются с защитой от механических повреждений и коррозии. Хранение осуществляется в сухих отапливаемых помещениях при относительной влажности не более 60%. Перед использованием лента не требует дополнительной подготовки, что сокращает время наладки сварочного оборудования.Вопросы и ответы
Какие флюсы совместимы с электродной лентой ТУ 14-1-4403-88?
Лента совместима с плавлеными флюсами марок АН-348А, АН-60, ОСЦ-45, а также с керамическими флюсами для наплавочных работ. Выбор флюса определяется требованиями к механическим свойствам шва и условиями эксплуатации конструкции.
Какая максимальная толщина свариваемого металла при использовании ленты?
При однопроходной сварке лента обеспечивает проплавление до 8–10 мм. Для сварки металла большей толщины применяют многопроходную технологию или двухдуговую сварку с использованием двух лент одновременно.
Требуется ли предварительный подогрев перед сваркой лентой?
Для низкоуглеродистых сталей, из которых изготовлена лента, предварительный подогрев не требуется при температуре окружающей среды выше –10 C. При отрицательных температурах рекомендуется подогрев зоны сварки до 50–100 C для предотвращения образования трещин.
Какие дефекты возможны при сварке электродной лентой?
Основные дефекты — поры из-за влажности флюса, непровары при неправильном выборе режима, подрезы при завышенной скорости сварки. Контроль режимов и просушка флюса при 300–350 C в течение 1–2 часов исключают большинство дефектов.