


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


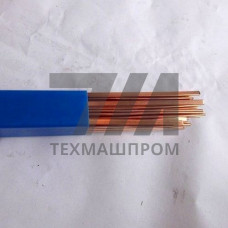
Электроды для сварки бронзы, изготовленные по ТУ 14-168-35-83, представляют собой специализированные расходные материалы для дуговой сварки изделий из оловянных и алюминиево-железистых бронз. Технические условия регламентируют состав покрытия, геометрию стержня и сварочно-технологические свойства, обеспечивающие формирование плотного шва без пор и трещин при соединении бронзовых заготовок, а также при наплавке на стальные узлы.
Стержень электрода выполнен из бронзовой проволоки, а покрытие содержит раскислители и легирующие компоненты, компенсирующие выгорание цинка и олова в процессе горения дуги. Это позволяет получать наплавленный металл с химическим составом, близким к основному сплаву, что критично для работы соединений в условиях морской воды, щелочных сред и повышенной влажности.
Сварка бронзовыми электродами по ТУ 14-168-35-83 выполняется на постоянном токе обратной полярности. Рекомендуемый режим — короткая дуга с минимальным поперечным колебанием, поскольку перегрев ванны способствует интенсивному испарению цинка и образованию оксидных включений. Предварительный подогрев до 150–200 C обязателен для массивных отливок и при сварке в жестко закрепленных конструкциях, где риск образования горячих трещин максимален.
Для многослойной наплавки каждый последующий валик наносится после полного остывания предыдущего до температуры не выше 100 C. Зачистка шва между проходами выполняется механическим способом — щеткой из нержавеющей стали, без применения абразивных кругов, забивающих поры.
Электроды применяются при ремонте и изготовлении узлов, работающих в агрессивных средах и при знакопеременных нагрузках:
Наплавленный металл отличается мелкозернистой структурой и высокой плотностью. Предел прочности при растяжении достигает 280–320 МПа, относительное удлинение — 15–20%. Твердость наплавки составляет 80–100 HB, что обеспечивает хорошую прирабатываемость в парах трения без дополнительной термической обработки.
| Параметр | Значение для оловянной бронзы | Значение для алюминиевой бронзы | Метод контроля | Условия испытаний |
|---|---|---|---|---|
| Предел прочности, МПа | 280 | 320 | ГОСТ 6996 | 20 C |
| Относительное удлинение, % | 18 | 15 | ГОСТ 6996 | 20 C |
| Твердость, HB | 85 | 95 | ГОСТ 9012 | — |
| Плотность шва, г/см | 8,6 | 7,5 | гидростатика | — |
Разделка кромок выполняется с углом раскрытия 60–70 для стыковых соединений толщиной свыше 6 мм. При сварке листов толщиной до 4 мм допускается односторонняя сварка без разделки с зазором 1–2 мм. Качество подготовки поверхности определяет стабильность горения дуги: кромки зачищаются до металлического блеска на ширину 20–25 мм, обезжириваются ацетоном или уайт-спиритом.
Сила тока подбирается из расчета 35–45 А на миллиметр диаметра стержня. Для электрода диаметром 4 мм оптимальный диапазон составляет 140–180 А, для диаметра 5 мм — 180–230 А. Напряжение дуги поддерживается в пределах 22–28 В. Сварка выполняется в нижнем положении и в положении «в лодочку»; потолочные и вертикальные швы требуют снижения тока на 15–20%.
Электроды поставляются в герметичной упаковке, исключающей увлажнение покрытия. Перед использованием электроды прокаливаются при температуре 150–180 C в течение 1 часа. Повторная прокалка допускается не более двух раз, после чего покрытие теряет прочность и склонно к растрескиванию при изгибе стержня. Хранение на складе — в сухом отапливаемом помещении при относительной влажности не выше 60%.
Да, но только в качестве наплавки на стальную поверхность. При стыковом соединении бронзы со сталью образуются хрупкие интерметаллидные прослойки, поэтому применяется биметаллический переходник или наплавка промежуточного слоя.
Для стержня диаметром 3 мм оптимальный ток составляет 90–120 А постоянного тока обратной полярности. Превышение тока ведет к перегреву и выгоранию легирующих элементов.
Для труб с толщиной стенки до 4 мм подогрев не требуется. Подогрев до 150 C необходим при толщине свыше 10 мм или при сварке в условиях низких температур окружающей среды.
Используется щетка из нержавеющей стали. Применение абразивных кругов не рекомендуется, так как абразив забивается в поры и вызывает дефекты при последующей наплавке.