


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


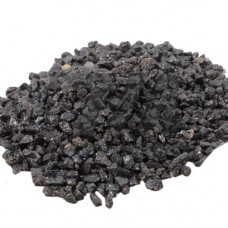
Электрокорунд 13А — нормальный электрокорунд, получаемый плавкой бокситов в дуговых электропечах с последующим дроблением и рассевом. Материал относится к группе абразивов на основе оксида алюминия (AlO) с содержанием основной фазы 94–96 %. Марка 13А регламентируется ГОСТ 28818 и применяется для изготовления шлифовальных кругов, брусков, шкурок и свободного абразива.
Зернистость электрокорунда 13А варьируется от F16 до F1200 по FEPA или от 16 до 63 по ГОСТ 3647. Для каждой фракции контролируется насыпная плотность, коэффициент формы зерна и содержание магнитной фракции. Твёрдость по шкале Мооса — 9, микротвёрдость — 19,6–20,6 ГПа, что обеспечивает стабильную режущую способность при обработке конструкционных и низколегированных сталей.
Ключевое отличие марки 13А от белого электрокорунда (22А, 24А) — повышенная вязкость зерна при несколько меньшей твёрдости. Это делает материал предпочтительным для операций с высокими удельными нагрузками, где требуется сопротивление выкрашиванию и длительный ресурс инструмента. Насыпная плотность для зернистостей 25–40 составляет 1,45–1,60 г/см, для мелких фракций — 1,30–1,45 г/см.
| Зернистость | Размер зерна, мкм | Насыпная плотность, г/см | Содержание AlO, % | Магнитная фракция, % |
|---|---|---|---|---|
| F16 | 1180–1400 | 1,55–1,65 | 94,5 | 0,05 |
| F40 | 250–355 | 1,48–1,58 | 95,0 | 0,04 |
| F80 | 106–150 | 1,40–1,50 | 95,2 | 0,03 |
Электрокорунд 13А используется в производстве абразивного инструмента на керамической, бакелитовой и вулканитовой связках. Основные области применения:
В свободном виде электрокорунд 13А применяется для виброабразивной обработки деталей в барабанных установках, а также для пескоструйной очистки металлоконструкций, трубопроводов и корпусных элементов. Благодаря низкому содержанию магнитной фракции материал подходит для обработки поверхностей, где недопустимо внедрение ферромагнитных включений.
Выбор фракции электрокорунда 13А определяется требуемой шероховатостью обработанной поверхности и производительностью операции. Крупные зерна F16–F24 обеспечивают высокий съём металла при черновом шлифовании, средние F36–F60 — универсальны для большинства операций, мелкие F80–F120 применяются для чистовой обработки. Для доводочных операций используют микропорошки M40–M63, получаемые дополнительным измельчением.
При выборе электрокорунда 13А для конкретного технологического процесса следует учитывать режимы резания: скорость шлифовального круга, подачу и глубину резания. Для высокопроизводительного обдирочного шлифования рекомендуется применять зернистости F16–F24 на бакелитовой связке, для прецизионных операций — F60–F120 на керамической связке с мелкопористой структурой.
Электрокорунд 13А содержит 94–96 % AlO и имеет повышенную вязкость зерна, что обеспечивает стойкость к выкрашиванию при ударных нагрузках. Белый электрокорунд (22А, 24А) содержит более 99 % AlO, отличается большей твёрдостью и хрупкостью, применяется для обработки закалённых сталей и жаропрочных сплавов.
Материал оптимален для обдирочного и предварительного шлифования углеродистых и низколегированных сталей, отрезных работ, зачистки сварных швов и поверхностной обработки перед окраской. Он также эффективен в виброабразивной обработке и пескоструйной очистке.
Для чистового шлифования с получением шероховатости Ra 0,8–1,6 мкм применяют зернистости F80–F120. Для доводочных операций с Ra 0,2–0,4 мкм используют микропорошки M40–M63.
Для нержавеющих и жаропрочных сталей предпочтителен белый электрокорунд или циркониевый электрокорунд, так как нормальный электрокорунд 13А быстрее засаливается при обработке вязких материалов и даёт повышенный нагрев зоны резания.