


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


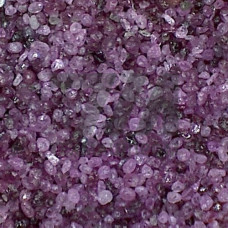
Электрокорунд 34А — нормальный электрокорунд, получаемый плавкой бокситового сырья в дуговых электропечах с последующим дроблением и рассевом. Материал характеризуется содержанием оксида алюминия (AlO) на уровне 94,0–96,5 %, что определяет его как базовую марку в линейке нормальных электрокорундов. Зернистость 34А регламентируется ГОСТ 28818 и ISO 8486, а физико-механические свойства — высокая микротвердость (19,6–20,6 ГПа) и насыпная плотность — обеспечивают стабильную режущую способность при обработке материалов с умеренной прочностью.
В отличие от легированных марок (23А, 24А), электрокорунд 34А не содержит добавок оксида хрома или титана, что делает его экономически эффективным решением для операций, не требующих повышенной вязкости зерна. Форма частиц после дробления — преимущественно изометричная с коэффициентом формы 1,3–1,6, что обеспечивает равномерный износ абразивного инструмента и предсказуемую шероховатость обработанной поверхности.
Зерно 34А имеет монокристаллическую структуру с развитой микротрещиноватостью, что способствует самозатачиванию при эксплуатации. Теплостойкость материала достигает 1800 C, что позволяет применять его в инструменте на керамических и органических связках без потери режущих свойств. Магнитная восприимчивость контролируется на уровне не более 0,05 %, что критично для финишных операций в подшипниковой и электронной промышленности.
Основные фракции, поставляемые в промышленных объемах:
Электрокорунд 34А применяется при изготовлении шлифовальных кругов на керамической (V) и вулканитовой (R) связках, отрезных и обдирочных дисков, а также абразивных лент и шкурок на бумажной и тканевой основе. Инструмент на базе 34А эффективен при обработке серого и ковкого чугуна, углеродистых сталей с пределом прочности до 800 МПа, а также цветных металлов и их сплавов.
В машиностроении круги из 34А используются для плоского и круглого наружного шлифования валов, втулок, шестерен. В металлургии — для зачистки проката и слитков на обдирочных станках. В деревообработке — для калибрования и шлифования фанеры, ДСП и МДФ. В судостроении и вагоностроении — для обработки крупногабаритных литых деталей.
| Марка | Содержание AlO, % | Микротвердость, ГПа | Насыпная плотность, г/см | Область применения |
|---|---|---|---|---|
| 34А | 94,0–96,5 | 19,6–20,6 | 1,55–1,75 | Шлифование сталей и чугунов |
| 33А | 92,0–94,0 | 18,5–19,6 | 1,50–1,70 | Обдирочные работы |
| 25А | 97,5–98,5 | 20,6–21,6 | 1,60–1,80 | Чистовое шлифование |
Выбор фракции и связки инструмента определяется требуемой шероховатостью поверхности (Ra 0,32–2,5 мкм) и съемом металла (до 0,05 мм/проход при чистовых операциях). Для охлаждения зоны резания рекомендуется применение СОЖ на водной основе с концентрацией 3–5 %.
34А содержит 94,0–96,5 % AlO против 97,5–98,5 % у 25А, что снижает стоимость зерна. При этом микротвердость 34А ниже на 1–2 ГПа, поэтому марка ориентирована на обдирочные и получистовые операции, а 25А — на чистовое шлифование с повышенными требованиями к стойкости инструмента.
Зерно 34А применяется на керамической (V), бакелитовой (B), вулканитовой (R) и магнезиальной (Mg) связках. Для высокоскоростного шлифования (до 80 м/с) рекомендуется бакелитовая связка с усиливающими элементами, для прецизионных операций — керамическая.
Оптимальная область — серый и ковкий чугун, углеродистые и низколегированные стали с прочностью до 800 МПа, латунь, бронза, алюминиевые сплавы. Для закаленных сталей (HRC 50+) и твердых сплавов следует применять электрокорунд 25А или кубический нитрид бора.
Каждая партия проверяется на зерновой состав по ГОСТ 3647, насыпную плотность, содержание магнитной фракции и оксида алюминия. Дополнительно контролируется коэффициент формы зерен методом оптического анализа и прочность на раздавливание по методике ГОСТ 28818.