


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


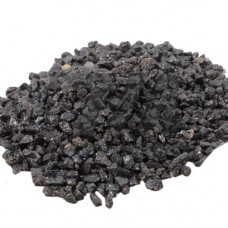
Электрокорунд ГОСТ 28818-90 — это нормативный документ, устанавливающий технические условия на производство и контроль качества абразивных материалов на основе оксида алюминия (AlO), получаемых методом электроплавки в дуговых печах. Стандарт регламентирует полный цикл — от химического состава и зернового состава до методов испытаний и правил приемки, что обеспечивает воспроизводимость режущих свойств инструмента при серийном выпуске.
В отличие от общих технических условий на шлифовальные материалы, ГОСТ 28818-90 устанавливает дифференцированные требования к маркам электрокорунда: нормальному (13А, 14А), белому (23А, 24А, 25А), легированному хромом (32А, 33А, 34А), титаном (37А) и цирконием (38А). Для каждой марки нормируется массовая доля оксида алюминия, содержание примесей (FeO, SiO, TiO), насыпная плотность и коэффициент формы зерен. Контроль зернового состава выполняется рассевом на контрольных и аналитических ситах согласно ГОСТ 3647, что позволяет прогнозировать микрорельеф обработанной поверхности.
Электрокорунд по ГОСТ 28818-90 выплавляется восстановительной плавкой бокситов или глинозема в рудно-термических печах с последующим медленным охлаждением слитка для формирования крупнокристаллической структуры. После дробления и магнитной сепарации материал подвергается термической обработке для снятия внутренних напряжений. Ключевым параметром является микротвердость зерен — 19,6–23,5 ГПа, что определяет способность абразива внедряться в обрабатываемый материал без разрушения режущей кромки.
Стандарт нормирует также прочность зерен на сжатие и их объемную пористость. Для марок 24А и 25А устанавливается повышенное содержание AlO (не менее 99,0–99,5%), что обеспечивает стабильность режущих свойств при высокоскоростной обработке закаленных сталей и жаропрочных сплавов. Зерна белого электрокорунда характеризуются остроугольной формой с преобладанием изометричных частиц, что снижает вероятность выкрашивания при ударных нагрузках.
Электрокорунд ГОСТ 28818-90 применяется при изготовлении абразивного инструмента на керамической, бакелитовой и вулканитовой связках, а также в виде свободного зерна для водоструйной резки и пескоструйной обработки. Конкретная марка выбирается исходя из условий эксплуатации инструмента:
В машиностроении электрокорунд ГОСТ 28818-90 используется для производства шлифовальных кругов диаметром до 1200 мм, работающих на окружных скоростях до 80 м/с. Для прецизионной обработки — хонингования и суперфиниширования — применяются микропорошки М40–М63, зерновой состав которых контролируется седиментационным методом. В литейном производстве электрокорунд применяется для финишной обработки отливок из жаропрочных сплавов, где требуется удаление пригара без изменения геометрии детали.
Выбор зернистости электрокорунда по ГОСТ 28818-90 определяется требуемой шероховатостью поверхности и припуском на обработку. Для чернового шлифования с припуском 0,5–2,0 мм применяются зерна F16–F36, для чистового — F46–F90, для отделочного — F100–F220. Твердость инструмента на керамической связке подбирается в диапазоне M–T в зависимости от обрабатываемого материала: для закаленных сталей — мягкие степени, для цветных металлов — твердые.
| Марка | Содержание AlO, % | Зернистость | Область применения | Тип связки |
|---|---|---|---|---|
| 13А | 94,0–96,5 | F16–F80 | Обдирочное шлифование сталей | Керамическая, бакелитовая |
| 24А | 99,0–99,5 | F36–F220 | Чистовое шлифование закаленных сталей | Керамическая |
| 32А | 97,5–98,5 | F24–F120 | Шлифование вязких материалов | Керамическая, вулканитовая |
| 38А | 96,0–97,5 | F20–F90 | Обработка нержавеющих сталей | Бакелитовая |
При выборе электрокорунда ГОСТ 28818-90 для конкретной операции необходимо учитывать режимы резания: скорость шлифовального круга, глубину резания и продольную подачу. Для обеспечения стабильного процесса без прижогов рекомендуется применять СОЖ с концентрацией 3–5% при обработке легированных сталей. Контроль качества готового инструмента выполняется проверкой дисбаланса круга (не более 0,2% от массы) и испытанием на разрушающей скорости, превышающей рабочую в 1,5 раза.
Стандарт устанавливает требования к нормальному (13А, 14А), белому (23А, 24А, 25А), хромистому (32А, 33А, 34А), титанистому (37А) и циркониевому (38А) электрокорунду. Для каждой марки регламентированы химический состав, зерновой состав и физико-механические свойства.
Белый электрокорунд 24А содержит не менее 99,0% AlO против 94,0–96,5% у марки 13А. Более высокая чистота обеспечивает повышенную твердость зерен и стабильность режущих свойств при обработке закаленных сталей, тогда как нормальный электрокорунд применяется для обдирочных операций.
Для чистовых операций применяются зерна F46–F90, обеспечивающие шероховатость поверхности Ra 0,32–0,63 мкм. Для отделочной обработки используются более мелкие зерна F100–F220, а для хонингования — микропорошки М40–М63.
ГОСТ 28818-90 устанавливает контроль химического состава методом спектрального анализа, зернового состава рассевом на ситах, насыпной плотности и коэффициента формы зерен. Дополнительно проверяется прочность зерен на сжатие и микротвердость.