


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


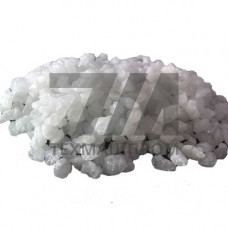
Электрокорунд М1 — это марка нормального электрокорунда, классифицируемая по зерновому составу и физико-механическим характеристикам. В отличие от марок, ориентированных на обдирочные работы, М1 позиционируется как материал с контролируемой насыпной плотностью и повышенной однородностью фракции, что делает его пригодным для операций, где требуется стабильная режущая способность без перегрева кромки изделия.
Зерно марки М1 получают путем плавки бокситов в дуговых печах с последующим дроблением и рассевом. Ключевое отличие от общепромышленных марок — ужесточенный контроль содержания основной фазы -AlO и лимитирование примесей оксидов железа и титана. Это обеспечивает более предсказуемое поведение абразива при высоких линейных скоростях резания.
Для зерна М1 характерны следующие показатели:
Электрокорунд М1 применяется преимущественно в производстве абразивного инструмента на керамической и бакелитовой связке, а также для свободной обдирки поверхностей, где недопустимо глубокое термическое воздействие на обрабатываемый металл.
Стандартный диапазон фракций для М1 охватывает номера зернистости от F16 до F80 по ГОСТ 3647 или ISO 6344. Для каждой фракции нормируется содержание основной группы, допустимый остаток на контрольных ситах и количество лещадных зерен. Это позволяет прогнозировать съем металла и шероховатость обработанной поверхности.
Основные направления использования:
| Зернистость | Размер зерна, мкм | Насыпная плотность, г/см | Основная фракция, % | Рекомендуемая операция |
|---|---|---|---|---|
| F16 | 1180–1400 | 1,60–1,68 | 65 | Обдирка крупных заготовок |
| F24 | 710–850 | 1,55–1,63 | 60 | Отрезные круги |
| F46 | 355–425 | 1,48–1,56 | 55 | Шлифование плоскостей |
| F80 | 180–212 | 1,40–1,48 | 50 | Чистовое шлифование |
При выборе фракции М1 необходимо учитывать твердость обрабатываемого материала и жесткость технологической системы. Для высоколегированных сталей с пределом прочности выше 1200 МПа целесообразно применять зерно с увеличенным содержанием монокристаллической фазы, тогда как для чугуна и цветных металлов достаточно стандартного М1.
В производстве инструмента на вулканитовой связке марка М1 обеспечивает баланс между производительностью и качеством кромки. При эксплуатации на станках с ЧПУ важно контролировать дисбаланс круга, поскольку неоднородность зернового состава может вызывать вибрации и ухудшение параметра шероховатости Ra.
М1 имеет более узкие допуски по зерновому составу и повышенные требования к содержанию основной фракции. Это обеспечивает меньший разброс режущей способности в пределах партии, что критично при автоматизированной подаче инструмента.
Зерно М1 совместимо с керамическими связками на основе полевого шпата и глины, бакелитовыми связками с наполнителем из пирита или криолита, а также с вулканитовыми составами для тонких отрезных кругов.
Материал следует хранить в сухих закрытых складах при влажности не более 60% в заводской упаковке. Допускается хранение в мягких контейнерах МКР при условии защиты от прямого атмосферного воздействия.
Да, за счет более равномерного износа зерен снижается вероятность локального засаливания рабочей поверхности. Практика показывает увеличение периода стойкости между правками на 15–25% по сравнению с неклассифицированным электрокорундом.