


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


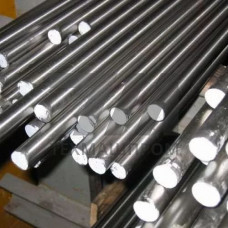
Горячекатаный круглый пруток 12Г1Р — сортовой прокат из низколегированной конструкционной стали, легированной марганцем и бором. Обозначение марки расшифровывается следующим образом: 12 — среднее содержание углерода 0,12%, Г — основной легирующий элемент марганец (1,0–1,4%), Р — микролегирование бором (0,002–0,005%). Бор вводится в расплав для повышения прокаливаемости и улучшения комплекса механических характеристик после термической обработки.
Пруток поставляется в горячекатаном состоянии по ГОСТ 2590-2006 (диаметры 10–270 мм) и ГОСТ 1050-2013 (химический состав). После нормализации или улучшения сталь 12Г1Р демонстрирует предел текучести не менее 355 МПа, что позволяет применять её для ответственных элементов металлоконструкций, работающих при знакопеременных нагрузках в интервале температур от –60 до +350 C.
Содержание серы и фосфора ограничено на уровне не более 0,035% каждого элемента, что обеспечивает стабильность свойств при сварке и обработке давлением. Сталь 12Г1Р склонна к отпускной хрупкости, поэтому после закалки рекомендуется высокий отпуск с охлаждением в воде или масле. Прокат хорошо сваривается всеми видами сварки без ограничений по толщине, включая автоматическую под флюсом и в среде CO.
| Диаметр, мм | Предел текучести, МПа | Временное сопротивление, МПа | Относительное удлинение, % | Ударная вязкость KCU, Дж/см |
|---|---|---|---|---|
| 10–40 | 375–395 | 540–590 | 24–26 | 59 |
| 42–80 | 365–385 | 530–570 | 22–24 | 54 |
| 85–160 | 355–375 | 510–550 | 20–22 | 49 |
Горячекатаный круглый пруток 12Г1Р востребован в отраслях, где требуется сочетание высокой прочности и хладостойкости при умеренной стоимости легирования:
Пруток 12Г1Р поставляется в прутках мерной, кратной мерной или немерной длины — от 2 до 12 м. По требованию заказчика возможна поставка с обрезкой концов, снятием фаски и правкой. Механическая обработка резанием выполняется без затруднений: твёрдость в горячекатаном состоянии не превышает 207 HB. Для деталей, работающих на износ, рекомендуется цементация с последующей закалкой — бор повышает прокаливаемость цементованного слоя.
При заказе необходимо указывать диаметр, класс точности проката (Б или В по ГОСТ 2590-2006), кривизну и группу качества поверхности. Для ответственных применений требуется контроль ударной вязкости при –40 C и отсутствие флокенов, что подтверждается протоколами испытаний производителя.
В 12Г1Р содержание углерода выше (0,12% против 0,09%), а марганца — до 1,4% против 1,6%. Микролегирование бором обеспечивает более высокую прокаливаемость, что позволяет получать прочность 540–590 МПа после улучшения без дополнительного легирования хромом или никелем.
Стандартный сортамент — от 10 до 270 мм. Наиболее распространены диаметры 12–80 мм, используемые для изготовления крепежа и деталей машин. Прутки диаметром свыше 100 мм поставляются по индивидуальному заказу с контролем макроструктуры.
В состоянии поставки (горячекатаном) сталь имеет феррито-перлитную структуру с пределом текучести около 300 МПа. Для достижения расчётных характеристик 355 МПа и выше требуется нормализация при 880–920 C или закалка с высоким отпуском.
Да, сталь обладает хорошей свариваемостью без ограничений. Углеродный эквивалент не превышает 0,42%, что позволяет выполнять сварку без предварительного подогрева при толщине до 30 мм. Для толстостенных элементов рекомендуется подогрев до 100–150 C.