


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


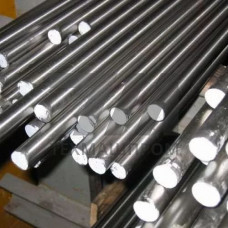
Горячекатаный круглый пруток 5ХНМ — легированная сталь для изготовления молотового и прессового инструмента, работающего при ударных нагрузках и нагреве до 500 C. Материал относится к группе штамповых сталей с хромоникельмолибденовым легированием, что обеспечивает сочетание прокаливаемости, вязкости и теплостойкости.
Пруток поставляется в горячекатаном состоянии, диаметр — от 10 до 250 мм. Химический состав регламентируется ГОСТ 5950-2000: содержание углерода 0,50–0,60 %, хрома 0,50–0,80 %, никеля 1,40–1,80 %, молибдена 0,15–0,30 %. После закалки и высокого отпуска сталь приобретает структуру сорбита отпуска с твёрдостью 37–43 HRC.
Ключевое преимущество прутка 5ХНМ — сквозная прокаливаемость в сечениях до 100 мм. Это достигается совместным действием никеля, повышающего вязкость сердцевины, и молибдена, подавляющего отпускную хрупкость. Сталь сохраняет ударную вязкость KCU не менее 0,3 МДж/м при комнатной температуре, что критично для инструмента, воспринимающего циклические ударные нагрузки.
Обрабатываемость резанием в отожжённом состоянии — в пределах 190–230 HB, что позволяет выполнять черновую и чистовую механическую обработку без предварительной нормализации. Шлифуемость после термической обработки — удовлетворительная, без склонности к прижогам при соблюдении режимов охлаждения.
Из горячекатаного прутка 5ХНМ изготавливают инструмент для горячего деформирования в кузнечно-прессовом производстве:
Рабочая температура поверхности инструмента не должна превышать 500 C — при длительном нагреве выше этого порога начинается разупрочнение, снижение твёрдости и рост износа. Для кратковременных циклов допускается нагрев до 550 C.
Закалку прутка выполняют с нагревом до 850–870 C с выдержкой из расчёта 1,5–2 мин/мм сечения. Охлаждение — в масле до температуры 150–200 C, далее на воздухе. Отпуск проводят при 480–540 C для получения твёрдости 37–43 HRC. Для инструмента, работающего на износ при умеренных нагрузках, применяют отпуск при 420–480 C с твёрдостью 44–48 HRC.
| Диаметр, мм | Состояние поставки | Твёрдость, HB | Предел текучести, МПа | Ударная вязкость KCU, МДж/м |
|---|---|---|---|---|
| 10–40 | Горячекатаный, отожжённый | 190–229 | — | — |
| 42–100 | Горячекатаный, отожжённый | 190–229 | — | — |
| После закалки и отпуска | Термообработанный | 341–401 | 1350 | 0,3 |
При закупке горячекатаного прутка 5ХНМ следует контролировать отсутствие флокенов — внутренних дефектов, возникающих при водородном растрескивании в крупных сечениях. Для диаметров свыше 80 мм рекомендуется проведение ультразвукового контроля по ГОСТ 24507-80. Допустимая кривизна прутка — не более 5 мм на 1 метр длины, овальность — в пределах половины поля допуска на диаметр.
Поверхностные дефекты — закаты, плены, волосовины — удаляются зачисткой или обточкой. Глубина зачистки не должна выводить диаметр за нижнее предельное отклонение. Для ответственного инструмента рекомендуется последующая обдирка с удалением обезуглероженного слоя глубиной до 1,5 мм на сторону.
В 5ХНМ вместо титана используется молибден в количестве 0,15–0,30 %. Молибден обеспечивает более высокую прокаливаемость и устойчивость к отпускной хрупкости, что делает 5ХНМ предпочтительной для крупных штампов с сечением свыше 60 мм.
Длительная рабочая температура ограничена 500 C. При нагреве выше этого значения твёрдость падает ниже 35 HRC, что приводит к пластической деформации кромок и ускоренному износу.
Для штампов молотов, работающих с ударными нагрузками, рекомендуется твёрдость 37–41 HRC. Более высокая твёрдость повышает износостойкость, но увеличивает риск выкрашивания и трещинообразования.
Да, для предотвращения термического удара и хрупкого разрушения инструмент подогревают до 150–250 C перед началом цикла штамповки. Это особенно важно при работе на молотах с холодными заготовками.