


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


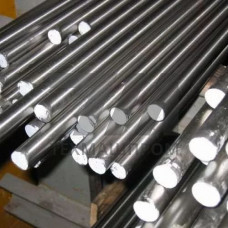
Горячекатаный круглый пруток 65Г — сортовой прокат из конструкционной рессорно-пружинной стали марки 65Г, поставляемый в прутках мерной или немерной длины. Материал относится к группе высокоуглеродистых сталей с повышенным содержанием марганца, что обеспечивает сочетание высокой упругости, износостойкости и достаточной прокаливаемости. Продукция изготавливается по ГОСТ 14959 и ГОСТ 2590, диаметр сечения — от 10 до 250 мм.
Химический состав стали 65Г регламентирован содержанием углерода 0,62–0,70%, марганца 0,90–1,20% и кремния 0,17–0,37%. Легирование марганцем повышает предел упругости и улучшает закаливаемость по сравнению с углеродистыми сталями типа 65. После термической обработки — закалки с отпуском — пруток приобретает твердость 40–48 HRC и предел текучести до 800 МПа, что делает его пригодным для изготовления упругих элементов, работающих при статических и динамических нагрузках.
Горячекатаный пруток 65Г поставляется в нормализованном или горячекатаном состоянии. Структура металла после прокатки — перлит с ферритной сеткой; для ответственных деталей требуется нормализация или изотермический отжиг перед механической обработкой. Обрабатываемость резанием в отожженном состоянии удовлетворительная, в горячекатаном — пониженная из-за повышенной твердости.
Свариваемость стали 65Г ограниченная: сварные соединения склонны к образованию закалочных трещин и требуют предварительного подогрева до 200–300 C с последующим высоким отпуском. Основной способ соединения — механический крепеж или пайка. Материал чувствителен к концентраторам напряжений, поэтому при проектировании деталей необходимо исключать острые кромки и резкие переходы сечений.
Из горячекатаного прутка 65Г изготавливают детали, работающие в условиях трения, знакопеременных нагрузок и вибраций. Типичные области использования:
Для деталей, работающих при температурах ниже –40 C, применение стали 65Г не рекомендуется из-за склонности к хладноломкости. Верхний предел рабочей температуры для нагруженных упругих элементов — +150 C, при превышении наблюдается релаксация напряжений и потеря упругих свойств.
Механические характеристики прутка 65Г определяются режимом термической обработки. Закалка от 800–830 C в масле с последующим отпуском при 400–500 C обеспечивает твердость 38–46 HRC при сохранении ударной вязкости не менее 0,3 МДж/м. Для пружинной ленты и плоских рессор применяют закалку с отпуском при 300–400 C, что повышает предел упругости до 1200–1400 МПа.
| Диаметр, мм | Состояние поставки | Предел текучести, МПа | Твердость, HB | Относительное удлинение, % |
|---|---|---|---|---|
| 10–40 | Горячекатаный | 420–480 | 229–269 | 12–16 |
| 42–80 | Нормализованный | 380–440 | 207–241 | 14–18 |
| 85–150 | Горячекатаный | 340–400 | 187–229 | 16–20 |
Прутки диаметром до 40 мм могут поставляться в мотках для последующей переработки на автоматических линиях холодной навивки пружин. Для горячей навивки пружин с диаметром прутка свыше 20 мм материал нагревают до 850–900 C; после навивки обязательна закалка и отпуск для снятия внутренних напряжений.
При закупке горячекатаного прутка 65Г следует контролировать отсутствие поверхностных дефектов — закатов, плен, волосовин, которые являются концентраторами напряжений при циклическом нагружении. Допустимая глубина дефектов после механической обработки регламентируется ГОСТ 14959 и не должна превышать предельных отклонений по диаметру. Для ответственных деталей рекомендуется проведение ультразвукового контроля на сплошность металла.
Хранение прутков 65Г должно исключать контакт с влагой и агрессивными средами: материал склонен к коррозии при длительном хранении без защитной смазки. Перед термической обработкой поверхность необходимо очищать от окалины и следов коррозии для предотвращения обезуглероживания поверхностного слоя.
Сталь 65Г легирована марганцем, что обеспечивает более высокую прокаливаемость и прочность при меньшей стоимости. Сталь 60С2А содержит кремний, что повышает упругость и сопротивление релаксации при нагреве, но ухудшает обрабатываемость резанием.
Пружины закаливают от 800–830 C в масле с последующим отпуском при 380–480 C. Режим отпуска подбирают исходя из требуемой твердости: для динамических нагрузок — отпуск при 450–480 C, для статических — при 380–420 C.
В горячекатаном состоянии сталь имеет пониженный предел упругости и повышенную хрупкость. Для ответственных упругих элементов термообработка обязательна; без нее материал применяют только для малонагруженных изнашиваемых деталей.
Недопустимы закаты, трещины, плены глубиной более предельных отклонений по диаметру, а также обезуглероженный слой толщиной свыше 0,5 мм для прутков диаметром до 40 мм. Наличие волосовин допускается в ограниченном количестве.