


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


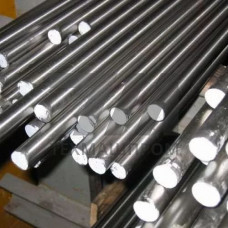
Горячекатаный круглый пруток ВКС9-ИД — металлопродукция из безвольфрамового быстрорежущего сплава системы Fe–Mo–Co–V, выпускаемая в виде стержней круглого сечения с горячекатаной поверхностью. Сплав ВКС9-ИД относится к классу экономнолегированных быстрорезов, в которых вольфрам полностью заменён молибденом, а износостойкость обеспечивается карбидами молибдена и ванадия. Индекс «ИД» указывает на изготовление методом порошковой металлургии с последующей горячей деформацией, что обеспечивает равномерное распределение карбидной фазы и снижение ликвационной неоднородности по сравнению с литыми аналогами.
Пруток поставляется в горячекатаном состоянии с обезуглероженным слоем в пределах нормы, без термической обработки на вторичную твёрдость. Последующая ковка, прокатка или механическая обработка под инструмент выполняется потребителем с проведением закалки и многократного отпуска.
Основу сплава составляет железо; молибден и ванадий формируют карбидную подсистему, кобальт повышает теплостойкость и вторичную твёрдость. Углерод связан преимущественно в карбиды типа M6C и MC, что определяет красностойкость инструмента.
| Параметр | Значение | Условие контроля | Единица | Метод |
|---|---|---|---|---|
| Диаметр прутка | 8–60 | по сортаменту | мм | ГОСТ 2590 |
| Твёрдость после закалки и отпуска | 64–66 | HRC | ед. | ГОСТ 9013 |
| Красностойкость | 620–630 | сохранение HRC 58 | C | ГОСТ 19265 |
| Плотность | 8,1–8,2 | 20 C | г/см | ГОСТ 18898 |
| Температура закалки | 1190–1210 | нагрев под закалку | C | ГОСТ 19265 |
| Температура отпуска | 540–570 | трёхкратный | C | ГОСТ 19265 |
Порошковая технология «ИД» снижает размер карбидов до 1–3 мкм и устраняет карбидную сетку, характерную для литой структуры. Это повышает технологическую пластичность при шлифовании и снижает склонность к выкрашиванию режущей кромки. Горячекатаный пруток сохраняет деформируемость при ковке в интервале 1050–900 C с обязательным замедленным охлаждением под слоем асбеста или в термостате для предотвращения трещин.
Обезуглероженный слой при диаметре до 30 мм не превышает 0,3 мм на сторону; при больших сечениях — до 1,0 % от диаметра. Механическая обработка резанием возможна после отжига на твёрдость 255–285 HB.
Закалка проводится с предварительным подогревом в две ступени: 800–850 C и 1050–1100 C, затем нагрев до 1190–1210 C в соляной ванне или вакуумной печи. Охлаждение — в масле, расплаве солей или газовом потоке. Трёхкратный отпуск при 540–570 C с промежуточным охлаждением до комнатной температуры обеспечивает превращение остаточного аустенита и стабилизацию размеров инструмента.
Вольфрам полностью заменён молибденом, что снижает стоимость и плотность сплава при сохранении красностойкости на уровне 620–630 C. Порошковая технология «ИД» даёт более равномерную карбидную структуру.
Стандартный сортамент охватывает диапазон 8–60 мм. Поставка ведётся мерными и немерными отрезками; допуски соответствуют ГОСТ 2590.
Да, горячекатаный пруток перед точением и фрезерованием подвергают отжигу на твёрдость 255–285 HB для снижения нагрузки на режущий инструмент.
Сплав не предназначен для работы при температурах выше 630 C в зоне резания и для ударных нагрузок высокой энергии, где предпочтительны штамповые стали с повышенной вязкостью.