


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


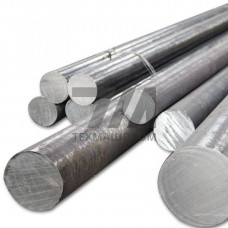
Инструментальный круг Х12МФ — это сортовой прокат круглого сечения из легированной штамповой стали с высоким содержанием хрома (11,5–13,0 %), молибдена (0,40–0,60 %) и ванадия (0,15–0,30 %). Материал относится к группе полутеплостойких штамповых сталей с карбидным упрочнением и предназначен для изготовления инструмента, работающего в условиях интенсивного абразивного изнашивания и ударных нагрузок.
Круг Х12МФ поставляется в горячекатаном или кованом состоянии, диаметром от 10 до 250 мм, с последующей термической обработкой или без неё. Структура стали после закалки и низкого отпуска — мартенсит с равномерно распределёнными карбидами хрома типа M7C3, обеспечивающими высокую твёрдость (58–62 HRC) и минимальную деформацию при термообработке.
Ключевое преимущество инструментального круга Х12МФ — сочетание высокой прокаливаемости и малой чувствительности к перегреву. Сталь сохраняет твёрдость при нагреве до 250–300 C, что позволяет применять её для холодного деформирования с умеренным тепловыделением. Механические свойства зависят от режима термообработки:
Обрабатываемость резанием круга Х12МФ в отожжённом состоянии оценивается как удовлетворительная; шлифуемость — хорошая, что важно при финишной доводке рабочих поверхностей инструмента. Свариваемость ограничена — соединения выполняются только с предварительным подогревом и последующим отпуском.
Из круга Х12МФ изготавливают детали и инструмент, эксплуатируемые при значительных контактных напряжениях и абразивном износе. Основные области применения:
В машиностроении круг Х12МФ применяется для изготовления втулок, осей и направляющих, работающих в паре с абразивными материалами. В станкостроении из него производят ходовые винты и червячные пары, требующие повышенной износостойкости поверхностного слоя.
Оптимальный режим термообработки включает отжиг при 830–860 C с медленным охлаждением до 600 C, закалку от 980–1040 C в масле или расплаве соли и двухкратный отпуск при 180–220 C. Для повышения вязкости при незначительном снижении твёрдости применяют отпуск при 400–450 C. Допустимая деформация при закалке не превышает 0,15 %, что позволяет использовать сталь для инструмента с точными геометрическими параметрами.
| Диаметр, мм | Состояние поставки | Твёрдость, HB | Класс точности | Кривизна, мм/м |
|---|---|---|---|---|
| 10–40 | Горячекатаный | 241–255 | В, Б | 2,0 |
| 42–90 | Горячекатаный | 241–255 | В, Б | 2,5 |
| 95–150 | Кованый | 229–255 | В | 3,0 |
При заказе инструментального круга Х12МФ необходимо указывать диаметр, класс точности, состояние поставки и требования к макроструктуре. Контроль качества включает проверку химического состава, отсутствия усадочных раковин, флокенов и карбидной ликвации. Для ответственного инструмента рекомендуется ультразвуковой контроль на наличие внутренних дефектов.
Круг Х12МФ поставляется в прутках мерной и немерной длины, с обрезкой концов и удалением окалины по требованию заказчика. Допускается поставка с предварительно обточенной поверхностью для последующего изготовления деталей с высокой чистотой обработки.
Х12МФ дополнительно легирована молибденом и ванадием, что повышает прокаливаемость, уменьшает склонность к перегреву и увеличивает износостойкость. Твёрдость после закалки выше на 1–2 HRC, а деформации при термообработке меньше.
После закалки от 980–1040 C и низкого отпуска твёрдость составляет 58–62 HRC. При отпуске 400–450 C твёрдость снижается до 54–56 HRC при повышении ударной вязкости.
Сварка ограничена из-за склонности к трещинообразованию. Допускается только с предварительным подогревом до 300–400 C, последующим медленным охлаждением и полным отпуском. Для большинства применений рекомендуется механическое соединение.
Стандартный диапазон — от 10 до 250 мм. Наиболее востребованы диаметры 20–100 мм для изготовления пуансонов, матриц и ножей. Круг диаметром свыше 150 мм поставляется в кованом состоянии.