


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


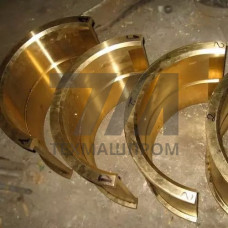
Латунные вкладыши Л68 — это антифрикционные элементы подшипниковых узлов, изготовленные из латуни марки Л68. Данный материал относится к группе двойных латуней с содержанием меди 67–70 %, остальное — цинк. В отличие от более распространённых двухфазных латуней (ЛС59-1, ЛЖС58-2-2), Л68 является однофазным альфа-твердым раствором, что обеспечивает повышенную пластичность и коррозионную стойкость в агрессивных средах.
Вкладыши из Л68 применяются в узлах трения скольжения, где требуется сочетание высокой теплопроводности, устойчивости к ударным нагрузкам и способности работать в условиях ограниченной смазки. Материал демонстрирует стабильные антифрикционные свойства при контакте с закаленными стальными валами (HRC 45–60) и не склонен к схватыванию с поверхностью контртела.
Латунь Л68 в состоянии поставки (мягкая, полутвердая) характеризуется следующими показателями: предел прочности при растяжении — 300–390 МПа, относительное удлинение — 40–55 %, твердость по Бринеллю — 70–90 HB. Температурный диапазон эксплуатации вкладышей ограничен 200–250 C, выше которого наблюдается снижение механических свойств и интенсивное окисление поверхности.
Коэффициент трения пары «Л68 — закаленная сталь» при граничной смазке составляет 0,08–0,12, при работе без смазочного материала возрастает до 0,25–0,35. Теплопроводность латуни Л68 — около 120 Вт/(мК), что обеспечивает эффективный отвод тепла из зоны контакта.
Вкладыши из Л68 изготавливаются методом литья с последующей механической обработкой либо штамповкой из листового проката. Типовые исполнения включают:
Рабочая поверхность вкладышей обрабатывается до шероховатости Ra 0,8–1,6 мкм. Для улучшения прирабатываемости допускается нанесение сетки масляных канавок глубиной 0,3–0,5 мм. Посадочные диаметры выполняются по полям допусков H7/h6 или H8/f7 в зависимости от требуемого характера сопряжения.
Вкладыши из латуни Л68 востребованы в узлах, работающих в морской воде, влажной атмосфере и средах с повышенным содержанием хлоридов. Основные сферы использования:
По сравнению с бронзовыми вкладышами (БрО10Ф1, БрА9Ж3Л) латунь Л68 уступает по предельным нагрузкам, но превосходит по обрабатываемости и стоимости. Относительно свинецсодержащих латуней типа ЛС59-1 материал Л68 не содержит свинца, что делает его предпочтительным для применения в пищевой промышленности и системах питьевого водоснабжения.
| Параметр | Л68 (мягкая) | Л68 (полутвердая) | ЛС59-1 | БрО10Ф1 |
|---|---|---|---|---|
| Предел прочности, МПа | 300 | 390 | 340–460 | 250–350 |
| Относительное удлинение, % | 55 | 40 | 20–30 | 3–10 |
| Твердость, HB | 70 | 90 | 100–150 | 80–120 |
| Теплопроводность, Вт/(мК) | 120 | 120 | 105 | 50–60 |
При установке вкладышей из Л68 в стальные корпуса необходимо учитывать разницу коэффициентов линейного расширения (латунь — 19,5 10 К, сталь — 11–13 10 К). Для компенсации температурных деформаций рекомендуется обеспечивать гарантированный натяг 0,02–0,05 мм при запрессовке. В условиях повышенных температур (свыше 150 C) следует предусматривать осевой зазор 0,1–0,3 мм.
Смазочные материалы на основе минеральных масел совместимы с латунью Л68. Применение синтетических масел с высоким содержанием серы может вызывать незначительное потемнение поверхности, не влияющее на работоспособность узла. Для узлов, работающих в морской воде, рекомендуется использовать консистентные смазки на кальциевой основе.
Основное отличие — содержание меди: в Л68 оно составляет 67–70 %, в Л63 — 62–65 %. Повышенное содержание меди обеспечивает Л68 лучшую коррозионную стойкость и пластичность, но снижает прочность и твердость по сравнению с Л63.
Кратковременно — да, при невысоких нагрузках (до 5 МПа) и скоростях скольжения до 0,3 м/с. Для длительной работы без смазки предпочтительны бронзовые или полимерные материалы с самосмазывающимися добавками.
Для неподвижных соединений с запрессовкой — H7/r6 или H7/s6. Для подвижных соединений с вращающимся валом — H7/f7 или H8/e8 в зависимости от требуемого зазора и условий смазки.
Да, при наличии остаточных напряжений и контакте с аммиаком, аминами или влажной сернистой атмосферой возможно сезонное растрескивание. Для снятия напряжений рекомендуется низкотемпературный отжиг при 250–300 C после механической обработки.