


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


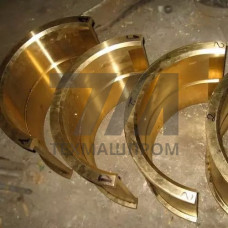
Вкладыши из латуни марки ЛМцС — это подшипниковые элементы, изготовленные из свинцово-марганцовистой латуни. Обозначение расшифровывается как «латунь марганцово-свинцовистая»: марганец повышает прочность и твёрдость, а свинец выполняет функцию твёрдой смазки, снижая коэффициент трения и обеспечивая прирабатываемость к валу. Наиболее распространённая марка этой группы — ЛМцС 58-2-2, содержащая около 58 % меди, 2 % марганца и 2 % свинца, остальное — цинк. Вкладыши применяют в узлах скольжения, где требуется сочетание антифрикционных свойств и повышенной несущей способности.
Легирование марганцем увеличивает предел прочности при растяжении до 440–540 МПа и твёрдость по Бринеллю до 90–120 HB, что заметно выше, чем у оловянных бронз типа БрО10Ф1. Свинец распределяется в структуре в виде дисперсных включений, которые работают как сухая смазка при недостаточной подаче масла. Латунь ЛМцС 58-2-2 хорошо обрабатывается резанием, допускает пайку и запрессовку в корпусные детали.
| Параметр | Значение | Метод контроля | Условия | Единица |
|---|---|---|---|---|
| Предел прочности | 440–540 | ГОСТ 1497 | 20 C | МПа |
| Твёрдость | 90–120 | ГОСТ 9012 | 20 C | HB |
| Относительное удлинение | 12–18 | ГОСТ 1497 | 20 C | % |
| Плотность | 8,4–8,5 | ГОСТ 20018 | 20 C | г/см |
| Рабочая температура | –40…+120 | — | длительно | C |
Вкладыши ЛМцС изготавливают литьём по ГОСТ 17711 либо обработкой из центробежно-литых заготовок. Для повышения ресурса применяют биметаллические конструкции: латунный слой наплавляется на стальную основу, что сочетает антифрикционные свойства ЛМцС с прочностью стали. При монтаже обеспечивают зазор 0,05–0,15 мм в зависимости от диаметра вала и условий смазки. Смазочные канавки выполняют по внутренней поверхности для подачи масла в зону контакта.
ЛМцС имеет более высокую твёрдость и прочность, но уступает оловянной бронзе по антифрикционным свойствам при высоких скоростях скольжения. ЛМцС предпочтительна при повышенных нагрузках и ограниченной смазке.
Длительная работа допускается в диапазоне –40…+120 C. При превышении 120 C наблюдается разупрочнение и ускоренный износ свинцовых включений.
Монтажный зазор между валом и вкладышем составляет 0,05–0,15 мм в зависимости от диаметра и условий смазки. Меньший зазор ведёт к схватыванию, больший — к ударным нагрузкам.
Кратковременно — да, за счёт свинцовых включений. Для длительной эксплуатации требуется подача масла или консистентной смазки в зону трения.