


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


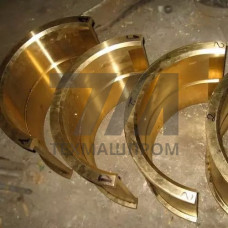
Вкладыши изготавливают из литейной латуни ЛЦ23А6Ж3Мц2 по ГОСТ 17711-93. Марка содержит 23 % цинка, 6 % алюминия, 3 % железа и 2 % марганца — многокомпонентное легирование обеспечивает гетерогенную структуру с включениями железомарганцевых фаз, что придаёт сплаву повышенную твёрдость и износостойкость при сохранении достаточной пластичности. Вкладыши получают литьём в кокиль, центробежным литьём или литьём в песчаные формы с последующей механической обработкой посадочных поверхностей и каналов смазки.
| Параметр | Значение | Условия | Метод контроля | Норматив |
|---|---|---|---|---|
| Предел прочности в | 600 МПа | 20 C, литое состояние | растяжение | ГОСТ 17711-93 |
| Относительное удлинение | 6 % | 20 C | растяжение | ГОСТ 17711-93 |
| Твёрдость HB | 140–190 | литая заготовка | Бринелль | ГОСТ 9012 |
| Плотность | 8,3–8,5 г/см | 20 C | гидростатическое взвешивание | — |
| Рабочая температура | до +150 C | узлы трения скольжения | — | — |
Алюминий в составе латуни ЛЦ23А6Ж3Мц2 повышает прочность и коррозионную стойкость в морской воде и слабоагрессивных средах. Железо и марганец образуют тугоплавкие интерметаллидные включения, которые работают как твёрдая фаза, снижающая интенсивность абразивного изнашивания. Цинк стабилизирует -фазу, обеспечивая литейную технологичность и заполняемость форм. Сплав не склонен к хрупкому разрушению при ударных нагрузках в пределах рабочих температур.
Сплав ЛЦ23А6Ж3Мц2 не предназначен для работы в средах с высокой концентрацией серной и соляной кислот, а также при температурах выше +150 C из-за риска разупрочнения -фазы. При монтаже вкладышей требуется обеспечить зазор по посадкам H7/f7–H7/e8 и непрерывную подачу смазки: граничный режим трения ускоряет износ гетерогенной структуры. Обработка резанием затруднена из-за твёрдых включений — рекомендуется применение твердосплавного инструмента с износостойким покрытием.
ЛЦ23А6Ж3Мц2 содержит алюминий, железо и марганец, что даёт более высокую твёрдость и износостойкость, но снижает пластичность и обрабатываемость по сравнению с ЛЦ38Мц2С2.
Центробежное литьё и литьё в кокиль дают минимальную пористость и однородную структуру; песчаные формы применяют для крупногабаритных вкладышей сложной конфигурации.
Кратковременно допустим граничный режим при давлении до 10–15 МПа и скорости скольжения до 1 м/с при условии регулярной подачи густой смазки.
Восстановление наплавкой нецелесообразно из-за гетерогенной структуры; изношенные вкладыши заменяют новыми литыми заготовками с последующей механической обработкой.